- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
381-390件表示 / 102354件
|
|
|
【板厚9㎜の鉄製プレートに適したプレス加工】 板厚9㎜の鉄製プレートは、建築設備、搬送機、産業機械、エレベーター関連設備、電力設備など、高い強度と耐久性が求められる分野で使用されます。産業機械を固定するベースプレート、構造物を補強する補強板、フレームを連結するジョイントプレートなど、荷重を受け止める重要な部品です。 板厚9㎜の鉄板は高い剛性を確保しやすい一方、穴あけ、外形加工、切り欠き、曲げには大きな加工荷重が必要です。設備能力や金型の剛性、加工条件が適切でない場合、穴周辺の変形、切断面の荒れ、大きなバリ、反り、寸法ばらつきが生じる可能性があります。 株式会社山口熊製作所では... |
|

|
|
|
【真鍮(黄銅)の価格は何で決まる?】 真鍮(黄銅)は、銅(Cu)と亜鉛(Zn)を主成分とする銅合金です。 配管継手、バルブ部品、電気部品、機械部品など幅広い用途で使用されています。 真鍮部品の価格は、単純に「材料単価」だけで決まるものではありません。 実際の製品価格は、 ・材料費 ・加工方法 ・加工時間 ・材料歩留まり ・生産数量 ・品質要求 など、さまざまな要素によって決まります。 そのため、材料単価だけを見るのではなく、製造全体でコストを考えることが重要です。 【真鍮価格に影響する主な要因】 ①銅価格(材料相場) 真鍮価格に最も影響する要素の一つ... |
|

|
|
|
【板厚2.3㎜の鉄製製作金物に適したプレス加工】 板厚2.3㎜の鉄製製作金物は、建築設備、搬送機、産業機械、電力設備、水道設備、エレベーター関連設備など、幅広い分野で使用されています。既製品では対応できない寸法や形状を図面に合わせて製作するため、取付金具、支持金具、補強金具、ブラケット、ジョイント部品など用途は多岐にわたります。 製作金物は案件ごとに形状や数量が異なり、一個の試作と継続量産では適した加工方法も変わります。少量品に専用金型を使用すると初期費用が割高になり、量産品をレーザー加工だけで製作し続けると、一個当たりの加工時間がコストや納期に影響します。 株式会社山口熊製... |
|

|
|
|
「ブラスト処理」の種類と特徴 ブラストにはいくつかの加工方法があります。 その加工方法とそれぞれの特徴について紹介します。 HP:https://harada-tekkou.co.jp/ YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured Facebook:https://fb.com/haradatekkou.hiroshima Instagram:https://www.instagram.com/haradatekkou_hiroshima/ ブラストとは? 1種ケレンとも... |
|

|
|
|
◆ 鋳物切削における同軸度と熱変位の関係とは 鋳物切削加工において、《同軸度》の安定確保は製品品質を左右する重要課題のひとつです。同軸度とは、複数の穴や軸が「同じ中心線上に並んでいるか」を示す幾何公差であり、FC200やFC250といった鋳鉄素材を使った機械部品では、組み付け精度や動作性能に直結します。 特に問題となるのが、《温度変化》による《熱変位》です。マシニングセンタが長時間稼働すると、主軸・コラム・テーブルといった機械構造物は徐々に熱を帯びます。同時に、ワーク自体も切削熱や室温変動の影響を受けます。こうした熱変位は数マイクロメートル〜数十マイクロメートルのオーダーで発生するため、肉... |
|
|
|
|
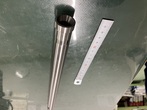
写真は、超硬ロー付けを施した長尺シャフト部品に対し、内径テーパー研磨を実施した加工事例です。長尺部品の先端に超硬材をロー付けし、その後、内径テーパー部を高精度に仕上げることで、耐摩耗性と高い寸法精度を両立しています。 超硬材は優れた耐摩耗性・耐熱性・高硬度を備えているため、金型部品、治具部品、精密機械部品、工作機械部品、各種ガイド部品など、長期間にわたり高い精度を維持する必要がある製品に広く採用されています。しかし、超硬は非常に硬い材料であるため切削加工のみで高精度な仕上げを行うことは難しく、最終工程では研磨加工が不可欠です。 特に内径テーパー研磨は、通常の円筒研磨やストレート内径... |
|

|
|
|
大径部品は幅広い産業分野で使われる重要な要素ですが、直径が300ミリを超えるような大型の丸物を安定して加工できる工場は限られています。重量が大きい素材の取り扱いや、強度を確保しながら高い精度を得る技術など、多くの要素が複雑に絡むためです。プラント用フランジや航空機関連の円筒部品、自動車や工作機械向けの大型シャフトなどの製作を行う現場では、安定した設備と長い経験が欠かせません。 1) 大径部品の加工で起こりやすい課題 ・大型素材の調達が難しく、リードタイムが長くなる ・重量物を工作機械にセットするときの段取りが複雑 ・加工中の振動や熱膨張の影響で寸法誤差が生じやすい ・品質検査や真... |
|

|
|
|
工作機械や設備の精度を左右する「水準器」。 その水準器の校正を外部に依頼されている方も多いかもしれません。 自社で校正を行うには、熟練者の技術に加え3~4時間の作業時間もかかります。 しかし、こうした手間のかかる校正作業を自動化し、高い品質と省力化を同時に実現できる技術が進化しています。 精密機器メーカーであるAny Designのソリューションを参考に、次世代の現場改革がどのように行われるのかをご紹介します。 【なぜ校正作業の自動化が求められるのか】 1. 製品品質の要となる「校正」 精密部品の製造や工作機械の運用において、わずかな誤差でも大きな不良や性能低下を招く... |
|

|
|
|
【大型サンドブラスト処理の技術と品質基準|ISO・SSPC規格に準拠した重防食下地処理】 広島で大型構造物のサンドブラスト・重防食塗装を一貫施工する原田鉄工です。 「塗装の寿命は、すなわち製品の寿命である」を掲げ、創業80年以上の経験に基づいた高品質な素地調整(下地処理)を提供します。 本記事では、塗装の密着性を飛躍的に高める「アンカーパターン」の形成技術や、国際規格(ISO 8501-1 / SSPC)に基づいた厳格な除錆度管理について詳しく解説します。全天候型の大型屋内ブラストルーム(高さ4m×幅6m×奥行10m)を完備し、雨天時でも戻り錆を徹底防止。大型プラント部材や鋼構造物の... |
|

|
|
|
【真鍮とアルミの違いとは?】 真鍮(黄銅)とアルミは、どちらも機械部品や産業部品で幅広く使用されている非鉄金属です。 しかし、材料の特徴は大きく異なり、「どちらが優れている」というものではありません。 重要なのは、 ・使用環境 ・必要な強度 ・重量 ・加工方法 ・コスト などを考慮して、用途に合った材料を選ぶことです。 真鍮は強度・加工性・耐久性のバランスに優れ、アルミは軽量性を最大の特徴としています。 【真鍮(黄銅)の特徴】 真鍮は、銅(Cu)と亜鉛(Zn)を主成分とする銅合金です。 代表的な材質には、 ・C3604(快削黄銅) ・C3771(鍛... |
|
381-390件表示 / 102354件

