
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

鋳物切削の同軸度管理|熱変位を自動補正で安定保証|FC200FC250|マシニング加工|機上計測|自動補正|品質管理
業界
---
仕様
- 素材:鋳鉄
- ロット: ---
- 精度: ---
説明
◆ 鋳物切削における同軸度と熱変位の関係とは
鋳物切削加工において、《同軸度》の安定確保は製品品質を左右する重要課題のひとつです。同軸度とは、複数の穴や軸が「同じ中心線上に並んでいるか」を示す幾何公差であり、FC200やFC250といった鋳鉄素材を使った機械部品では、組み付け精度や動作性能に直結します。
特に問題となるのが、《温度変化》による《熱変位》です。マシニングセンタが長時間稼働すると、主軸・コラム・テーブルといった機械構造物は徐々に熱を帯びます。同時に、ワーク自体も切削熱や室温変動の影響を受けます。こうした熱変位は数マイクロメートル〜数十マイクロメートルのオーダーで発生するため、肉眼では確認できません。
しかし同軸度φ0.05という精密要求の前では、この「見えないズレ」が合否の境界線を左右します。加工を続けるうちに基準位置がじわじわとズレ続け、気づいたときには不良品が連続して発生している——そんなリスクを抱えたまま量産ラインを回している現場は少なくないのです。
─────────────────────────────
◆ 熱変位が同軸度に与えるメカニズムと難しさの本質
► なぜ鋳物切削で熱変位が問題になるのか
FC200・FC250は熱伝導率が比較的低く、切削熱がワーク内部にこもりやすい素材特性を持っています。加えて、鋳物部品はハウジングや軸受け穴など複数の精密穴を持つ形状が多く、それぞれの穴を順番に加工する工程の中で、機械の温度状態が少しずつ変化していきます。
たとえば、加工開始直後と4時間後では、主軸やテーブルの熱膨張により基準座標が数μm〜20μm以上ズレることもあります。同軸度φ0.05(50μm)という公差に対し、この変動量は無視できない割合を占めます。
► 人の感覚に頼る限界
従来の現場では、「朝一番は機械を暖機してから加工する」「途中で抜き取り検査して調整する」といった、経験則に基づいた対策が取られてきました。しかしこの方法では、補正のタイミングや量が作業者の判断に依存するため、再現性・安定性に欠けます。24時間稼働の量産工程では特に、夜間や無人時間帯の精度保証が困難になります。
精度が不安定なまま量産を続けると、組み付け工程での不具合・後工程でのリワーク・最悪の場合は市場クレームにつながります。自動車・農業機械・建設機械といった産業機器の部品では、こうした品質リスクは許容されません。
─────────────────────────────
◆ シンセラの解決策|タッチプローブによる機上計測と自動補正
► 《レニショー製タッチプローブ》を活用した数値管理
当社が採用しているのが、工作機械の主軸に装着して使用する《レニショー製タッチプローブ》による《機上計測》です。加工途中にワークの基準面や加工穴径・位置をプローブで直接測定し、現在の座標状態を数値として把握します。
そのデータをもとに、《誤差分を自動補正》して加工プログラムにフィードバックする仕組みを構築しています。具体的には以下の流れで制御を行います。
・加工前に基準点をプローブ計測 → 熱変位量を数値として把握
→ 補正値を加工プログラムに自動反映 → 正確な座標で切削実行
→ 加工後に仕上がり穴をプローブ確認 → 必要に応じて再補正
この一連のサイクルを組み込むことで、作業者の経験や勘に頼ることなく、《同軸度φ0.05》を安定して保証できる体制を実現しています。
► 横形マシニングセンタによる高精度な多面加工
機上計測の効果を最大限に発揮するためには、機械剛性・熱対称性に優れた設備が不可欠です。当社では《牧野フライス a51・a51nx》をはじめとする横形マシニングセンタを計32台保有しており、鋳物ワークの多面加工に適した環境を整えています。
横形MCはコラム構造が熱対称性に優れており、長時間稼働時の熱変位が立形MCに比べて抑えやすい特長があります。パレットチェンジャーとの組み合わせにより、段取り替えを最小化しながら複数面を一貫加工することも可能です。
► 検査体制と品質保証
加工精度は《三次元測定機2台》による全数または抜き取り検査で数値確認しています。また《画像測定機3台》《非接触型形状測定機1台》を活用し、同軸度を含む幾何公差を客観的なデータとして記録・管理します。当社はISO9001:2015の認証を取得しており、品質管理の仕組みが体系的に構築されています。
─────────────────────────────
◆ 外注先選定のポイントと対応実績
► 鋳物切削・同軸度管理の外注先を選ぶ際の確認事項
鋳物部品の精密加工を外注する際、購買担当者の方にぜひ確認していただきたいポイントをまとめます。
・《機上計測》の仕組みを持っているか(プローブ補正の有無)
・24時間稼働時の精度保証をどのように行っているか
・FC200・FC250など素材ごとの加工ノウハウがあるか
・同軸度などの幾何公差を数値で管理・記録できているか
・設計段階からの工法提案に対応できるか
これらを確認せずに「価格だけ」で発注先を決めてしまうと、後工程での不具合対応コストが発生し、トータルでは割高になるケースが少なくありません。
► 取引実績と対応業種
当社はこれまで、自動車メーカー・農業機械メーカー・建設機械メーカー・産業機械メーカー・船舶関連メーカーなど、幅広い業種の精密部品を安定供給してきた実績があります。エンジン周辺部品・油圧機器・ギアボックスハウジングなど、FC200・FC250を使った複雑形状の量産加工を手がけてきた現場力が当社の強みです。
試作段階からお声がけいただければ、工法・加工順序・基準面の設定について技術的な改善提案も行います。量産移行後の安定品質につながる工程設計を、設計担当者・生産技術担当者と一緒に検討することが可能です。
当社の生産拠点は広島県世羅町にあり、《24時間生産体制》のもと西日本全域はもちろん、全国のお客様への対応が可能です。図面・仕様書をご共有いただければ、対応可否と概算スケジュールをスムーズにご案内します。
─────────────────────────────
◆ まとめ|数値管理で同軸度φ0.05を保証できる体制を
鋳物切削における同軸度の安定確保は、《温度変化による熱変位》という見えないリスクとの戦いでもあります。これを人の感覚や暖機だけで対処しようとすると、量産工程での精度ばらつきは避けられません。
当社シンセラでは、《レニショー製タッチプローブ》を用いた機上計測と《自動補正》の仕組みを横形マシニングセンタに組み込み、FC200・FC250の精密加工において《同軸度φ0.05》を数値管理で安定保証する体制を整えています。
このような鋳物切削・精密穴加工の案件でお困りの方は、ぜひ一度ご相談ください。まずは図面・仕様書をご共有いただければ、加工可否と最適な工法をご提案いたします。
─────────────────────────────
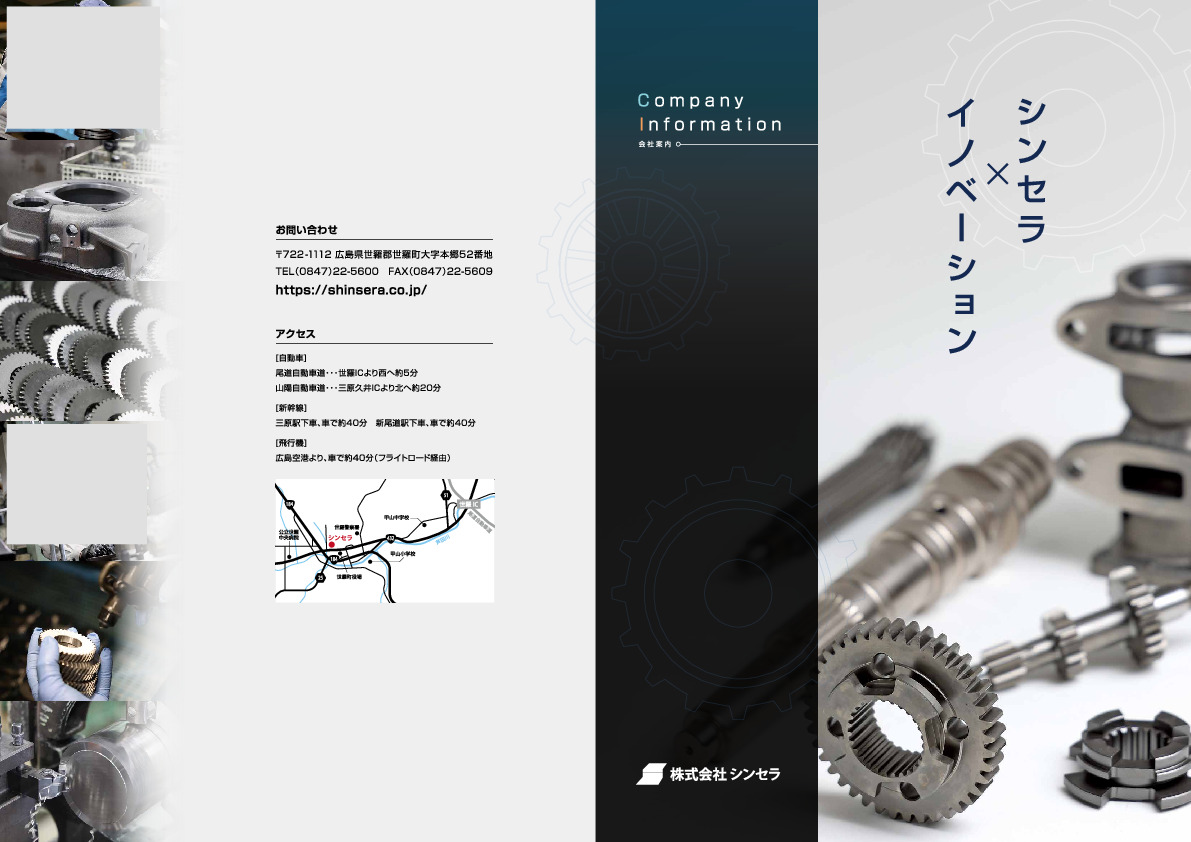
【 会社概要 】
会社名:株式会社シンセラ
所在地:〒722-1112 広島県世羅郡世羅町本郷52番地
TEL:0847-22-5600
FAX:0847-22-5609
コーポレートサイト:https://shinsera.co.jp/
金属切削サイト:https://kinzoku-sessaku.com/
資料ダウンロードフォームURL:
https://ja.nc-net.or.jp/company/107863/dl/catalog/225995
技術相談・見積依頼フォームURL:
https://ja.nc-net.or.jp/company/107863/inquiry/
会社情報
| 会社名 |
株式会社シンセラ (しんせら) |
エミダス会員番号 | 107863 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 広島県 世羅郡世羅町 |
| 電話番号 | 0847-22-5600 | FAX番号 | 0847-22-5609 |
| 資本金 | 2,600 万円 | 年間売上高 | 243,700 万円 |
| 社員数 | 106人 | 担当者 | 山岡 孝 |
| 産業分類 | 重電関係 / 産業用機械 / 輸送機器 | ||

