
- 電話番号: 052-361-8426
- FAX: 052-361-8427
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点
- 採用

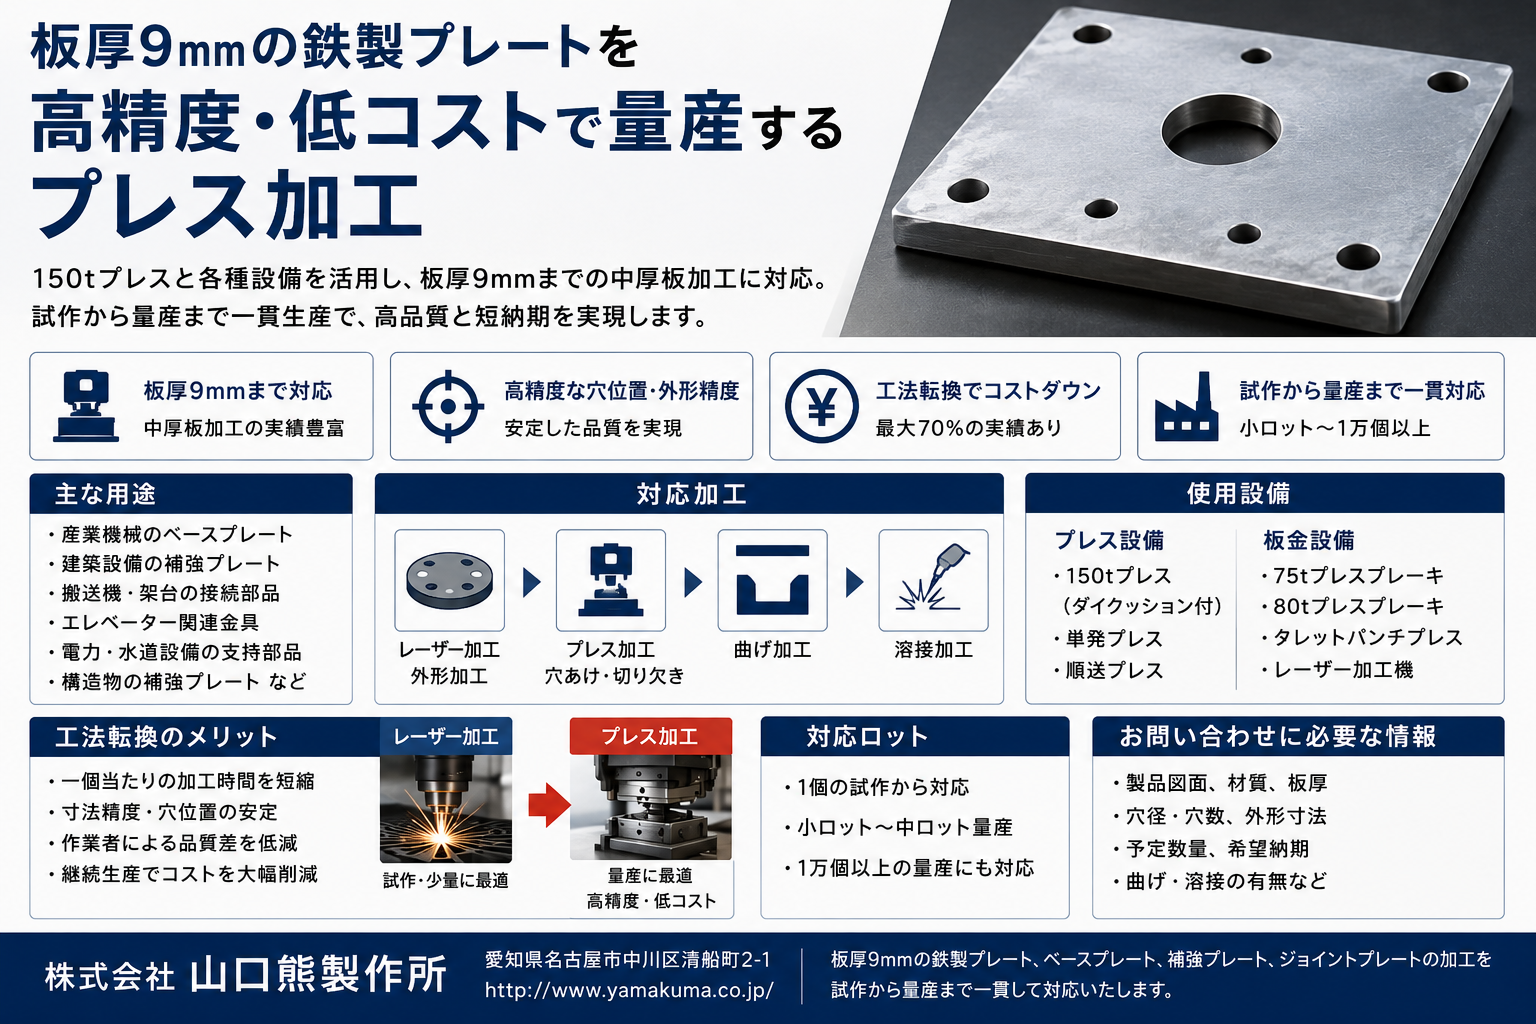
板厚9㎜の鉄製プレートを高精度・低コストで量産するプレス加工
業界
建築部品
建築土木資材
仕様
- 素材:鉄
- ロット:1~100個
- 精度:±0.5mm程度
説明
【板厚9㎜の鉄製プレートに適したプレス加工】
板厚9㎜の鉄製プレートは、建築設備、搬送機、産業機械、エレベーター関連設備、電力設備など、高い強度と耐久性が求められる分野で使用されます。産業機械を固定するベースプレート、構造物を補強する補強板、フレームを連結するジョイントプレートなど、荷重を受け止める重要な部品です。
板厚9㎜の鉄板は高い剛性を確保しやすい一方、穴あけ、外形加工、切り欠き、曲げには大きな加工荷重が必要です。設備能力や金型の剛性、加工条件が適切でない場合、穴周辺の変形、切断面の荒れ、大きなバリ、反り、寸法ばらつきが生じる可能性があります。
株式会社山口熊製作所では、150tプレスやプレスブレーキ、レーザー加工機などを活用し、板厚9㎜までの中厚板加工に対応しています。製品形状、材質、加工範囲、生産数量を確認したうえで、レーザー加工、単発プレス、曲げ、溶接などから適した工程を選定します。
【板厚9㎜の鉄製プレートが使われる用途】
鉄製プレートには、荷重を分散し、設備や構造部材を安定して固定する役割があります。板厚9㎜は変形を抑えたい部品や、重量物を支える部品に適しています。
代表的な用途は次のとおりです。
・産業機械を固定するベースプレート
・建築設備を支える補強プレート
・搬送機や架台を接続する部品
・エレベーター関連設備の取付金具
・電力設備や水道設備の支持部品
・フレームを補強する構造用プレート
・重量物を固定するアンカープレート
使用条件によって、外形寸法、穴径、穴位置、平面度、表面処理などの要求は異なります。ボルトで締結する製品では、穴位置のずれが現場での組立時間に影響します。荷重が集中する部分では、穴周辺の材料幅や端面までの距離も含めた設計が欠かせません。
【板厚9㎜のプレス加工に必要な設備と金型】
板厚9㎜の鉄板を打ち抜く際に必要な荷重は、材質、切断する外周の長さ、穴径、穴数などによって変わります。板厚だけを基準に加工可否を判断するのではなく、製品図面から必要荷重を確認し、設備能力に余裕を持たせることが重要です。
厚板加工では金型にも大きな負担がかかります。パンチやダイの強度が不足すると、摩耗や欠けが発生しやすくなり、寸法精度や切断面の品質が低下します。生産数量を踏まえた金型設計と、継続的な点検、メンテナンスが安定生産につながります。
株式会社山口熊製作所では、150tプレスを活用した単発プレスに加え、レーザー加工、シャーリング加工、プレスブレーキによる曲げ加工を組み合わせています。複雑な外形はレーザーで加工し、穴あけや曲げをプレス化するなど、形状と数量に合った工程構築が可能です。
【板厚9㎜プレートの穴位置精度を安定させる方法】
ベースプレートやジョイントプレートには、ボルトやアンカーを通す複数の穴が設けられます。穴位置にばらつきがあると、相手部品と組み付けられない、現場で追加工が必要になるといった問題につながります。
安定した穴あけ加工では、次の点を確認します。
・製品の基準面と基準穴を明確にする
・板厚と材質に合った金型クリアランスを設定する
・穴径と板厚の関係を確認する
・穴周辺の変形や盛り上がりを抑える
・組付け方向を考慮してバリ面を決める
・金型の摩耗や欠けを定期的に確認する
・相手部品との組付けを試作で検証する
小径穴はパンチへの負担が大きくなるため、形状によってはレーザー加工など別の方法が適しています。図面を確認し、要求精度と生産数量を踏まえて加工方法を選ぶことが大切です。
【外形加工後のバリと反りを抑えるポイント】
板厚9㎜の鉄板を打ち抜くと、切断面にバリが発生します。バリが取付面に残ると、相手部品との密着性が低下するほか、組立作業時の安全性にも影響します。
製品の使用方向を確認してバリ面を設定し、必要に応じてバリ取り工程を追加します。外観だけでなく、締結面や接触面への影響まで考慮することが重要です。
厚板の外形加工では、加工時の応力によって反りやねじれが生じる場合もあります。材料の保持方法、金型構造、加工順序を工夫し、加工後の平面度を検査することで品質を安定させます。高い平面度が求められる製品では、図面段階で検査基準を明確にしておくと管理しやすくなります。
【レーザー加工からプレス加工へ切り替えるメリット】
試作や少量の鉄製プレートには、専用金型を必要としないレーザー加工が適しています。複雑な外形や設計変更に柔軟に対応でき、初期費用も抑えやすい方法です。
同じ形状を継続して生産する場合は、穴あけや外形加工をプレス化することで、生産性を高められる可能性があります。
・一個当たりの加工時間を短縮しやすい
・外形寸法や穴位置を安定させやすい
・作業者による品質差を抑えやすい
・検査方法や工程管理を標準化しやすい
・継続生産時の製品単価を低減しやすい
・追加注文への対応を迅速化しやすい
株式会社山口熊製作所では、レーザー加工品をプレス加工へ切り替える工法転換を提案しています。製品形状、年間数量、現在の加工工程などの条件によっては、最大70%のコストダウンにつながった実績もあります。
ただし、プレス化には金型費が必要です。一回の発注数量だけで判断せず、年間数量、発注頻度、製品寿命、設計変更の可能性まで含め、総コストで比較する必要があります。
【試作から量産まで対応する一貫生産】
板厚9㎜の鉄製プレートでは、外形加工や穴あけに加え、曲げ、補強材の取付け、ナット溶接などが必要になる場合があります。複数の加工会社へ工程を分けると、輸送や受け渡しが増え、納期管理や品質管理も複雑になります。
株式会社山口熊製作所では、材料調達からシャーリング、レーザー加工、プレス加工、板金加工、曲げ加工、溶接まで一貫して対応しています。一個の試作から小ロット、中ロット、一万個以上の量産まで、生産段階に合わせた加工方法を選定できます。
試作時はレーザー加工で形状や組付けを確認し、仕様が確定して数量が増えた段階で単発プレスや専用金型へ移行することで、開発リスクと量産コストを抑えやすくなります。
【見積もりや工法相談に必要な情報】
板厚9㎜の鉄製プレートについて相談する際は、次の情報を準備すると、加工可否や見積もりの検討が進みやすくなります。
・製品図面または形状が分かる資料
・材質と板厚
・外形寸法
・穴径と穴数
・一回当たりの発注数量
・月間数量または年間数量
・希望納期
・曲げや溶接の有無
・平面度やバリ方向の指定
・現在の加工方法と課題
現在レーザー加工で製作している製品も、図面と予定数量を確認することで、穴あけや外形加工をプレス化できるか検討できます。
【板厚9㎜の鉄製プレートは工法選定が重要】
板厚9㎜の鉄製プレートを安定して製作するには、設備能力、金型強度、穴径、外形精度、バリ、反り、平面度を総合的に管理する必要があります。
試作や少量品ではレーザー加工の柔軟性を活かし、生産数量が増えた段階でプレス加工へ切り替えることで、品質の均一化とコスト低減を目指せます。曲げや溶接まで含めて工程を検討すれば、発注管理の負担軽減や納期短縮にもつながります。
設計段階から中厚板加工や金型設計に対応する加工会社へ相談し、形状と生産計画に合った工法を選ぶことが、高精度で効率的な生産への近道です。
【お問い合わせ先】
株式会社山口熊製作所
愛知県名古屋市中川区清船町2-1
板厚9㎜の鉄製プレート、ベースプレート、補強プレート、ジョイントプレートの加工、穴あけ、外形加工、曲げ、溶接、レーザー加工からプレス加工への工法転換、試作から量産までの製作相談を受け付けています。製品図面、材質、予定数量、希望納期を準備のうえ、お問い合わせください。
会社情報
| 会社名 |
株式会社 山口熊製作所 (やまぐちくませいさくしょ) |
エミダス会員番号 | 79107 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 名古屋市中川区 |
| 電話番号 | 052-361-8426 | FAX番号 | 052-361-8427 |
| 資本金 | 1,000 万円 | 年間売上高 | |
| 社員数 | 10人 | 担当者 | 山口雄史 |
| 産業分類 | 産業用機械 / 建築土木資材 / 輸送機器 | ||
| 主要取引先 |
|
||

