- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
111-120件表示 / 8957件
|
|
|
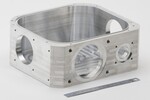
【アルミ材の真空チャンバー切削加工で求められる精度と品質】 半導体製造装置や研究開発設備などで使用される真空チャンバーは、内部を高い気密性が求められる環境に保つため、寸法精度や加工面の品質が重要となる部品です。特にアルミ材の真空チャンバーでは、軽量性や加工性といった材料特性を生かしながら、複雑な形状を高精度に仕上げる切削加工技術が求められます。 株式会社サクラテックは、アルミニウムをはじめとする非鉄金属の精密切削加工を得意とし、5軸加工、多面加工、横形マシニング加工などを活用して、複雑形状の精密部品に対応しています。半導体製造装置部品をはじめ、高精度が要求される分野での加工に取り組... |
|

|
|
|
【ステンレスと黄銅の素材比較】 ~ステンレス鋼~ 主成分:鉄(Fe)+クロム(Cr)+ニッケル(Ni)など 外観:銀白色で光沢あり(マット仕上げも可能) 特徴:強度・耐熱性・耐食性に優れる 比重:約7.9(SUS304) ~黄銅(真鍮)~ 主成分:銅(Cu)+亜鉛(Zn) 外観:金色~赤金色の金属光沢 特徴:加工性・導電性・美観に優れる 比重:約8.5〜8.7(C3604など) 【機械的性質の比較】 ~ステンレス~ 引張強さ:約520 MPa 硬度:HB 150~200 耐食性:非常に高い(特に塩水・酸性にも強い) 耐熱性:高温(600〜800°C)でも... |
|

|
|
|
照明カバーやシェードを試作・小ロットで製作する場合、量産を前提としたプレス加工をそのまま適用すると、製品数量に対して金型費の負担が大きくなることがあります。特に、形状確認を目的とした試作段階では、必要な数量と初期費用のバランスを考えた工法選定が重要です。そこで選択肢となるのが、ヘラ絞りによる成形です。この記事では、照明カバーの小ロット製作を検討する際に、ヘラ絞り用型とプレス金型の違い、数量と初期費用の考え方、量産への移行について整理します。 【技術・製品概要】 照明カバーやシェードには、金属板を曲面状に成形した形状が用いられる場合があります。こうした形状を製作する方法の一つがヘラ絞りで... |
|

|
|
|
───────────────────────────── アウターローター製造|SMF4030トロコイドポンプ用精密研磨 ───────────────────────────── ◆ トロコイドポンプの心臓部「アウターローター」に求められる超精密加工 油圧機器や潤滑システムに広く使われるトロコイドポンプ。その性能を左右する重要部品のひとつが《アウターローター》です。 アウターローターとは、トロコイドポンプ内部でインナーローターと噛み合いながら回転し、流体を吸入・吐出するための外側ギア状リング部品です。この部品は、ポンプ内部でほぼゼロクリアランスに近い状態で組み合わせて使用されるた... |
|

|
|
|
◆ トロコイドポンプの心臓部「インナーローター」に求められる高精度とは 油圧機器や潤滑システムに幅広く使われる《トロコイドポンプ》。その性能を左右するのが、ポンプ内部で流体を押し出す役割を担う《インナーローター》です。 インナーローターは、アウターローターと噛み合いながら回転することで流体を圧送する部品です。このとき、インナーローターとアウターローターのクリアランス、そしてローター側面とポンプボディとの隙間(サイドクリアランス)が、吐出量・漏れ・効率に直接影響します。特に《高さ寸法の精度》が甘いと、内部リークが増大してポンプ効率が著しく低下したり、異音・振動が発生したりと、製品不良の原因に... |
|

|
|
|
弊社では鉄・SUS・アルミの加工を行っております 鉄道関連部品でアルミの型材の加工を行いました 形状としては少し高さもあるのですが板厚は1.5mmと薄く バイスで固定すると素材が曲がってしまいます コの字の底に皿穴加工をするので 曲がっているとうまく加工が出来ません なのでバイスでの固定をあきらめ、 治具を作成、クランプで固定するようにしました 現状では、固定の心配も必要なく2個で1分かからず 加工することが出来ています 小ロットから量産加工まで行います! ご相談ください! --------------------------------... |
|

|
|
|
We offer a complete service from material selection to packaging and delivery (Fujika Kogyo) Fujika Kogyo Co., Ltd. owns three dedicated punching presses, providing high-precision punching for a wide variety of rubber, sponge, and resin materials. ■ Owned Equipment (Excerpt) Machine No. 1: 43... |
|
|
|
|
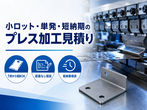
「数が少ないから断られる」「急ぎだと無理だろう」と、最初から諦めている担当者は少なくありません。しかし加工方法の選び方次第で、小ロット・単発品・短納期でも対応できるケースがあります。 この記事では、ロット数と単価の関係、少量対応に向いている加工方法、図面がない場合の相談方法を整理します。 【ロット数と単価の関係】 数が少ないほど1個あたりの段取り費・プログラム費が集中するため、単価は高くなります。これは避けられない構造です。ただし「割高でも必要」な場面は確実にあります。試作品・補修部品・単品の特注品がその典型です。 ・ 1〜5個:段取り費・プログラム費が1個に集中するため単価は... |
|
|
|
|
|
容器形状の製品では、板材を切断・曲げ・溶接して組み立てる板金加工が一般的な選択肢になります。一方で、形状によってはプレス絞りによる一体成形を検討できる場合があります。加工方法を見直す際には、単純な加工費だけでなく、必要数量、初期費用、溶接工程、完成品の品質まで含めて比較することが重要です。ここでは、プレス絞りと板金溶接の違いを整理し、容器形状を一体成形する場合の考え方を紹介します。 【技術・製品概要】 プレス絞りは、金属板を金型で成形して容器状や円筒状などの立体形状を作る加工方法です。市川鉸工業では、多工程絞りや深絞りに対応しており、50t~200tのプレスを中心に小ロットから量産まで... |
|

|
|
|
【フッ素樹脂 PTFE パイプ スリーブ 加工 200L 受注生産 多品種・小ロット ~素材からの一貫製造~】 品名:PTFE パイプ スリーブ 材質:フッ素樹脂(PTFE) 寸法:φ90×φ85×200L PTFE製のパイプ材で、この後、切削加工の工程に移ります。 PTFEは溶融時の粘度が高い樹脂です。 その為、パウダー状の原料を金型に充填し、プレスで圧縮した後、電気炉で融点以上で加熱焼成して最終製品に近い丸材・パイプ材・板材をつくります。その後、機械加工し商品を製作します。 ㈱大野社で製作できるパイプ材は、標準100L迄が多いです。 パイプ材の他、長尺のプ... |
|
111-120件表示 / 8957件

