- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
141-150件表示 / 9076件

|
|
|
硬質クロムメッキとは? 硬質クロムメッキとは、「ハードクロムメッキ」、「工業用クロムメッキ」、「HCR」、「ICr」と呼ばれ、膜厚が薄い場合、「フラッシュメッキ」、「ミクロンメッキ」とも呼ばれます。多くの機械的特性をもつ代表的なめっき加工処理です。装飾クロムメッキは、大気中で変色せず、外観が美しく、腐食されにくい性質をもっているため、古くから銅めっきやニッケルメッキの上に薄く施し、雑貨品から自動車部品まで広く用いられています。一方、硬質クロムメッキ(工業用クロムメッキ JIS H8615)の大きな特徴は、非常に硬く、摩擦係数が小さく、摩耗係数にすぐれていることです。この特徴により、摩... |
|
|
|
|
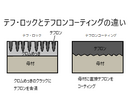
テフ・ロック処理とは……フッ素樹脂含侵硬質クロムめっき ベースがクロムめっきであるため機械的強度や熱伝導性が良く、4フッ化樹脂のもつ非粘着性も兼ね備えていることから、温度低下の防止、耐久性向上、メンテナンス性向上などの効果があります。 【特徴】 ①硬度 ベースがクロムめっきなので、Hv850程度の硬度があります。 バフや研磨によって寸法を調整することができます。 ②耐久性 ベースのクロムめっきが荷重を支え、フッ素樹脂を守ります。通常のコーティングよりも摺動による剥離や摩耗が起こりにくいです。 ③耐熱性 連続使用では250℃前後を推奨しております。 300℃ま... |
|

|
|
|
絞り加工で成形した部品に、フランジや取付部などの板金部品を追加したい場合、成形と溶接を別工程として考えるだけでは、形状や接合状態をまとめにくいことがあります。特に絞り加工品は曲面を持つため、平板同士の板金溶接とは異なる組立上の確認が必要です。既製の部品では形状や寸法が合わない場合には、絞り加工と板金加工、TIG溶接を組み合わせて製作する方法が検討できます。この記事では、絞り加工品に部品を追加する際のTIG溶接について、材質、熱影響、複合加工の考え方を整理します。 【技術・製品概要】 絞り加工は、金属板を金型などに沿わせて立体的な形状へ成形する加工です。平板から円筒状や容器状などの形状を... |
|

|
|
|
【ねじの種類】 ねじの種類には、切り込みの形状や構造の違いから 「三角ねじ」「台形ねじ」「角ねじ」「ボールねじ」があります。 また、右に回せば閉まる「右ねじ」、 左に回せば閉まる「左ねじ」があり、左ねじは「逆ねじ」ともいいます。 【ねじ形状の違い】 ~三角ねじ~ 山の形状・・・三角形 特徴・・・締結力が高く、ゆるみにくい 用途・・・ボルト・ナットなどの固定用 ~台形ねじ~ 山の形状・・・台形 特徴・・・摩擦が少なく、力の伝達に優れる 用途・・・昇降装置、送りねじ、バイスなど ~角ねじ~ 山の形状・・・角形 特徴・・・摩擦抵抗が非常に少ない、耐荷重性が... |
|

|
|
|
こんにちは!日々業務に取り組む三浦です! 今回はインターホン内部に使用される部品をTIG溶接・スポット溶接しました! こちらの部品と似た類似品を同様の加工を行ったことがあるのですが、今回の部品は初めてということでまずは指示をよく確認します!TIG溶接の点付け溶接は溶接する箇所が部品側面とやや難しい場所にあり、少し苦戦してしまいました。そういう時はいきなり溶接電流を上げずに狙い位置を正確に見定めることがまずは大事だということを学びました。その後、部品をスポット溶接で取り付けるのですが、少し部品が大きいということもあって部品位置決め用の穴にはまっているかどうかを気にしながらスポット溶接しました... |
|
|
|
|
|
大型の薄板を成形し、その後に穴加工や切断加工を施す製品では、材料の変形や破断を抑えながら形状を仕上げることが課題になります。特にSPCC t0.6、φ700のような薄板かつ大型のワークでは、成形工程と後加工の両方を考慮した加工方法の検討が必要です。ヘラ絞りと3次元レーザーを組み合わせることで、成形後の立体形状に合わせた切断・穴加工まで工程をつなげられます。ここでは、SPCC t0.6 φ700の大型薄板におけるヘラ絞り+3次元レーザーの複合加工について紹介します。 【技術・製品概要】 市川鉸工業株式会社では、ヘラ絞り加工と3Dレーザー加工を組み合わせた複合加工に対応しています。ヘラ絞り... |
|

|
|
|
大型・重量部品の鋳物加工では、「このサイズで加工できるか」「どのように固定するか」「どこを基準に精度を出すか」を図面段階で整理しておくことが重要になります。大型・大物加工では、寸法精度だけでなく、固定方法や加工順序も品質に関わります。試作段階から工程を整理しておくと、量産時の進め方も考えやすくなります。 大型鋳物部品は、鋳造状態のままで必要な寸法や機能を満たせるとは限りません。取付面、軸受部、穴位置など、精度が求められる箇所には機械加工が必要になります。重量部品では、加工範囲に加え、固定条件や基準面の考え方も重要です。 大型鋳物加工や大物加工では、図面段階で次の内容を整理しておくと... |
|
|
|
|
|
プレス絞り製品では、成形後の端面を切断して高さを整える工程が必要になる場合があります。特に端面の高さを揃えたい製品では、成形とトリム工程を別々に考えると、工程数や加工の手間が増えることがあります。そこで、展開形状をレーザーで切断してからプレス絞りを行い、成形後の端面を整える工程を抑える考え方があります。市川鉸工業株式会社では、レーザー加工とプレス絞りを含む複合的な加工に対応しており、工程削減を考慮した加工方法の検討が可能です。 【技術・製品概要】 レーザー+プレス絞りの複合加工では、まず材料を製品形状に合わせた展開形状へ切断し、その後にプレスで絞り成形を行います。通常の加工では成形後に... |
|

|
|
|
・こんな製品を作りたいが、工程が複雑。いくつも業者を探すのは面倒 ・構想はできたが、一度試作して形を見ないと不安だ。量産前に、 一度試作をしておきたい。 ・一つだけ部品を製作したいが、現状の取引先ではどこも納期がかかる そんなお悩みをSANMATSUが解決します! SANMATSUのお仕事は、7割が一個製品! SEサービスにより最速即日(https://www.nc-net.or.jp/company/5215/product/detail/52608/)での,短納期対応も可能です! 月産約10万点の製品を作りあげるSANMATSUをお客様の 試作工場としてお使い... |
|

|
|
|
建築金物・昇降機部品・土木金物は、安全性と精度が一般の工業部品よりも厳しく問われます。見積り依頼の段階で確認しておくべき事項が多く、後から仕様が変わると工程をやり直すことになりかねません。 山口熊製作所ではこれらの分野での加工実績があります。この記事では、発注前に確認しておくべき4つのポイントを整理します。 【確認すべき4つのポイント】 ■ ① 材質・規格の指定 建築金物・土木金物では、材質がJIS規格で指定されていることがほとんどです。 ・ 「SS400相当品でいい」のか「JIS認定材でないといけない」のかで材料費が変わる ・ ミルシート(材料品質証明書)の提出が必要... |
|
141-150件表示 / 9076件

