- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
131-140件表示 / 7567件
|
|
|
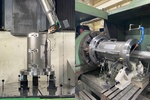
本写真は、防衛関係向けの高精度機械構造部品に対して実施した組付け後の研磨工程の様子を撮影したものである。対象ワークは大型円筒構造体であり、溶接構造および機械加工を経て最終工程として縦軸による大型内径研磨を行っている。防衛関係部品に求められる高い信頼性、寸法安定性、幾何公差精度、表面品質を確保するため、通常の単体加工ではなく、実際の使用状態を想定した組付け後の最終仕上げを採用している点が本案件の大きな特長である。 本ワークは円筒状の大型部品であり、フランジ部・側面プレート・補強リブなど複数部品を溶接・機械加工後に組付けたASSY構造となっている。防衛関係用途では、部品単体の精度だけでなく、... |
|
|
|
|
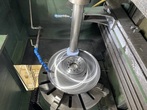
本写真は、大径ワークの溝端面研磨工程を撮影したものであり、円筒状部品の内外径および溝部端面を高精度に仕上げる高度な研削加工の一例である。チャックに把持されたワークは大型円筒形状を有し、内周側に複数のボルト穴加工が施されていることから、回転体あるいは駆動系部品として使用される重要保安部品であることが推察される。本加工では、単なる端面仕上げではなく、溝内部の端面を対象とした高精度な溝端面研磨を実施しており、幾何公差管理と面品位管理を両立させる高度な技術が要求される。 溝端面研磨とは、外周または内周に設けられた溝の底面および側面端部を高精度に仕上げる研削加工であり、特に溝と基準軸に対する直角度... |
|
|
|
|
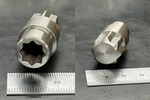
本写真に写っている部品は、主にステンレス材 SUS304 を用いて製作された、内部に特殊形状を有する高精度機械部品です。本部品の特徴は、内径側に施された星型またはスプラインに類似した多角形形状の加工と、その外側に形成された円筒形状が、一体的かつ精密に同心状態で構成されている点にあります。精密機械加工において、このような内径と外径の位置関係が求められる場合、同芯度0.01 や 同軸度0.01 といった非常に厳しい精度基準が必要になります。本製品も同様に、内外径の軸心が高いレベルで一致するよう、段取り、加工方法、測定工程を含む高度な管理の下で製作されています。 まず材質である SUS304 ... |
|

|
|
|
ざぐりとは? ざぐりとはネジやボルトの頭部が大きく外に出ないように 深く加工してある穴のことをさします 弊社では主にキャップボルト(CB)と呼ばれるボルトを使う際に合わせて使います 座繰り加工を行わないとボルトの頭部が部品表面から外に出る形になり、 他の部品の邪魔になったり 最悪ぶつけて怪我や部品破損につながる可能性もあります -----------------------------------------------... |
|

|
|
|
本写真は、シギヤ精機製NC円筒研磨盤「GP120-800ND2」に対応する大径砥石の管理・点検状況を撮影したものです。写真中央に並ぶ超大型砥石は、重量物・大径ワークの高精度円筒研磨を実現するために不可欠な設備要素であり、当社の大型研削対応力を象徴しています。 本設備GP120-800ND2は、高剛性ベッド構造と高出力研削主軸を備えた大型円筒研磨盤であり、大径・重量物ワークにおいても安定した加工精度を維持できるのが大きな特徴です。さらに当社では、最大長さ8000mmまでの長尺シャフト加工に対応可能な体制を整えており、長尺物から中型・大型部品まで幅広いニーズに対応しております。 写真に... |
|

|
|
|
初心者から上級者まで設計者必見! 図面に盛り込むべき5つの板金加工ポイント 板金加工において、図面に設計者の意図を的確に反映させることは、製品の品質向上とコスト削減に直結します。特に初心者設計者は「どこまで描けばよいのか」に悩みがちですが、ベテラン設計者にとっても見直すべき基本が詰まっています。 ここでは、設計の意図を正確に伝え、現場との連携をスムーズにするための5つのポイントを解説します。 ■ 1. 明確な寸法指示と公差設定 図面に正確な寸法と適切な公差を記載することで、加工のばらつきを抑え、製品品質の安定につながります。過度に厳しい公差は加工コストを押し上げる原因にな... |
|

|
|
|
【クリアランス調整による摩耗激減!精密加工で実現する超長寿命部品製造】 ★精密クリアランス管理で部品の寿命を劇的に延ばす技術力 機械部品の摩耗問題に悩んでいませんか?部品の交換頻度を減らして、メンテナンスコストを大幅に削減したいとお考えの皆様、そがん悩みは株式会社ケイ・エフ・ケイが解決します。 40年の実績を持つ当社は、《クリアランス調整による摩耗低減技術》で、お客様の生産性向上とコスト削減を実現しています。特に半導体製造装置や自動車製造ラインの部品において、従来比で部品寿命を2倍以上延長させた実績があります。 ►クリアランス調整技術の核心とは 部品同士の隙間(ク... |
|

|
|
|
この写真は、精密機械加工の現場において極めて重要な位置付けとなるASSY品(アッセンブリ品)の完成状態を示すものであり、特に組み立て後研磨によって実現された高精度な仕上がりが視覚的に確認できる価値の高い事例となっている。画面中央に配置された金属部品は複数の要素で構成された機構部品であり、その全体が一体のユニットとして機能するよう、複雑な精度管理のもとで組み立てられている。ASSY品としての完成度の高さは、その外観はもちろん、機能面・寸法精度・回転精度などの複合要件を満たすための高度な職人技と最新加工技術の融合によって支えられている。 写真に映っている部品は、素材特有の金属光沢を帯びながら... |
|

|
|
|
本写真は、平面研磨機を用いて大型プレートの精度向上および反り取り加工を実施している様子を捉えたものであり、実際の現場における高精度加工の一例として非常に有用な資料となります。画像中央には研削ヘッドが配置され、その直下にはダイヤルゲージがセットされており、ワーク表面の状態をリアルタイムで測定・確認しながら加工が行われていることが分かります。対象となるワークは一見すると単純な平板形状に見えますが、実際には歪み1.0mmという比較的大きな変形を有しており、このような状態から高精度な平面を創出するには高度なノウハウと加工技術が求められます。 平面研磨は、ワークの表面を高精度に仕上げるための代表的... |
|

|
|
|
久しく上げておりませんでした、、、曲げガールです! 最近は暖かい日の増えてきてうれしいです。ただ花粉の時期が迫ってきているのでとても複雑です(笑)まだ寒い日もありますので体調管理もしていきたいですね(*´∨`*) 今回は旋盤加工した製品になります。曲げガール、旋盤に挑戦してみたのですがとても難しくて断念しました。教えて頂いた先輩の方の腕が素晴らしいということですね(笑) ▼対応素材 酸洗SPHC ・磨きSPCC 板厚0.5~6.0mm 一般構造用圧延鋼板 SS400(SS41) 板厚2.3~12.0/19.0/25.0 各種FB 構造用炭素鋼鋼材(JIS G 4051)・S... |
|
131-140件表示 / 7567件

