- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
531-540件表示 / 786件

|
|
|
耐食性と強度に優れたステンレス材(SUS303/SUS304等)をマシニングセンタで精密に削り出したベース部品の事例です。 厚物材からの深いポケット加工や段付き形状の削り出しに加え、位置精度の厳しいネジ穴加工を施しています。 ステンレス加工において、これほど削り込み量が多い形状は、内部応力の解放による「反り」や「歪み」の制御が最大の難所となります。当社では、鋼材卸としての素材への深い知見を活かし、加工工程を粗引きと仕上げに適切に分離。独自のクランプ技術と切削条件の最適化により、図面指示通りの厳しい幾何公差を維持したまま完成させます。 【本事例における技術的ポイント】 高精度... |
|

|
S50C プレート加工|10(±0.005)×380×380・平行度・平面度 0.01mm・1〜100個対応(マシニング+研削) |
|
株式会社北山スチールでは、S50C(高強度炭素鋼)を用いた精密プレート加工を承っています。本製品は、厚さ 10(±0.005) × 幅 380 × 長さ 380 mm のプレート材を対象に、マシニングセンタ加工と平面研削加工を組み合わせた精密仕上げを行った加工品です。精密加工を行うことで、装置基準面や治具基準板、治工具部材としての要件に応えられる高品質なプレートを供給しています。 加工精度は、平面度 0.01mm 以下・平行度 0.01mm 以下 と高水準の幾何公差管理が可能です。また、厚み 10(±0.005) の公差管理にも対応しているため、設計図面に基づいた寸法仕様と幾何精度を安定... |
|

|
|
|
鉄材(鋼板)をマシニングセンタにて精密に削り出したベースプレートおよびブロック形状の加工事例です。中心部への複雑なポケット加工、多数の座繰り穴、長穴、そして側面へのタップ加工にいたるまで、多工程にわたる精密切削を施しています。 鉄材の加工において、特に大型のプレート形状では「削り込みによる内部応力の解放」で発生する反りや歪みが大きな課題となります。当社では、鋼材卸として培った材料特性への深い理解に基づき、適切な荒引きと仕上げの工程分離、および歪みを最小限に抑えるクランプ技術を駆使し、厳しい平面度と幾何公差をクリアいたします。 【鉄材精密加工における当社の強み】 高精度な多面・... |
|
|
|
|
耐食性に優れたステンレス材をマシニングセンタで精密に削り出した、複雑形状の機能部品事例です。 長尺のベースプレートに対し、多面からの精密穴あけ、位置精度の厳しい座繰り加工、そして中央部への微細な多数個穴あけをワンストップで実現しています。 ステンレス加工において、このような「長尺かつ多くの加工箇所」を持つ形状は、切削熱による熱変位や加工応力による歪みが発生しやすく、高度な工程設計が求められます。当社では、材料卸としてのバックボーンを活かし、素材の状態を見極めた最適なツールパスと治具選定により、全長にわたる高い平面度とピッチ精度を維持いたします。 【本事例における技術的ポイント】 ... |
|

|
|
|
【塗膜品質性能を確認する試験機と塗膜試験の紹介】 塗膜品質性能を確認する試験機の紹介です。 当社では、塗膜品質性能を確認するため、塩水噴霧試験機 、促進耐候性試験機(キセノンウェザーメーター) 、おもり落下試験機、鉛筆硬度試験機を使用し塗膜試験をしております。 建築物の外壁・内壁として使用される金属パネルから、金属塗装の品質維持を目的に使用します。 ◇ 塗膜試験と塗膜品質性能を確認する各試験機について ◇ 塗膜性能を確認するうえで代表的な試験になりますが、新たに使用を模索する素材(塗料や基材)の性能確認や従来品の性能の再確認を目的に使用します。以下試験機の一部を紹介します。 ... |
|

|
|
|
常温付近での熱膨張率が極めて低い低熱膨張合金「インバー」を用いた精密部品の加工事例です。L字型の複雑な削り出しから、大型ベースプレートへの多数個座繰り、さらには高精度な長穴加工まで、インバー特有の難削性を克服した多様な形状に対応しています。 インバーは「粘り」が強く加工硬化を起こしやすいため、精密切削には高度なノウハウを要します。当社では、鋼材卸としての知見に基づき、刃物の摩耗を抑えつつ加工熱を最小限に留める最適な切削条件を選定。素材の低熱膨張特性を損なうことなく、厳しい幾何公差をクリアする仕上がりを提供します。 【当社のインバー精密加工の強み】 難形状の歪み制御と平面度: ... |
|

|
|
|
株式会社北山スチールでは、プレス金型用途をはじめ、高耐久性・高靭性が求められる部材向けの鋼材販売および加工対応を行っています。当社が取り扱う高靭性鋼は、代表的な**熱間工具鋼(M2/M4 系)**をはじめ、耐摩耗性・靭性・耐熱性に優れる鋼種をラインアップし、プレス金型部材・パンチ・ダイ・高負荷治具などへの適用実績があります。 熱間工具鋼は、高温での強度・硬さが要求される用途に適しており、プレス金型や押出機部品、熱間加工治具などで高い評価を受けています。特に、M2/M4 系鋼種は高い靭性と耐摩耗性を両立し、長寿命化やメンテナンス頻度低減に寄与します。また、熱間加工条件下での寸法安定性が高い... |
|
|
|
|
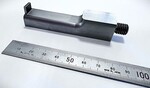
機械構造用炭素鋼(S50C)をマシニングセンタで精密に削り出した加工事例です。一般的な切削加工に加え、ボルト部の一体成形や微細な突起形状の加工、多面からの穴あけなど、高度な旋削・ミーリング技術を組み合わせて製作されています。 S50Cは熱処理によって強度を高められる反面、加工時の応力管理が重要です。当社では、鋼材卸としての知見を活かし、素材の特性を最大限に引き出す切削条件を選定。一体成形による高剛性な部品製作を実現し、ボルト等の別部品締結に伴う「緩み」や「位置ズレ」といった設計上のリスクを解消します。 【当社のS50C精密加工の強み】 一体成形による高精度・高剛性: 写真に見... |
|

|
|
|
熱膨張率が極めて低い低熱膨張合金「インバー(FN-36相当)」を用いた精密ベースプレートの加工事例です。インバーは温度変化による寸法変化を嫌う精密機器部品に不可欠な素材ですが、粘り気が強く加工硬化しやすいため、高精度な削り出しには高度なノウハウを要する難削材です。 当社では、鋼材卸として培った材料特性への深い理解に基づき、インバー特有の「刃物の摩耗」や「加工熱による微細な歪み」を徹底的に制御。大型のマシニングセンタを用い、複数の深穴加工や座繰り加工においても、厳しい位置精度と平面度を実現しています。 【インバー加工における当社の強み】 最適な切削条件の選定: 加工硬化を抑制す... |
|

|
|
|
熱膨張率が極めて低い低熱膨張合金「インバー」を使用した精密部品の加工事例です。中心部には複雑な形状のポケット加工を施し、さらに底面には微細な穴あけ・タップ加工を行っています。温度変化による寸法狂いを許さない精密機器や半導体製造装置のベースプレート等に最適な加工技術です。 インバーは「粘り」が強く、加工硬化を起こしやすい性質を持つ難削材です。当社では、鋼材卸としての知見を活かし、インバー特有の加工負荷を考慮した最適な切削条件(回転数、送り速度、切込量)を選定しています。これにより、刃物の摩耗を抑えつつ、高い面粗度と寸法精度を両立させています。 【インバー精密加工の技術的ポイント】 ... |
|
531-540件表示 / 786件

