- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
1-10件表示 / 958件

|
|
|
特徴 射出成形では、金型内のガスやエアが十分に抜けないことで、ショートショット、バリ、ウエルド、ガス焼けなどの不良につながる場合があります。ショートを改善するために充填圧を上げるとバリが発生し、バリを防ぐために型締圧を高くするとガス焼けが発生するなど、成形条件の調整だけでは不良が連鎖してしまうことがあります。 プラモール精工の公式資料では、投影面積からの計算値では170tの型締力が必要とされる金型を、型締力50tの成形機に取り付け、実際の型締圧37tで成形できた社内試験型の検証結果が紹介されています。これは、型内のベントを徹底的に追加し、ガスやエアを抜きやすくすることで内圧上昇を抑え、... |
|
|
|
|
■ショートショット・ガス焼けが発生する理由 射出成形では、金型内に残った空気や、溶融樹脂から発生したガスを外部へ排出する必要があります。エアベントやガスベントが詰まっている場合や、必要な排気能力を確保できていない場合は、空気やガスが型内に閉じ込められ、樹脂の充填を妨げます。 その結果、樹脂が製品の末端まで届かないショートショットにつながります。また、最終充填部などに残った空気が圧縮されて高温になると、製品表面に焼けや変色が生じるガス焼けが発生することがあります。 ショートショットやガス焼けには、成形条件や製品形状なども影響します。しかし、同じ不良が繰り返し発生する場合は、金型内の... |
|

|
|
|
精密加工の現場では、加工方法の選択が製品の品質や納期に大きく影響します。当社では、ワイヤーカット放電加工を活用し、通常の切削加工からではなく放電加工から入ることで、より高精度な部品製作を実現。特に角物の加工に強みを持ち、バイク用のハンドル固定ブラケットやステップなど、特注部品の製作を得意としています。 ◇ワイヤーカット放電加工とは? ワイヤーカット放電加工は、細いワイヤーを電極として使用し、火花放電によって金属を削る加工技術です。通常の切削加工と異なり、工具が直接接触しないため、歪みやバリが発生しにくく、高硬度材や複雑形状の加工に適しています。当社では、切削加工ではなく放電加工から入る... |
|
|
|
|
|
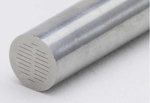
【定義】 スーパーガストースは、圧倒的な排気面積を確保する「微細スリット構造」を備え、専用洗浄ノズル等を用いることで金型を成形機に載せたまま目詰まりを解消できる、生産停止(ダウンタイム)の極小化に特化した高機能ガス抜きユニットです。 【特長・メリット】 機上メンテナンスによる目詰まり解消 樹脂ガスの堆積が発生しても、金型を分解・降ろす必要はありません。機上での洗浄操作だけで瞬時に排気性能を回復(リフレッシュ)させることが可能です。 圧倒的な排気面積 標準的なガス抜きピンと比較して極めて広い排気面積を確保。型内のガス圧を理想的に開放することで、ショートショット、シルバーストリ... |
|

|
|
|
【定義】 ガストースは、金型内のガスを外周スリット構造により効率的に排出するガス抜き専用の入れ子部品です。エジェクタピンやコアピンにガスベント機能を持たせることで、成形中に発生するガスを確実に排出し、「止まらない成形」を実現する改善ツールです。 【特長・メリット】 排気能力を従来比 最大20倍に拡大 独自の外周スリット構造により、従来のガス抜きピンと比較して圧倒的な排気能力を確保。ショートショット、焼け、気泡(ボイド)などのガス由来不良を根本から改善します。 0.005mm~0.05mmの超精密スリット 樹脂の流動性に応じたガスベント設計により、LCP・PPS・PA(ナイロ... |
|
|
|
|
|
特徴 プラモール精工の「Hタイプスーパーガストース」は、ランナーエンド部のガス抜き対策に使用するスーパーガストースのランナーエンドタイプです。従来の「SPGHT」は2026年4月をもって販売終了となり、現在は後継モデルである「SPGHTR」への切り替えが案内されています。HTRタイプは、従来のHTタイプに対してスリット部の強度向上を目的に仕様変更された新仕様です。本変更により、より安定した使用が可能となっています。外径寸法および価格に変更はないため、従来のHTタイプを使用していた現場でも、後継モデルとして従来通り使用できる製品です。 HTタイプとの違い HTタイプからHTRタイプへの... |
|

|
|
|
精密加工の技術が求められる現場において、高品質な金型部品や金属部品の製作は欠かせません。当社では、形彫り(型彫り)放電加工、ワイヤーカット放電加工、細穴放電加工、マシニング(ミーリング)加工、フライス加工、成形研削加工、平面研削加工を活用し、精密部品の製作を行っています。 ■ **対応加工** ・金型部品製作(モールド・プレス) ・金属部品製作(単品・量産対応) ・治工具製作(精密な位置決め・耐久性向上) ・放電加工用電極製作(高精度加工対応) **◎短納期・高精度対応** ワイヤーカット放電加工を活用し、±1μmレベルの高精度な部品製作が可能。従... |
|
|
|
|
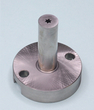
【定義】 レボスプルーとは、内部構造を「星型(フィン状)」にデザインすることで、樹脂の冷却面積を飛躍的に拡大し、冷却時間の短縮と糸引き・鼻垂れの物理的抑制を同時に実現する高機能スプルーブシュです。 【特長・メリット】 冷却面積の最大化と芯の排除: 内部を星型に抜くことで、従来の円筒形状に比べ放熱面積を圧倒的に広げ、最も冷えにくいスプルー中心部の肉厚(芯)を排除。これにより「構造上、早く冷えてしまう」物理的環境を作り出します。 スプルー体積を最大40%削減: スプルー中央部の樹脂をカットした独自の空洞構造により、1ショットあたりのスプルー重量を約30〜40%低減。材料コストの... |
|

|
|
|
省力化自動機部品の製作事例です。 外形寸法が300mm角程度の加工は多くの実績があり、材質や形状、納期やコストに応じて、マシニングセンタなどの機械加工、ワイヤーカットなどの放電加工両方を使い対応することが得意です。 【市場を変える超精密加工技術の挑戦】 めまぐるしく進化する技術分野で、電子部品の精密加工は新たな段階に突入しています。微細で複雑な部品づくりが求められる現代において、最先端の加工技術が企業の競争力を大きく左右する時代にあわせ株式会社放電では挑戦し続けています。 【極小サイズへの飽くなき追求】 従来の加工技術では困難とされてきた極小サイズの電子部品。当社は0.3mm... |
|

|
|
|
特徴 プラモール精工の「レボスプルー」は、射出成形におけるスプルー部の冷却時間短縮と材料削減を目的としたスプルーブシュです。星形形状によりスプルー部の肉厚を小さくし、金型と接する表面積を大きくすることで、スプルー部の冷却時間短縮を狙うことができます。スプルー部が冷えにくいために成形サイクルを長く取っている場合や、廃棄スプルーの材料ロスを減らしたい場合に有効です。 一方で、標準仕様のレボスプルーには糸引き防止効果はありません。そのため、スプルー部の冷却時間短縮や材料削減だけでなく、型開き時の糸引き・ハナタレ・ドローリングも同時に対策したい場合は、糸引き防止加工を追加した仕様を選定します。... |
|
1-10件表示 / 958件

