- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
551-560件表示 / 21746件

|
|
|
レーザー加工におけるブランクと終値設定、および分割加工の活用について レーザー加工機を用いたブランク作業では、製品や部品の形状に応じて様々な工夫が求められます。 特に、穴あけや形状抜きなどの工程においては、加工の開始点・終点、すなわち「始点」と「終値(終点)」の設定が、製品品質や加工効率に大きく影響します。 今回は、ブランク作業における「終値」の役割と、穴抜き時に発生する問題、そしてその対策として有効な「分割加工」について詳しく解説します。 ▽1. 終値とは何か レーザー加工における「終値」とは、レーザーが最終的に加工を終える位置、すなわち加工パスの終着点を指します。 ... |
|

|
|
|
曲げ際の穴を極力減らすことでコストダウン! 精密板金において、穴をあけた板を曲げる際、曲げの位置と穴の距離を 十分保つ必要があります。 この距離がどうしても、保てない場合は、曲げ加工を行ってから穴加工を 行うようにします。 工数アップになりますので、こうした加工を考慮に入れた設計を行う事で、 コストダウンにつなげることができます。 板厚ごとに、曲げ位置と穴の距離を確保することにより、穴変形の発生を 抑えることで、コストダウンをはかります。 【特長】 ■板厚ごとに、曲げ位置と穴の距離を確保することにより、 穴変形の発生を抑えることで、コストダウンをはかる... |
|

|
|
|
【綺麗に塗装する】 原田鉄工で塗装した製品です。 近くで見ても鏡の様に輝いています。 HP:https://harada-tekkou.co.jp/ YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured Facebook:https://fb.com/haradatekkou.hiroshima Instagram:https://www.instagram.com/haradatekkou_hiroshima/ 1種ケレンのブラストにて素地調整を行ったあと、3層塗り重ねています。 ... |
|
|
|
|
長寿命金型製造|素材選定と表面処理で高精度・高耐久を実現 【金型の寿命でお悩みの製造現場の皆様へ】 生産効率を左右する金型の寿命問題。摩耗が早い、精度が維持できない、予定より早い交換で生産計画が狂う──そんなお困りごとはありませんか? 株式会社ケイ・エフ・ケイでは、40年の実績と専門技術で、長寿命金型の製造委託をトータルサポートいたします。半導体製造装置部品から自動車製造ライン用治具まで、厳しい品質要求にお応えしてきた技術力で、お客様の生産性向上に貢献します。 ►【長寿命金型実現の3つの核心技術】 ★素材選定の専門技術 金型の寿命は素材選びで決まります。当社では... |
|

|
|
|
冷却ロールの熱媒には工業用水を使用されるケースが多いですが、この水によって金属の腐食は進んでいきます。 冷却ロールの製造にはコストの兼ね合いから鉄材を使用することがほとんどです。 腐食への対策を取るのであれば錆に強いSUS材を使うのが一番ですが、材料代が高価なためにコストの面で鉄材を選定しているケースがほとんどです。 その腐食に対する防錆効果を高める手段が流路への無電解ニッケルめっきの施工です。 無電解ニッケルめっきは防錆効果に優れているだけでなく、複雑な形状でも均一にめっきを付けることが可能です。 冷却ロールの内部に無電解ニッケルめっきを施工することにより、防錆効果が高まり... |
|

|
|
|
【冷間鍛造とは】 冷間鍛造とは、金属を加熱せず(常温付近で)、強い圧力をかけて成形する鍛造方法です。 金型で圧縮しながら形状を作るため、 ・高精度 ・高強度 ・大量生産 に適した工法として使われています。 特に、 ・自動車部品 ・ねじ部品 ・シャフト ・精密金属部品 などで広く採用されています。 【鍛造には種類がある】 ■ 冷間鍛造 常温で加工 ■ 温間鍛造 中間温度で加工 ■ 熱間鍛造 高温で加工 材料や形状によって使い分けます。 【冷間鍛造の仕組み】 冷間鍛造では、 ①材料をセット 棒材や線材を金型... |
|

|
|
|
自動車パネル検査用治具ベースになります 自動車製品パネル 検査用治具ベース 素材 : SS400-角パイプ2.3x50x50角パイプ 出来上がり寸法 : 約3000x1200x600 加工内容 : 角パイプ切断加工後 溶接 部材曲げ加工品組付け 単品加工になります。 図面から各種BRT位置を確認しながら溶接組立を進めていきます。 その他にも、自動車部品、建設機械部品、車両部品等様々な業界向けの製品を加工しております。 弊社は3次元データから、金型やZAS型構想〜設計製作及び試作も対応致します。 3次元CAD、マシニング加工、油圧プレ... |
|

|
|
|
◆材質◆ 鉄・SPHC(SPCC/アルミ・A5005/SUS304など) ◆板厚◆ 2.3mm ◆加工機械◆ (アマダ 複合機 LC2512C1AJ) (アマダ ベンダー ブレーキプレス HG8025) (三菱 三次元レーザー ML1515VZ20) (北村機械 開型マシニングセンタ BRIDG center8) ◆溶接種類◆ TIG溶接(MIG溶接・スポット溶接など) ◆◆特徴・加工のポイント◆◆ こちらの製品は板厚2.3mmのSPHC材をローラーにて円形に加工し、ツナギ目をTIG溶接、 上下のフランジを筒に沿わせながら、円形を崩さないようMIG溶接で整えながら... |
|

|
|
|
素材・・・・・・ SS400 (黒皮) 加工内容・・・・ データ作成→複合機C1AJにて切断→曲げ→ 溶接→組み付け ------------------------------------------------------------------------------------ フィンガ-とはトランスファ-プレスにて複数金型で製品加工時--次工程の金型までプレス品を運ぶ道具です。 その他にも、自動車部品、建設機械部品、車両部品等様々な業界向けの製品を加工しております。 弊社は3次元データから、金型やZAS型構想〜設計製作及び試... |
|
|
|
|
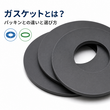
「ガスケットとパッキンは何が違うの?」――ゴム製のシール部品を探していると、まず出てくる疑問の一つです。見た目が似ていても、使われる場所や求められる役割によって呼び分けられることがあります。既製品を選べばよいのか、用途に合わせた仕様が必要なのか迷うケースも少なくありません。 この記事では、ガスケットの基本からパッキンとの違い、選定時に確認したいポイントまで、専門知識がなくても分かるように整理します。 【技術・製品概要】 ガスケットは、配管や機器などの接合部分に挟み込み、内部の液体や気体が外へ漏れないようにするシール部品です。接合する面のすき間を埋めることで、漏れを防ぐ役割があります。... |
|
551-560件表示 / 21746件

