- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
471-480件表示 / 2699件

|
|
|
こんにちは! 今回は弊社の強み、力を入れていることをご紹介していきたいと思います! 簡単に言うと、【試作板金が得意な金属加工の会社】です 零細企業でありながら最新設備の拡充を図っており、町工場コストで高精度、NC加工をご提供いたします! 3次元レーザー加工から手作りまで、お客様のニーズに合わせて加工をご提案いたします! 簡単に会社の説明をさせていただきましたが、強みをご紹介していきます! 1】短納期 なぜ、短納期が可能なのか? 1-一貫生産体制 板金加工~機械加工~溶接・組付け~表面処理~品質保証まで弊社で行えます それにより、外部の業者に依頼する工程が減... |
|

|
|
|
プロトでは、肉厚2mmのAC4C-T6製バルブブロックの試作・小ロット製作に対応しております。油圧機器や空圧機器、EV関連部品などで使用されるバルブブロックは、軽量化と高い強度、さらに複雑な流路形状が求められる重要部品です。 当社では、アルミ砂型鋳造と3Dプリンター製中子を組み合わせることで、肉厚2mmの薄肉形状と複雑な内部流路を両立。AC4C-T6材を採用し、優れた鋳造性と機械的強度を確保しながら、軽量化に貢献します。試作品1個から対応可能で、設計変更や短納期のご要望にも柔軟に対応いたします。 鋳造後は、社内でT6熱処理を実施し、5軸マシニングセンタによる精密加工まで一貫対応しま... |
|

|
|
|
【[ 製品事例 ] 薄肉旋盤品 FC250の製品事例です。】 澤川鍛造工業は中大物サイズ(φ100~600mm)の薄肉旋削加工も得意です。 薄肉加工の課題である、製品の「歪み」。 高精度加工を実現するために、弊社では課題払拭に注力してきました。 加工ノウハウを蓄積し、検証を重ねる中で、弊社独自の薄肉旋削加工技術を実現しています。 ・製品情報詳細 【材質】 FC250 【サイズ】 φ80φ52×35.6 【加工方法】 旋盤加工 【ロット】 3000ヶ/月 【真円度】 φ0.01 【精度】 寸法精度±0.02 ★今回は弊社で3000ヶ程/月 加工... |
|

|
|
|
今回は板金設計でデザインと機能性を両立させるために押さえるポイントをご紹介! こうしたポイントを踏まえることで、製品の品質向上・加工費のコストダウンにもつながりますよ。 【デザイン面のポイント】 ①シンプルさ 複雑なデザインよりもシンプルなもののほうが、製造プロセスが簡略化でき、コスト削減や製品の品質向上が期待できます。 ②一貫性 デザインの一貫性を保つことで、製造工程や組立が容易になります。部品の形状や寸法が統一されていると、製造効率が向上します。 【機能性のポイント】 ①材料選定 使用目的に応じた適切な材料を選びます。強度、耐久性、耐食性などを考慮し、最適な材... |
|

|
|
|
こんにちは! ブレーキプレスを使った曲げ加工をする際に、角度がバラつくことってありませんか? 角度がバラつくことにより、 不良が増えてしまった・・・。 手直しが発生し、製作時間が増えてしまった・・・。 このようなお話をよく耳にします。 一発目に曲げる際に、甘く曲げてから修正していくことが無くなりました! もちろん、材料の違いや鈍角曲げの際にもバラつきますがそれも克服! それが何かと言うと、アマダさんのブレーキに搭載されているBI角度補正センサー というものを使うとキレイに狙い角度で曲がってくれます! 写真のように曲げた後に、センサーが飛び出してきて、... |
|

|
ステンレス(DIN1.48) 砂型鋳造(3Dプリンター) ターボチャージャー用 タービンハウジング(自動車部品) 試作対応 |
|
プロトでは、DIN1.4848製ターボチャージャー用タービンハウジングの試作・小ロット製作に対応しております。タービンハウジングは、排気ガスをタービンへ効率よく導く重要部品であり、高温環境下でも優れた耐熱性と耐酸化性が求められます。 DIN1.4848は高温強度と耐熱性に優れた耐熱ステンレス鋼で、ターボチャージャー部品をはじめとした高温環境で使用される部品に適した材料です。当社では、複雑なスクロール流路や薄肉形状にも対応し、木型や3Dプリンター製中子を活用することで、試作品1個から短納期で製作いたします。 また、鋳造後の機械加工まで社内で一貫対応し、取付面や接合部など高い加工精度が... |
|

|
|
|
富士電子工業では、高周波焼入れ設備を製造しています。 お客様のご要望に合わせたオーダーメイドの焼入れ設備で、高品質、高生産をお約束します。 【研磨割れの発生メカニズム】 部分的・筋状に研磨熱にさらされ、引続き急冷・自冷されるときに、境界に材料強度を上回る引張りが生じ、亀甲状または砥石接触線に沿って割れます。 【素材に対する考慮】 焼入れ前の工程(鍛造・鋳造・切削)で各部に大きな応力が残留します。内存する応力は焼入れすることで引張り応力を助長し割れますので、可能な限り残留応力除去熱処理を施すことが必要です。 【焼入れ時の注意点】 過加熱を防ぎ、同時冷却が理想... |
|

|
|
|
ブロックバルブは、油圧機器や産業機械に使用される重要部品であり、複雑な流路形状や高い気密性が求められます。そのため、内部流路を高精度に再現できる鋳造技術と、安定した材質品質が重要となります。 プロトでは、FCV410材によるブロックバルブ用鋳物素材の製作に対応しています。複雑な内部流路や多方向に分岐する形状についても、3Dプリンター製中子を活用することで、高い形状再現性を実現。従来工法では製作が難しい複雑形状にも柔軟に対応し、試作から小ロット生産まで幅広いニーズにお応えします。 また、ミルシートの発行および組織検査にも対応しており、材質や組織を客観的なデータで保証します。品質管理を... |
|
|
|
|
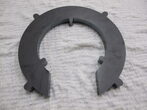
産業機械の組立現場では、工程の効率化と組立精度の向上を図るために、高精度な治具が欠かせません。特に構造部品の位置決めや溶接時の安定性を支える治具は、製品品質に直結します。今回は、厚板スチールを使用したシリンダー組立用の治具製作事例をご紹介します。 【製品仕様】 製品名:シリンダーの組立冶具 素材:スチール(鉄) 板厚:16mm 業界:産業機械 加工方法:レーザー切断加工 【厚板加工の課題】 シリンダーの組立には、各構成部品の軸心を正確に合わせることが必要であり、治具側にも高い寸法精度と形状安定性が求められます。そのため、素材には厚さ16mmのスチール... |
|

|
|
|
【[ 製品事例 ] 鍛造材料~加工迄 材料調達はもちろん一貫した生産が可能です。】 澤川鍛造工業は、機械加工業界で薄肉旋盤加工を中心に行っている製造業者です。 材料から調達してほしいというご依頼にも柔軟に対応可能ですので、お気軽にご相談ください。 今回の事例では、弊社で鍛造から熱処理、そして加工までを一貫して行っています。 これにより、お客様のご要望に迅速かつ効率的に対応することができます。 ロットについてはサイズに応じて、1個から5000個ほどまで対応可能です。 小ロットから大ロットまで幅広く対応できるため、様々なニーズにお応えすることができます。 加工については、ガン... |
|
471-480件表示 / 2699件

