- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
91-100件表示 / 10966件

|
|
|
自動車の軽量化 射出成形 金属代替 金属代替(樹脂化)によるメリット ①軽量化 ②コストDOWN ③設計自由度UP ④CO2削減 【材料選定例・使用実績】 PA66(GF65%) (主な特徴)・衝撃性・耐薬性・耐磨耗性 PPS(GF40~60%) (主な特徴)・超耐熱性・耐薬性・寸法安定性 【流動・強度解析】 反り、平面度の要求規格を満足し、ウエルド位置、 ヒケ、ボイドを推定する為、流動解析を行います。 更に強度解析も対応出来ます。 その上で最適ゲート位置、最適成形機を決定し、 金型設計を行い、開発短納期化、低コス... |
|
|
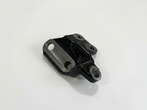
鋳物ダクタイル鋳鉄FCD450自動車部品マシニング加工|輪郭度0.3mm以内|専用治具|月産1000個対応|3次元測定|品質管理 |
|
───────────────────────────── ブラケット製造|FCD450自動車部品マシニング加工 ───────────────────────────── ◆ ブラケットとは?自動車部品に求められる高精度加工の重要性 自動車部品のなかでも、ブラケットはエンジンや駆動系を車体フレームに固定するための重要な支持部品です。ブラケットはあらゆる振動・荷重・熱変化にさらされる環境下で使用されるため、《寸法精度》と《形状精度》の両立が不可欠です。 ブラケットには、固定穴や取付面の位置精度はもちろん、輪郭度0.3以内という厳しい形状公差が求められます。この輪郭度(りんかくど)... |
|

|
|
|
二葉特殊電着ホームページはこちら▶▶https://www.fgi-holdings.co.jp/fec/ 【膜厚30ミクロンから40ミクロンのカチオン電着塗装で膜厚コントロール可能!】 カチオン電着塗装の厚膜塗装ができるところが無くて困っている・・・ 下塗りの防錆力を高めたい・・・ そんな電着塗装でのお困り事はありませんか? 二葉特殊電着㈱のカチオン電着塗装は 膜厚コントロールを行うことで【厚膜の塗装(厚カチ)】に対応致しております! 対応可能膜厚:20、21、22、23、24、25、26、27、28、29、30、31、32、33、34、35、36、37、38、39... |
|
|
|
|
切削加工の現場では、旋盤やマシニングセンタを回していると、必ず「切粉(切りくず)」問題がつきまといます。目に見える大きな切粉はチップコンベアなどで除去できますが、細かい切粉やスラッジがクーラント液中に滞留することでノズル詰まり、冷却流量低下、工具寿命の短縮などのトラブルを招きます。本記事では、こうした悩みを抱える現場に向けて、ろ過技術(フィルトレーション技術)の原理・方式・導入効果・最新動向を詳しく紹介し、「切粉処理=ろ過導入」が生産品質と効率を高める常識になりつつある理由をお伝えします。 【切粉トラブルの実態と現場での影響】 切削加工では素材を削る過程で金属粒子(切粉、微細切削粉、ス... |
|

|
|
|
───────────────────────────── ヒンジピン製造|S45C自動車部品の自動旋盤加工 ───────────────────────────── ◆ 自動車の安全を支える重要保安部品「ヒンジピン」の量産課題 自動車のドアやボンネットの開閉を支える《ヒンジピン》という部品をご存知でしょうか。一見するとシンプルな軸状のパーツですが、実は乗員の安全を守る極めて重要な「重要保安部品」としての役割を担っています。 このヒンジピン、常に大きな荷重や摩擦にさらされるため、高い強度と耐摩耗性が求められます。もし加工精度にバラつきがあれば、ドアのガタつきや異音、最悪の場合は... |
|

|
|
|
当製品は、材質SUS304 外径へ硬質クロムメッキ処理。(膜厚150μ) 溝部へのめっき処理も致しております。 ■ 硬質クロムメッキとは? 硬質クロムメッキとは、「ハードクロムメッキ」、「工業用クロムメッキ」、「HCR」、「ICr」と呼ばれ、膜厚が薄い場合、「フラッシュメッキ」、「ミクロンメッキ」とも呼ばれます。多くの機械的特性をもつ代表的なめっき加工処理です。 装飾クロムメッキは、大気中で変色せず、外観が美しく、腐食されにくい性質をもっているため、古くから銅めっきやニッケルメッキの上に薄く施し、雑貨品から自動車部品まで広く用いられています。一方、硬質クロムメッキ(工業... |
|

|
|
|
本写真は、精密加工された金属リング部品を整然と並べた状態を撮影したものであり、内径研磨および外径仕上げ加工を行った高精度機械部品の完成品群を示しています。これらの部品は、機械装置や産業機器などに使用される精密円筒部品であり、寸法精度・同軸度・面粗度などの厳しい品質要求に対応するため、切削加工から研磨仕上げまで一貫した加工工程で製作されています。また、本製品は試作から量産まで対応可能な体制のもとで製造されており、少量試作段階から量産フェーズまで安定した品質で供給できる点が大きな特長です。 写真中央に並んでいる円筒形状の部品は、複数ロットをまとめて製作した量産品であり、同一寸法・同一品質を維... |
|

|
|
|
───────────────────────────── ハウジング製造|FC200EGRバルブ用ハウジング加工 ───────────────────────────── ◆ 商用車エンジンの心臓部を守るハウジング製造の課題 商用車の排ガス規制をクリアするために欠かせない部品、それが《EGRバルブ》です。このバルブを保護し、過酷な環境下でその機能を支える【ハウジング】は、まさにエンジンのパフォーマンスを左右する重要なコンポーネントと言えます。 しかし、この【ハウジング】製造において、多くのメーカー様が以下のような課題に直面されています。 ・ネズミ鋳鉄(FC200)特有の加工時の... |
|

|
|
|
鍛造品では、「もう少し寸法精度を高めたい」「精度のばらつきを抑えたい」といった課題が生じることがあります。必要な精度を得るために切削加工を追加する方法もありますが、鍛造後の二次加工として検討できるのが冷間サイジング加工です。 冷間サイジング加工は、鍛造後の製品に圧力を加え、寸法や形状を整える加工です。材料を削って仕上げる切削加工とは異なり、塑性変形を利用して形状を整えます。鍛造品の寸法精度を高める方法を検討する際、選択肢の一つになります。 岡田工業株式会社では、温間鍛造に加えて冷間サイジング加工に対応しています。300Tサイジングプレスを複数導入しており、鍛造から二次加工までを含めた検... |
|

|
|
|
板金加工品の品質向上を図るため、板と板の突合せを考慮する場合がございます。 製品にとって重要な「寸法をキープする事例」について、ご紹介いたします。 ■事例内容 例 突合せ部分を‘両引き’で展開加工しているため、溶接部分の肉盛りが増え、溶接工数、仕上げ工数が増えている。 角部の仕上がりが、作業者でばらつく。 そんなときは・・・ 溶接部に強度が必要のない場合は、箱曲げなど突合せ部を‘片引き’にして、重要寸法が、キープできるように展開をします。 あるいは、図面指示にその旨を記載し、製作メーカーに一任します。(あくまで、突合せ部の溶接肉盛りが少量でOKな事を前提にしています。)隅... |
|
91-100件表示 / 10966件

