- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
251-260件表示 / 765件

|
|
|
当社では、1964年より8,000型以上の金型を製作してきました。順送金型専門の金型製作メーカーとして豊富な経験と実績を積み重ねてきました。 中でも順送金型の設計においては、自動設計CAD/CAM(サムシステム)を(構築)活用し、レイアウト作成後、型図、部品図を瞬時に作成し、加工データを工作機械に転送し、順送金型設計から製作までを高精度化、短納期化、複雑・難形状への対応などに役立てています。 |
|

|
|
|
細穴加工に対応致します。材質:SPH270C/板厚:6.0t/穴径:Φ1.2 プレス加工にて穴明け可能です。順送り金型内に組み込む事により、大幅なコストダウンが可能です。 【特徴】 1.穴加工精度±0.01mmの範囲で量産が可能 2.せん断面長さ80%以上 3.バリ側は、面取りと同様のC面に近い破断面成形が可能 材質:SPHC 板厚:6.0t 穴径:φ1.2 |
|
|
|
|
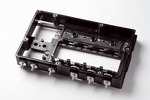
【成形機】竪型成形機(150t) 業界:自動車 用途:ハイブリット用インバーター 製品名:バスバーモジュール 材料:PPS、C1100、C2680 精度:0.1 mm ~ ロット:1000個 加工方法:プレス成形・インサート成形(1~3次工程) 加工ポイント: ・1~3次ある成形工程の最適な組み合わせがポイント ・インライン成形。 |
|

|
|
|
当社では、現在800点を超える順送プレス部品の加工を行っており、少人数のオペレーターで納入しています。 15t ~ 600tの自動プレス機を設備し、幅広い製品、分野の順送り加工品を手掛けています。 自動車部品を主に数多くの実績があり、安定した品質と納期管理を徹底した生産体制を整えています。 中には重要保安部品も手掛けており、不良の許されない品質管理体制を整えています。 |
|

|
|
|
2015年、品質の安定及び生産性向上を図る目的とし、ロボットアームを導入し設備改善を行いました。 作業を自動化する事で少人化を図り、自動化作業による品質安定化も図れました。 めっき液の管理も自動化しており、PH調整等を機械管理することで安定しためっき液管理を行っています。 検査員による全数目視検査を行っており、めっき不良や異物混入対策も徹底しております。 |
|

|
|
|
ベリリウム銅とは銅にベリリウムを加えた合金のことをいいます。 ベリリウム銅は、高い強度を持ちバネ性に優れ、熱処理を加えることでさらに向上します。 導電性、疲労特性、耐摩耗性、耐食性などを兼ね備えており、幅広い用途に使用されています。 弊社ではベリリウム銅素材に、銀及びニッケルめっき処理が可能です。 ベリリウム銅めっきで御困りの方は是非当社までご連絡下さい。 |
|

|
|
|
亜鉛ダイカストとは溶融した亜鉛を金型に圧入する鋳造方式のことです。 亜鉛ダイカストは融点が低い為、高度の肉薄化が可能であり、寸法精度が良く複雑な形状でも容易に加工できます。 また、金型の寿命が長い為、コストを安くすることができるといった特徴があります。 弊社では亜鉛ダイカスト素材に、化成処理を行う事で耐食性の向上及びウイスカー抑制に取り組んでいます。 |
|

|
|
|
【特徴】 板厚6mmに対して、ギア成形、鏡面成形など様々な加工を組み合わせながら、Φ1.5の細穴加工をも可能にしました。旋盤や切削加工で数十分かかっていたもの、あるいは成し得なかった加工を約1秒の順送プレス加工で実現できます。 1.板厚6mmに対してΦ1.5の細穴加工 2.内歯底突ギア成形 材質 - SPHC 板厚 - 6.0t |
|

|
|
|
当社では、自社で順送金型を設計から製造までを行うことで、従来、金型での加工は困難であった複雑形状、難加工の部品などにも積極的に取り組み、短納期化、低コスト化に貢献しています。 複雑形状、難加工だけでなく、技術的な限界を超える薄肉抜き加工、細穴加工、加工工程削減など様々な側面から自社の技術を駆使し、これまでにない順送りプレス加工に挑戦しています。 |
|
|
|
|
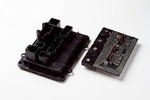
【成形機】竪型成形機(100t) 業界:船舶 用途:ヒューズボックス 製品名:バスバーモジュール 材料:PBT,C1100 精度:0.1 mm ~ ロット:1000~2000個 加工方法:プレス成形・プリモールド成形・インサート成形 加工ポイント: ・1次成形の平面度(0.2㎜)がポイント |
|
251-260件表示 / 765件

