- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
1421-1430件表示 / 25060件

|
|
|
【熱間鍛造と冷間鍛造の違いとは】 ~強度・コスト・加工性を徹底比較~ 1.加工温度の違い ~熱間鍛造~ 金属を再結晶温度以上(約900〜1250℃)に加熱してから成形する鍛造方法です。 高温下での加工により、金属が柔らかくなり成形しやすくなります。 ~冷間鍛造~ 金属を加熱せず、常温に近い温度で行う鍛造です。 寸法精度が高く、仕上げ加工が少なくて済むのが特徴です。 2.強度の違い ~熱間鍛造~ 高温で加工するため、金属組織が均一化し、強度・靭性に優れる。 加工ひずみは少なめ。 ~冷間鍛造~ 加工硬化によって表面強度が高くなる(高硬度・高寸法精度)。 た... |
|
|
|
|
◆材質◆ SUS304 ◆板厚◆ 2.0 ◆業界・使用用途◆ 錠部品 ◆◆特徴・加工のポイント◆◆ 錠部品になります。 芯棒とバネを組付、はんだ付けで固定しています。 ------------------------------------------------------------------------------------ その他にも、自動車部品、建設機械部品、車両部品等様々な業界向けの製品を加工しております。 弊社は3次元データから、金型やZAS型構想〜設計製作及び試作も対応致します。 3次元CAD、マシニング加工、油圧プレス加工、3次元レーザー加工等の様... |
|

|
|
|
高強度樹脂を使用した冷却ファン。金属部品をインサート成形する事で静穏性を高めています。 製品実例 ・品名:LEDヘッドライト冷却ファン ・用途:カーナビゲーション及びヘッドライト用高性能冷却用ファン ・材質:PBT樹脂(GF30) ・成形機:縦型70t ・製品サイズ:Φ50mm ・質量:3g "【お問い合わせはこちらまで!!!】 ⇒ https://nexus-grp.co.jp/ask.html One Stop Manufacturing & Integrated Engineering ネクサスはプラスチック&マグネシウム合金射出成形製品用金型の... |
|

|
|
|
【ポリイミド樹脂(べスペルSP-1) ガスケット スーパーエンジニアリングプラスチック 《樹脂加工》】 ポリイミド樹脂は、デュポン社が開発した高性能な樹脂で、べスペルと呼ばれるものです。 連続使用温度300°,断続使用温度480°,耐薬品性・耐放射線性・耐ガス放出性に優れた樹脂で、スーパーエンジニアリングプラスチックに該当します。 写真に掲載しているパッキンは、高圧ガス用のパッキンとして表面粗度Ra0.2以下、平行度0.03に加工してます。 「汎用プラスチック」と「エンジニアリングプラスチック」の違い https://www.nc-net.or.jp/company... |
|

|
|
|
アルカリ環境で使用されるテープやフィルムは、初期評価では問題が見えにくいのに、量産や長期使用で突然不具合が出てしまう──そんな経験をされたことはありませんか。特に次世代産業では高濃度かつ高温のアルカリ条件が一般化しつつあり、選定と加工の両面で確かな対応力が欠かせません。 【半年後に現れる剥離や破断を防ぐには?】 アルカリの劣化は“静かな破壊”とも言えます。外観上の変化が乏しい一方で、粘着層や基材内部にまで浸透し、時間差で性能を奪うのが特徴です。半年から1年経過した頃に剥離や寸法不良が突如現れ、設備停止や製品回収といった大きな損失につながる事例も少なくありません。ではどうすれば、この... |
|
|
|
|
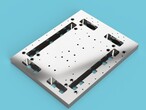
S50C材 30ミリ×300ミリ×400ミリのプレート部品に対し、角穴やポケット加工のほか 多数の精度穴加工を含む複合加工を行い、研削仕上げにて平面度・平行度を 20ミクロンで仕上げた事例は、当社の精密加工技術を象徴する実績です。 素材特性を理解した切削条件の最適化、熱変形を抑える工程設計、 そして研削加工による最終仕上げを組み合わせることで、設計意図を再現しつつ、 安定した品質を実現します。 ◎鉄系 ベースプレート加工事例◎ https://ja.nc-net.or.jp/company/84368/product/detail/264697 ... |
|

|
|
|
【ステンレスSUS304加工事例】 旋盤加工とミル加工を1台の加工機で高精度に 生産設備向け部品 ~試作・量産・24時間加工対応~ SUS304の複合旋盤加工を多くお請けしております 複合旋盤を使用した量産案件はご相談下さい SUS304の量産品を常時加工しております 設備 複合旋盤(24時間稼働) サイズ Φ260xL250 材質 ステンレスSUS304丸棒 特徴 旋盤加工だけでなくミル加工も必要な形状であり 両側からのチャッキングが必要な形状となっております <弊社で対応可能な材質> ◎金属 アルミ A1050 A1100... |
|

|
|
|
SUS430板金加工で±0.2㎜を実現|半導体製造装置用操作パネル製作事例 🔍精度要求が高まる半導体製造部品、その対応力とは 半導体製造装置に使用される操作パネル。 近年は、 ✔ 高精度 ✔ 短納期 ✔ 多品種小ロット この3つを同時に求められるケースが増えています。 その要求に応えるのが、 SUS430製操作パネルの一貫板金加工体制です。 ■ ±0.2㎜を実現するSUS430板金加工 ⚙️ 製品仕様 ・材質:SUS430 ・サイズ:350㎜ × 190㎜ × 35㎜ ・加工精度:±0.2㎜ 板金加工後、 塗... |
|

|
|
|
【カタログ品使用説明】 ワンタッチビットスルー【BBS】 ・複数箇所締付 ・時間効率UP ・工具交換不要 ▼詳細説明 複数箇所のネジ締付作業で、ビットやソケットの交換に時間を取られていませんか。自動車電装品や弱電・家電、建築部品の組立現場では、締付点数の増加と作業スピードの両立が大きな課題です。株式会社ビックスが提供するワンタッチビットスルーBBSは、こうした現場のムダを減らし、締付工程そのものを効率化するために開発された締付工具です。 【ワンタッチビットスルーBBSの技術的特長】 ワンタッチビットスルーBBSは、ドライバービットとソケットの機能を一体化した構造を採用し... |
|

|
|
|
【ダイカスト(ダイキャスト) 自動車の量産前試作部品 アルミ試作部品】 \自動車関連部品特集⑤/ 6月の営業日7日間は、自動車メーカーの 試作・開発部署の方へ向けてご紹介させて頂きます。 加工の相談や製品に関するお問い合わせは ✉eigyou@nakata-ss.co.jp までお願い致します! 【材質】アルミのA7075(a7075) 【業界・使用用途】 自動車業界 自動車のアルミ精密部品 【材寸】厚さ40mm ×幅50mm ×長さ50mm 【加工方法】マシニングセンタ ---✿----✿----✿----✿----✿----✿----✿---... |
|
1421-1430件表示 / 25060件

