
- 電話番号: 0563-52-1611
- FAX: 0563-52-1613
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

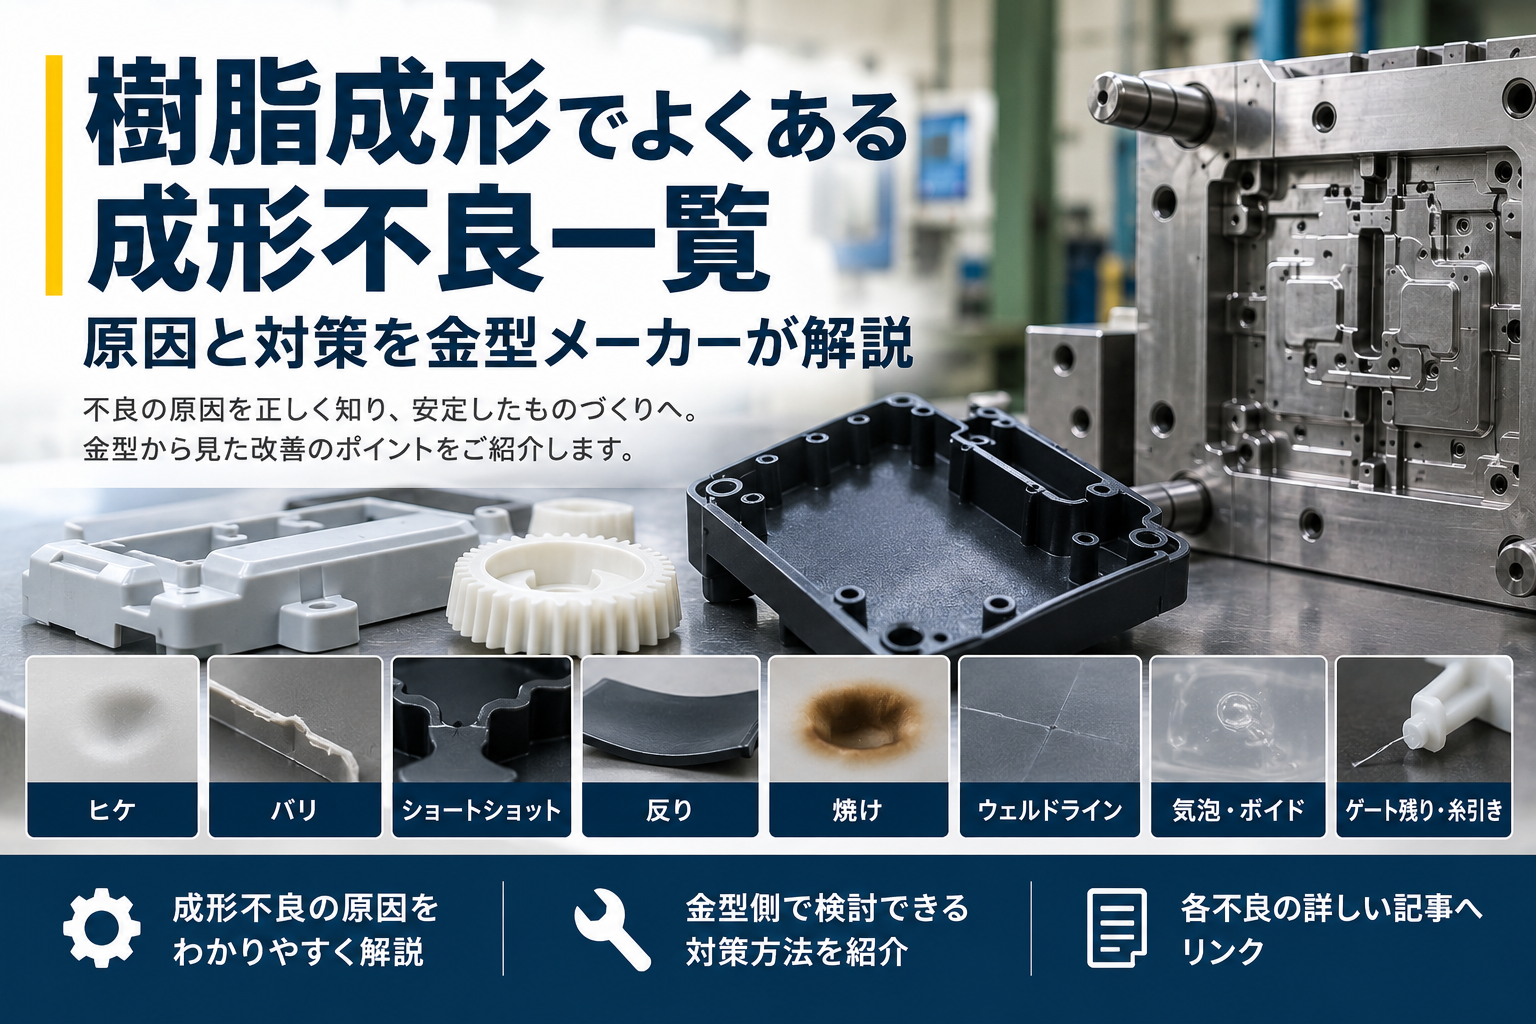
樹脂成形でよくある成形不良一覧|原因と対策を金型メーカーが解説
業界
---
仕様
- 素材: ---
- ロット: ---
- 精度: ---
説明
樹脂成形では、製品形状や使用する材料、成形条件など、さまざまな要因によって成形不良が発生します。
しかし、成形不良の原因は成形機の設定や材料だけとは限りません。金型の構造、冷却状態、ガス抜き、ゲートやランナーの設計、各部品の摩耗などが影響しているケースもあります。
「成形条件を変更しても改善しない」
「一度改善しても同じ不良が繰り返し発生する」
「金型を長期間使用してから不良が増えてきた」
このような場合には、金型側から原因を確認することが重要です。
この記事では、樹脂成形で発生しやすい代表的な成形不良と、金型側で検討できる修正内容について解説します。
■成形不良とは
成形不良とは、射出成形などで製造した製品が、求められる寸法、形状、外観、強度などを満たしていない状態のことです。
成形不良には、次のようなものがあります。
・製品表面の外観が悪くなる
・製品の一部が欠ける
・寸法や形状にばらつきが出る
・内部に空洞が発生する
・製品の強度が低下する
・組み付けや使用に支障が出る
成形条件の調整で改善できる場合もありますが、原因によっては金型の修正やメンテナンスが必要です。
■代表的な成形不良一覧
樹脂成形で発生する代表的な成形不良には、次のようなものがあります。
・ヒケ
・バリ
・ショートショット
・反り
・焼け
・ウェルドライン
・気泡、ボイド
・ゲート残り、糸引き
それぞれ発生原因や対策が異なるため、製品の状態を確認し、原因を切り分ける必要があります。
■ヒケ
ヒケとは、成形品の表面が部分的にへこむ成形不良です。肉厚部やリブ、ボスの周辺などで発生しやすく、樹脂の収縮や冷却不足、保圧不足などが原因として考えられます。
金型側では、冷却ラインの追加や配置変更、冷却穴の深さ調整、バッフルの追加、ゲート径の拡大などを検討します。
肉厚部の冷却効率を高めたり、保圧を伝わりやすくしたりすることで、ヒケの改善を図ります。
ヒケの原因や詳しい金型修正については、以下の記事をご覧ください。
「ヒケとは?原因と金型でできる対策を解説」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272384/
■バリ
バリとは、金型の合わせ面や可動部などから樹脂がはみ出して固まった状態です。
パーティング面の傷や摩耗、スライドやルーズコアのがたつき、エジェクタ周辺の隙間などが原因になることがあります。
金型側では、パーティング面の当たり調整、PL面のラップ研磨、スライドやルーズコアのクリアランス調整、エジェクタ周辺の隙間調整などを行います。
バリの発生原因や金型修正については、以下の記事をご覧ください。
「バリ不良の原因と金型でできる改善方法」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272385/
■ショートショット
ショートショットとは、樹脂が金型内の末端まで流れず、製品の一部が欠けた状態になる成形不良です。
樹脂の流動不足、ガス溜まり、ゲートやランナーの大きさ、流動抵抗などが影響します。
金型側では、流動解析の結果も確認しながら、ゲート径の拡大、ゲート形状の変更、ランナー径の拡大、ベントの追加、ベント深さの調整などを検討します。
流動抵抗が大きい部分に面取りやRを付けたり、コアやキャビティの表面粗さを改善したりする場合もあります。
ショートショットの原因や改善方法については、以下の記事をご覧ください。
「ショートショットとは?原因と金型対策を解説」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272386/
■反り
反りとは、成形後の製品が曲がったり、ねじれたりする成形不良です。
金型内の冷却ムラ、製品の肉厚差、樹脂の流動方向、内部応力、製品取り出し時の外力などが影響します。
金型側では、冷却ラインの左右バランス調整、冷却穴の追加、ゲート位置の変更、肉盗み、押し出しピン位置の変更などを検討します。
熱解析の結果を確認しながら、収縮差や温度差を小さくすることが重要です。
反りの原因や金型側の対策については、以下の記事をご覧ください。
「樹脂成形の反りとは?原因と金型対策を解説」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272387/
■焼け
焼けとは、成形品の一部が茶色や黒色に変色する成形不良です。
金型内に溜まった空気やガスが圧縮され、高温になることで発生する場合があります。
金型側では、パーティング面やスライド端部へのベント追加、ベント深さの調整、ガス溜まり部分への逃がし溝追加などを行います。
ベントの深さは、使用する樹脂の種類に合わせて調整する必要があります。
焼け不良とガス抜き対策については、以下の記事をご覧ください。
「焼け不良とは?原因と金型による改善方法」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272388/
■ウェルドライン
ウェルドラインとは、金型内を流れた樹脂が合流する部分に発生する線状の跡です。
外観だけでなく、発生位置によっては製品強度に影響する可能性もあります。
金型側では、ゲート径の拡大、流動抵抗部へのR付け、樹脂の合流部付近へのベント追加、冷却ラインの調整などを検討します。
ウェルドラインの原因や対策については、以下の記事をご覧ください。
「ウェルドラインとは?原因と金型改善方法」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272389/
■気泡・ボイド
気泡やボイドとは、成形品の内部に空洞が発生する不良です。
厚肉部分の内部収縮や冷却ムラなどが原因になることがあります。
金型側では、冷却ラインの追加や調整、厚肉部の肉盗みなどにより、製品内部の収縮や温度差を抑える対策を行います。
気泡やボイドの原因と対策については、以下の記事をご覧ください。
「ボイドとは?原因と金型でできる改善方法」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272391/
■ゲート残り・糸引き
ゲート残りとは、製品からゲートを切り離した際に、ゲート部分がきれいに切れずに残る状態です。樹脂が糸状に伸びる糸引きが発生することもあります。
金型側では、ゲート形状の変更、ゲート先端の研磨、ゲート部分への冷却追加などを検討します。
ゲート残りや糸引きの改善方法については、以下の記事をご覧ください。
「ゲート残りとは?原因と改善方法を解説」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272392/
■成形条件だけで改善しない場合は金型の確認が必要です
成形不良が発生した場合、まずは成形温度、射出速度、射出圧力、保圧、冷却時間などの条件を確認します。
しかし、成形条件を変更しても不良が改善しない場合は、次のような金型側の要因も確認する必要があります。
・冷却ラインの位置やバランス
・ゲートやランナーの形状
・ベントの位置や深さ
・パーティング面の摩耗
・スライドや可動部のクリアランス
・コアやキャビティの表面状態
・押し出しピンの位置
・製品形状や肉厚差
不良の発生状況を確認し、原因に合わせて必要な修正を行うことが、歩留まりや生産性の改善につながります。
■金型の修理・改造・成形不良対策はご相談ください
株式会社松江鉄工所では、射出成形用金型の設計、製作、修理、改造、メンテナンスに対応しています。
ヒケ、バリ、ショートショット、反り、焼けなどの成形不良についても、製品の状態や金型の構造を確認し、金型側から改善方法を検討します。
・成形条件を変更しても不良が改善しない
・使用中の金型で不良が増えてきた
・他社で製作した金型を修理、改造したい
・生産終了した金型を再び使用したい
・金型の長寿命化や予防保全を行いたい
このような課題をお持ちの場合は、お気軽にお問い合わせください。
【企業情報】
株式会社 松江鉄工所
所在地:日本 愛知県 西尾市 江原町柳原78
TEL:0563-52-1611
FAX:0563-52-1613
HP:http://matsue-tk.co.jp/index.html
会社情報
| 会社名 |
株式会社 松江鉄工所 (まつえてっこうしょ) |
エミダス会員番号 | 26647 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 西尾市 |
| 電話番号 | 0563-52-1611 | FAX番号 | 0563-52-1613 |
| 資本金 | 1,000 万円 | 年間売上高 | |
| 社員数 | 39人 | 担当者 | 犬塚 大輔 |
| 産業分類 | 治工具 / 輸送機器 / 輸送機器電装品 | ||
| 主要取引先 |
|
||

