
- 電話番号: 0563-52-1611
- FAX: 0563-52-1613
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

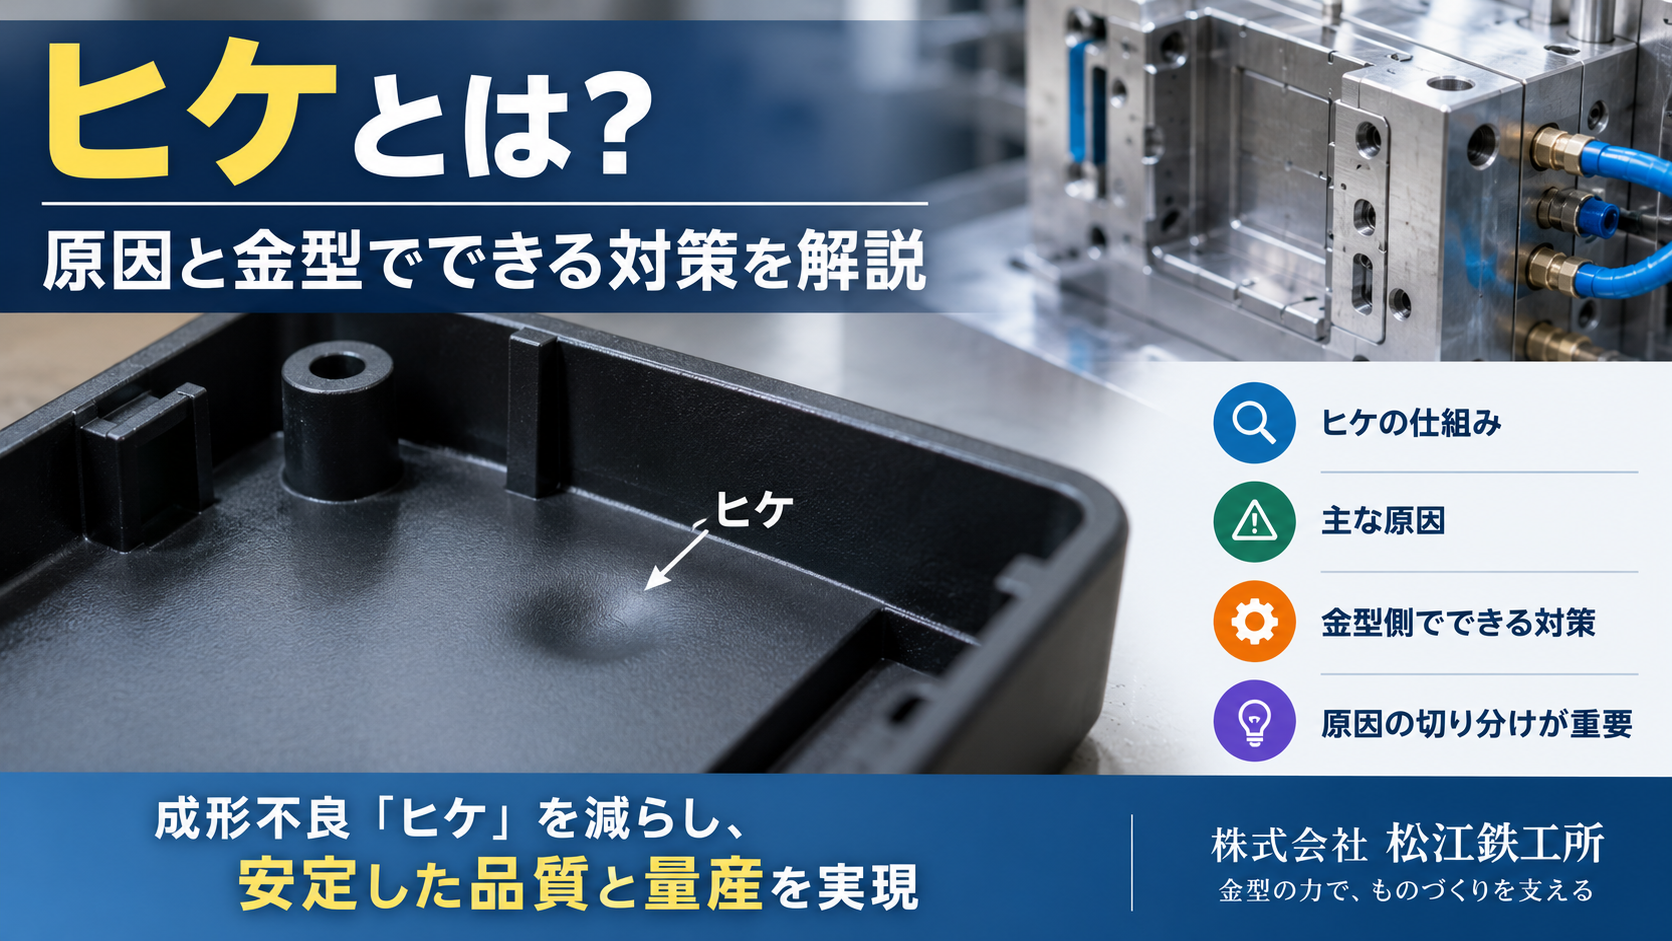
ヒケとは?原因と金型でできる対策を解説
業界
---
仕様
- 素材: ---
- ロット: ---
- 精度: ---
説明
射出成形品の表面に、へこみやくぼみが発生する「ヒケ」は、代表的な成形不良の一つです。
特に、製品の肉厚部分やリブ、ボスの裏側などに発生しやすく、外観品質や寸法精度に影響します。
成形条件の変更によって改善できる場合もありますが、条件調整を繰り返してもヒケが解消しない場合は、金型の冷却構造やゲート設計、製品形状などを見直す必要があります。
この記事では、ヒケが発生する主な原因と、金型側から検討できる修正方法について解説します。
■ヒケとは
ヒケとは、射出成形品の表面が部分的にへこんだり、くぼんだりする成形不良です。
溶けた樹脂を金型内へ充填すると、樹脂は冷えて固まる過程で収縮します。
製品全体が均一に冷却されれば大きな問題になりにくいものの、肉厚部や冷却されにくい部分では、表面が先に固まり、内部の樹脂が遅れて収縮します。
その結果、内部の収縮に表面が引っ張られ、へこみとして現れることがあります。
ヒケが発生しやすい箇所には、次のような特徴があります。
・製品の肉厚部分
・リブの裏側
・ボスの裏側
・角部や樹脂が集中する部分
・周辺より冷却されにくい部分
・ゲートから離れた部分
外観部品では、わずかなヒケでも品質不良と判断される場合があります。また、ヒケが大きい場合は、寸法や組み付けにも影響する可能性があります。
■ヒケが発生する主な原因
ヒケの原因は一つとは限りません。
製品形状、樹脂材料、成形条件、金型構造など、複数の要因が重なって発生することがあります。
主な原因として、次のようなものが考えられます。
・製品の肉厚が均一でない
・リブやボスの根元が厚い
・肉厚部の冷却が不足している
・金型内に温度ムラがある
・保圧が十分に伝わっていない
・ゲートが早く固化している
・ゲート径が小さい
・ゲート位置が適切でない
・冷却時間が不足している
成形温度や射出圧力、保圧時間、冷却時間などの条件を調整することで改善する場合もあります。
ただし、特定の位置に繰り返しヒケが発生する場合や、条件を変更しても十分な改善が見られない場合は、金型側に原因がある可能性があります。
■金型側で行うヒケ対策
ヒケを改善するためには、発生位置や製品形状、樹脂の流れ方、金型内の温度分布などを確認し、原因に応じた修正を行う必要があります。
金型側で検討する代表的な対策をご紹介します。
■冷却ラインを追加する
肉厚部の周辺で冷却が不足している場合は、冷却回路や冷却穴を追加します。
冷却しにくい箇所へ水路を近づけることで、局所的な温度上昇や冷却の遅れを抑えます。
ただし、冷却ラインを単純に追加すればよいわけではありません。
既存の水路との距離や金型強度、入れ子、エジェクタピンなどの配置を確認しながら、加工可能な位置を検討します。
■冷却ラインのピッチを変更する
冷却ラインが配置されていても、水路同士の間隔が広いと、部分的に冷却が弱くなることがあります。
ヒケが発生している位置に合わせて冷却ラインのピッチを見直し、製品全体の冷却バランスを整えます。
局所的な冷却不足を解消するだけでなく、周囲との温度差を小さくすることも重要です。
■冷却穴の深さ・大きさを調整する
冷却穴が製品面から遠すぎる場合、必要な場所まで十分に冷却効果が届かないことがあります。
その場合は、金型構造や強度を確認したうえで、冷却穴の深さや大きさを調整します。
ヒケの発生箇所へ冷却穴を近づけることで、肉厚部の冷却効率を高められる可能性があります。
■バッフルを追加する
細長いコアや冷却水が届きにくい部分では、バッフルを使用して冷却水の流れを調整する方法があります。
バッフルによって冷却水の流路を分け、冷やしたい部分まで水を循環させます。
ボス周辺や深い形状など、通常の冷却穴だけでは十分に冷却できない場合に検討します。
■ゲート径を拡大する
ゲート径が小さいと、ゲート部分が早く固まり、製品内部へ十分な保圧を伝えられなくなる場合があります。
その結果、樹脂の収縮を補えず、ヒケが発生することがあります。
ゲート径を拡大することで、樹脂が固化するまで保圧を伝えやすくし、収縮分を補います。
ただし、ゲートを大きくすると、ゲート残りや外観、成形サイクルなどに影響する可能性があります。製品仕様を確認しながら、適切な寸法を検討する必要があります。
■製品形状の肉厚を見直す
金型の冷却やゲートを修正しても改善が難しい場合は、製品形状そのものを見直すこともあります。
特に、肉厚部やリブ、ボスの根元では樹脂が集中しやすく、ヒケの原因になります。
形状変更が可能な場合は、次のような対策を検討します。
・厚肉部を薄くする
・肉盗みを追加する
・リブの厚みを調整する
・ボス根元の形状を変更する
・急激な肉厚変化を減らす
ただし、製品強度や機能を損なわないように、設計担当者との調整が必要です。
■ヒケ対策では原因の切り分けが重要
ヒケが発生した際に、すぐ金型を削ったり、冷却穴を追加したりすると、別の不良を引き起こす可能性があります。
まずは、次の項目を確認することが重要です。
・ヒケが発生している位置
・ヒケの大きさや深さ
・製品の肉厚
・リブやボスの位置
・ゲートからの距離
・冷却ラインの配置
・金型温度のばらつき
・保圧が伝わっているか
・成形条件を変更した際の変化
発生状況を整理したうえで、成形条件で改善できる問題なのか、金型修正が必要な問題なのかを判断します。
また、冷却ラインの修正やゲート変更を行う際には、一つの不良だけでなく、反りやウェルドライン、ゲート残りなど、ほかの成形不良への影響も考慮する必要があります。
ヒケ以外の成形不良や金型側の対策については、以下の記事もご覧ください。
「樹脂成形でよくある成形不良一覧|原因と金型対策を解説」
https://ja.nc-net.or.jp/company/26647/product/detail/272383/
■条件変更で改善しないヒケは金型をご確認ください
ヒケは、樹脂の収縮や冷却不足、保圧の伝わり方などによって発生します。
成形条件の調整だけで改善するケースもありますが、冷却ラインの配置やゲート径、製品の肉厚など、金型側の修正が必要になる場合もあります。
また、金型の材質変更による改善も考えられます。
株式会社松江鉄工所では、ヒケの発生箇所や金型構造を確認し、冷却ラインの追加、冷却穴の調整、バッフルの追加、ゲート径の変更など、原因に合わせた金型修正を検討します。
・同じ位置に繰り返しヒケが発生する
・成形条件を変更しても改善しない
・量産開始後にヒケが目立つようになった
・他社で製作した金型を修正したい
・金型側から改善方法を検討したい
このようなお悩みがございましたら、お気軽にご相談ください。
【企業情報】
株式会社 松江鉄工所
所在地:日本 愛知県 西尾市 江原町柳原78
TEL:0563-52-1611
FAX:0563-52-1613
HP:http://matsue-tk.co.jp/index.html
会社情報
| 会社名 |
株式会社 松江鉄工所 (まつえてっこうしょ) |
エミダス会員番号 | 26647 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 西尾市 |
| 電話番号 | 0563-52-1611 | FAX番号 | 0563-52-1613 |
| 資本金 | 1,000 万円 | 年間売上高 | |
| 社員数 | 39人 | 担当者 | 犬塚 大輔 |
| 産業分類 | 治工具 / 輸送機器 / 輸送機器電装品 | ||
| 主要取引先 |
|
||

