
- 電話番号: 0563-52-1611
- FAX: 0563-52-1613
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

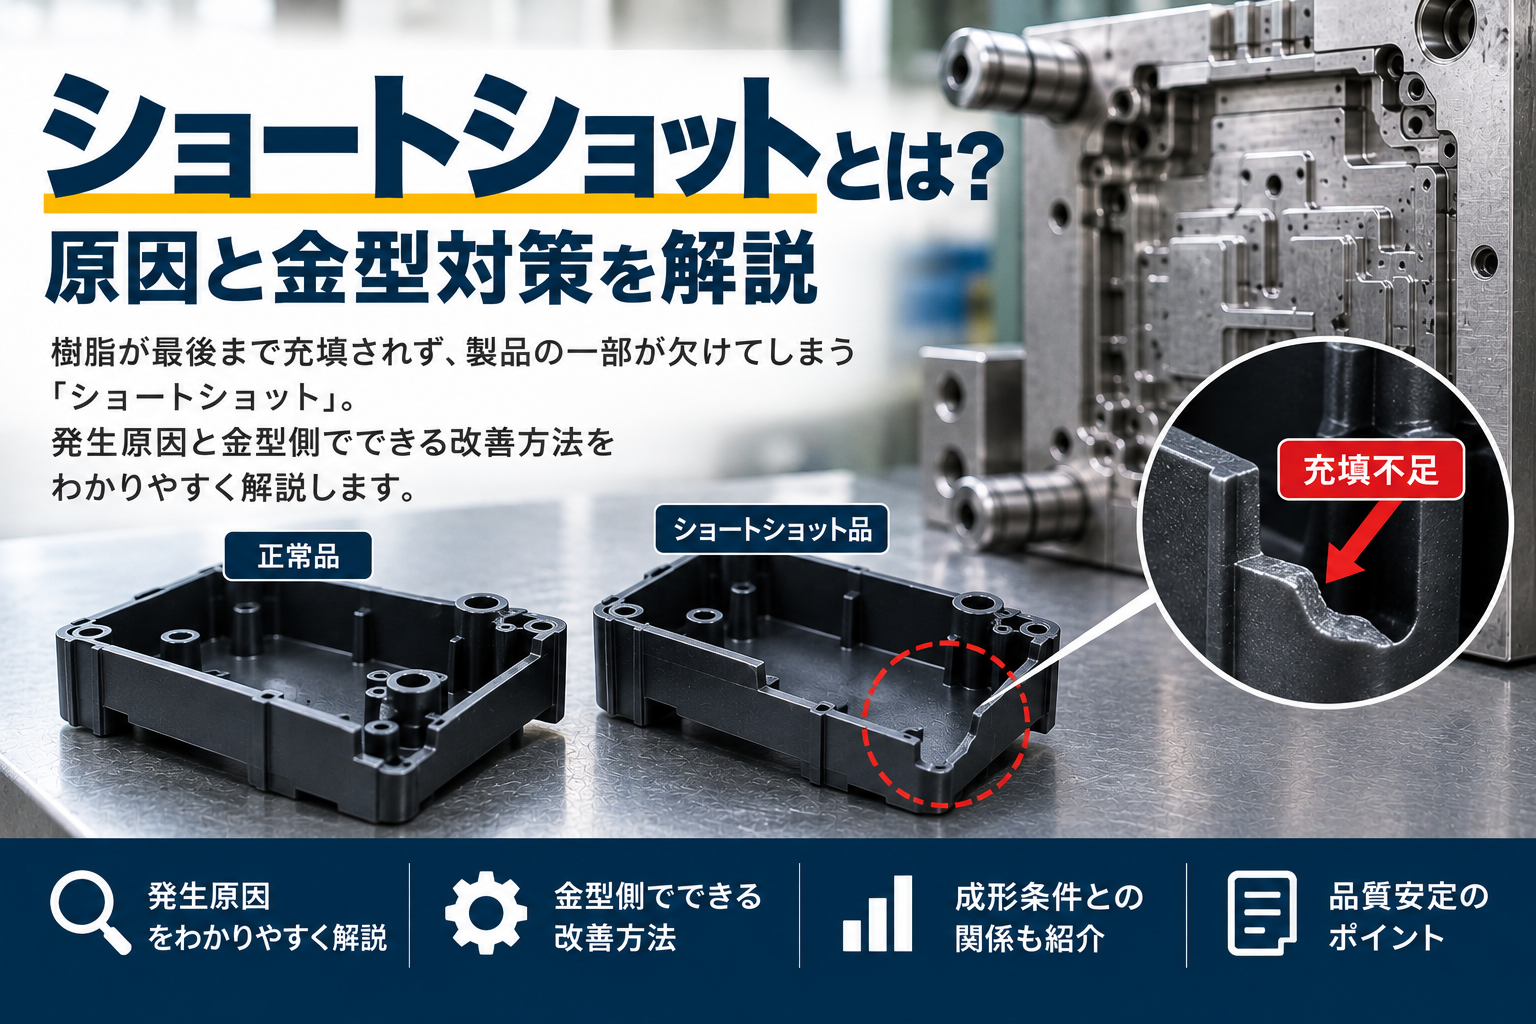
ショートショットとは?原因と金型対策を解説
業界
---
仕様
- 素材: ---
- ロット: ---
- 精度: ---
説明
射出成形で製品の一部が欠けたり、樹脂が最後まで充填されず未完成の状態になったりする現象を「ショートショット」といいます。
ショートショットは、成形条件だけでなく、金型の流路設計やガス抜き、ゲート形状などが原因となることも多く、量産現場でも頻繁に発生する成形不良の一つです。
射出圧力や樹脂温度を変更しても改善しない場合は、金型側から原因を確認する必要があります。
この記事では、ショートショットの原因と、金型メーカーが行う代表的な改善方法について解説します。
■ショートショットとは
ショートショットとは、金型内へ射出された樹脂がキャビティの隅々まで充填されず、製品が欠けた状態で固まる成形不良です。
発生箇所は製品形状によって異なりますが、一般的には次のような場所で発生しやすくなります。
・製品の先端部
・薄肉部分
・ゲートから最も遠い箇所
・細いリブの先端
・深い形状の底部
・ガスが溜まりやすい部分
ショートショットが発生すると、製品として使用できないだけでなく、寸法不足や強度不足など品質にも大きく影響します。
■ショートショットが発生する主な原因
ショートショットは、樹脂が最後まで流れないことで発生します。
その原因には、成形条件だけでなく、金型構造や製品形状など複数の要素が関係しています。
代表的な原因は次のとおりです。
・射出圧力不足
・樹脂温度が低い
・金型温度が低い
・ゲート径が小さい
・ランナー径が細い
・ガスが抜けていない
・流動抵抗が大きい
・製品の肉厚が薄すぎる
・ゲート位置が適切でない
原因を正しく把握しないまま射出圧力だけを上げると、バリや焼けなど別の成形不良が発生することもあります。
まずは原因を切り分けることが重要です。
■金型側で行うショートショット対策
ショートショットが発生した場合は、流動解析や成形状態を確認しながら、金型側で次のような改善を検討します。
■ゲート径を拡大する
ゲート径が小さいと、樹脂が十分に流れる前にゲートが固化し、製品の末端まで樹脂が届かなくなる場合があります。
ゲート径を拡大することで流動性が向上し、保圧も伝わりやすくなるため、充填不足の改善につながります。
ただし、ゲート径を大きくするとゲート残りやヒケなどへ影響する場合もあるため、製品形状とのバランスを考慮する必要があります。
■ゲート形状を変更する
ゲートの種類によって樹脂の流れ方は大きく変わります。
例えば、
・ピンゲート
・サブマリンゲート
・フィルムゲート
など、それぞれ特徴があります。
流動解析や製品形状を確認しながら、樹脂が流れやすいゲート形状へ変更することでショートショットの改善を図ります。
■ランナー径を拡大する
ランナーが細い場合、樹脂が流れる途中で圧力損失が発生します。
ランナー径を見直すことで圧力損失を抑え、キャビティ全体へ樹脂が届きやすくなります。
特に多点取り金型では、各キャビティへ均等に樹脂を流すことも重要になります。
■ベントを追加する
ショートショットの大きな原因の一つが、樹脂から発生するガスです。
キャビティの最後まで樹脂が流れようとしても、ガスが逃げられなければ樹脂は途中で止まってしまいます。
そのため、ガスが溜まりやすい箇所へベントを追加し、空気の逃げ道を確保します。
■ベント深さを調整する
ベントが設置されていても、深さが適切でなければ十分な排気ができません。
一方で、深く加工しすぎると樹脂漏れによるバリが発生する可能性があります。
樹脂材料に合わせて適切なベント深さへ調整することが重要です。
■流動抵抗部へRを付ける
急激な角部や細い流路では、樹脂の流れが悪くなります。
流動抵抗が大きい部分へ面取りやR加工を行うことで、樹脂がスムーズに流れ、充填性の改善につながります。
■ショートショットは成形条件だけで判断しない
ショートショットが発生すると、射出圧力や樹脂温度を上げる対応が行われることがあります。
しかし、それだけでは根本的な解決にならない場合があります。
例えば、
・ベント不足
・ゲート設計
・ランナー設計
・流動抵抗
・ガス溜まり
・金型温度のばらつき
などが原因の場合は、金型を改善しなければ同じ不良を繰り返してしまいます。
また、圧力だけを高くすると、バリや焼けなど別の成形不良が発生する可能性もあります。
そのため、ショートショットの発生位置や流動状況を確認し、原因に応じた対策を行うことが重要です。
ショートショット以外の成形不良については、こちらの記事もご覧ください。
「樹脂成形でよくある成形不良一覧|原因と金型対策を解説」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272383/
■ショートショットでお困りの際はご相談ください
株式会社松江鉄工所では、射出成形用金型の設計・製作・修理・改造・メンテナンスまで一貫して対応しています。
ショートショットについても、製品形状や金型構造を確認し、ゲート設計、ランナー設計、ベント追加、流動抵抗の改善など、原因に応じた金型修正をご提案いたします。
・成形条件を変更しても改善しない
・毎回同じ位置でショートショットが発生する
・他社製金型を修理・改造したい
このようなお悩みがございましたら、お気軽にご相談ください。
【企業情報】
株式会社 松江鉄工所
所在地:日本 愛知県 西尾市 江原町柳原78
TEL:0563-52-1611
FAX:0563-52-1613
HP:http://matsue-tk.co.jp/index.html
会社情報
| 会社名 |
株式会社 松江鉄工所 (まつえてっこうしょ) |
エミダス会員番号 | 26647 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 西尾市 |
| 電話番号 | 0563-52-1611 | FAX番号 | 0563-52-1613 |
| 資本金 | 1,000 万円 | 年間売上高 | |
| 社員数 | 39人 | 担当者 | 犬塚 大輔 |
| 産業分類 | 治工具 / 輸送機器 / 輸送機器電装品 | ||
| 主要取引先 |
|
||

