
- 電話番号: 0563-52-1611
- FAX: 0563-52-1613
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

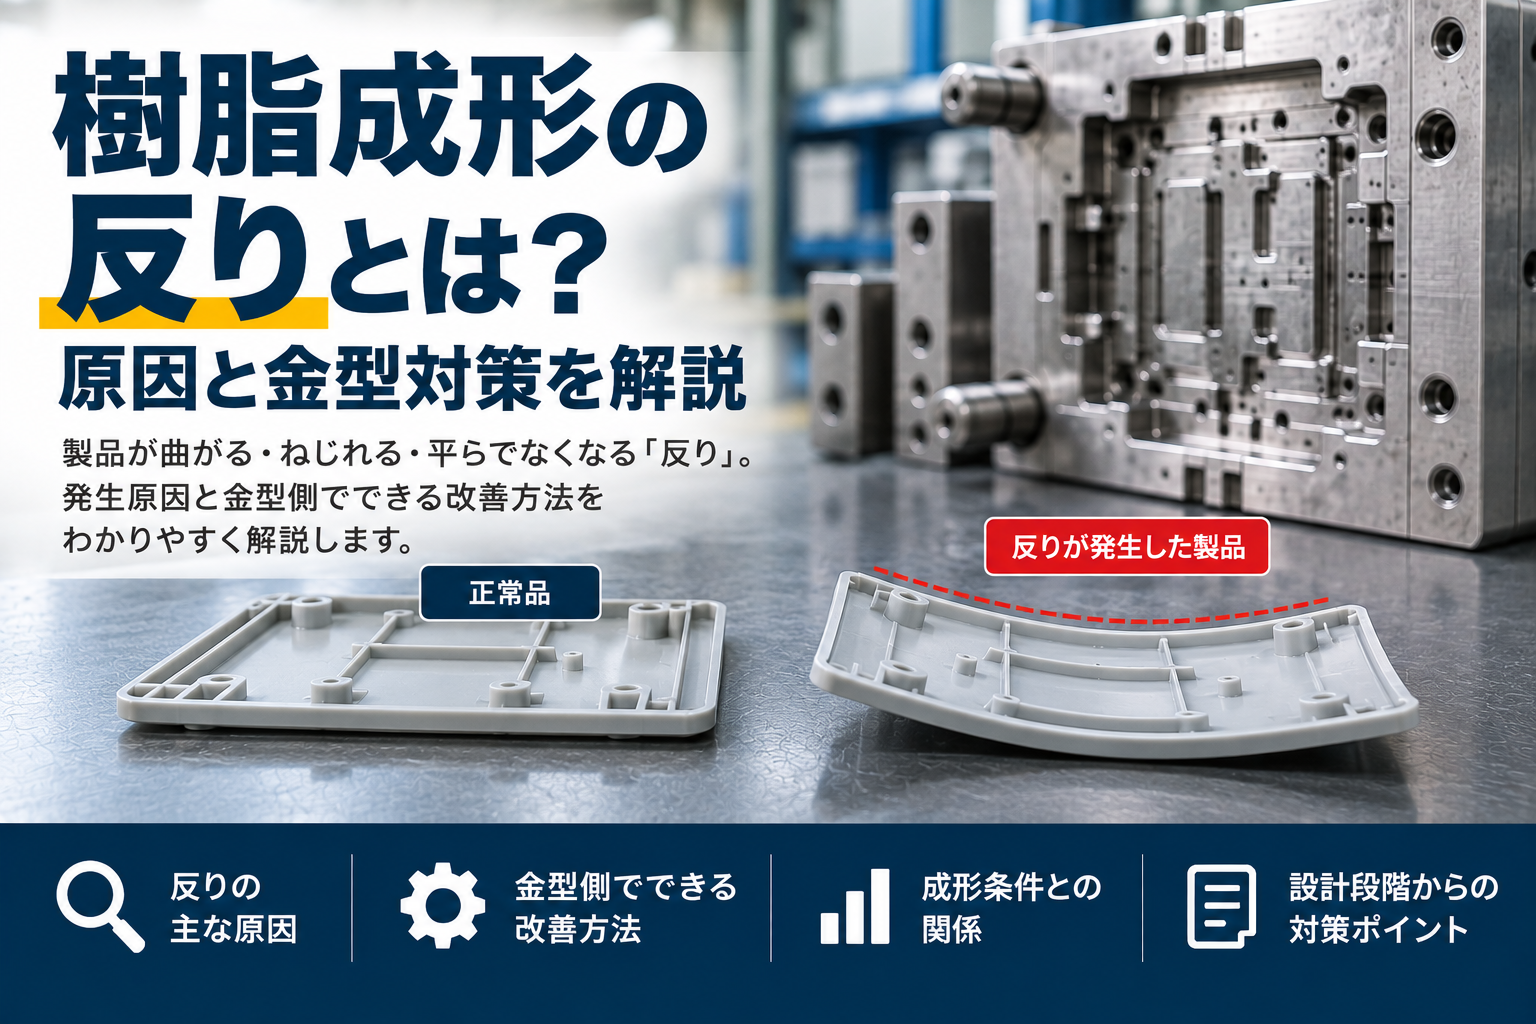
樹脂成形の反りとは?原因と金型対策を解説
業界
---
仕様
- 素材: ---
- ロット: ---
- 精度: ---
説明
射出成形品が冷却後に曲がったり、ねじれたり、平らでなくなったりする現象を「反り(Warpage)」といいます。
反りは、外観品質だけでなく、組み付け精度や寸法精度にも影響を与えるため、多くの製造現場で課題となる成形不良です。
成形条件を調整することで改善する場合もありますが、何度条件を変更しても改善しない場合は、金型の冷却設計やゲート位置、製品形状などを見直す必要があります。
この記事では、反りが発生する原因と、金型メーカーが行う代表的な改善方法について解説します。
■反りとは
反りとは、成形品が設計どおりの形状を維持できず、冷却後に変形する現象です。
製品全体が反る場合もあれば、一部分だけが反ることもあります。
特に次のような製品では発生しやすい傾向があります。
・平板形状の製品
・長尺製品
・肉厚差が大きい製品
・リブが多い製品
・箱形状の製品
・精密部品
反りが発生すると、組み付けできない、隙間ができる、寸法公差を満たせないなど、製品として使用できなくなる場合があります。
■反りが発生する主な原因
反りは、製品全体の収縮量が均一でないことで発生します。
主な原因には次のようなものがあります。
・冷却ムラ
・製品の肉厚差
・ゲート位置
・樹脂の流動方向
・内部応力
・押し出し時の外力
・樹脂材料の収縮率
・金型温度のばらつき
・樹脂の充填不足
特に金型内で左右の冷却バランスが異なると、一方が先に収縮し、製品が反る原因となります。
そのため、反り対策では製品形状だけでなく、金型全体の温度分布を確認することが重要です。
■金型側で行う反り対策
反りの改善では、熱解析や成形状態を確認しながら、金型構造を見直していきます。
代表的な対策をご紹介します。
■冷却ラインのバランスを調整する
反り対策で最も重要なのが冷却バランスです。
片側だけ冷却が強い、あるいは弱い状態では、収縮量に差が生じ、反りの原因となります。
冷却ラインの配置や距離、水路の流れを見直し、製品全体が均一に冷却されるよう調整します。
特に大型製品や平板製品では、冷却設計が品質に大きく影響します。
■冷却穴を追加する
製品形状によっては、一部だけ冷却が遅れる場合があります。
そのような場合は、反りが発生している箇所の裏側へ冷却穴を追加し、局所的な冷却不足を改善します。
冷却穴を追加する際には、金型強度や部品配置とのバランスも考慮する必要があります。
■ゲート位置を変更する
樹脂はゲートから流れながら冷却されます。
ゲート位置が適切でない場合、樹脂の流動方向や収縮方向に偏りが生じ、反りにつながることがあります。
流動解析を活用しながら、より均一に樹脂が流れる位置へゲートを変更することで、内部応力を分散し、反りを抑えることができます。
■肉盗みを追加する
製品の一部だけ肉厚が厚い場合、その部分だけ収縮量が大きくなります。
そこで、厚肉部の裏側へ肉盗みを設けることで、肉厚差を小さくし、収縮量を均一に近づけます。
肉盗みは製品強度や機能に影響しない範囲で設計することが重要です。
■押し出しピンの位置を見直す
成形後にエジェクタピンで製品を取り出す際、押し出す力が偏ると、製品に外力が加わり反りが発生する場合があります。
そのため、押し出しピンの位置や本数、押し出すバランスを確認し、均等に力が加わるよう調整します。
■熱解析を活用する
反りは見た目だけでは原因を特定しにくい成形不良です。
そのため、熱解析を行い、
・温度ムラ
・収縮量
・内部応力
・冷却時間
などを確認しながら改善方法を検討します。
解析結果をもとに冷却ラインやゲート位置を見直すことで、効率的な金型修正につながります。
■反りは製品設計も重要
反りは金型だけが原因ではありません。
製品設計段階で次のような形状になっている場合は、反りが発生しやすくなります。
・急激な肉厚変化
・偏ったリブ配置
・左右非対称の形状
・薄肉と厚肉が混在する設計
・補強リブの集中
そのため、設計・成形・金型の各工程が連携しながら原因を検討することが重要です。
金型修正だけで改善できない場合は、製品形状の見直しも選択肢となります。
■反りは原因を総合的に判断することが重要
反りが発生すると、冷却時間だけを延ばす対応が行われることがあります。
しかし、冷却時間を長くしても根本原因が改善されなければ、十分な効果は期待できません。
反り対策では、
・冷却ライン
・ゲート位置
・製品形状
・樹脂の流動方向
・押し出し方法
・内部応力
などを総合的に確認することが重要です。
反り以外の成形不良については、こちらの記事もご覧ください。
「樹脂成形でよくある成形不良一覧|原因と金型対策を解説」
リンク先URL:https://ja.nc-net.or.jp/company/26647/product/detail/272383/
■反りでお困りの際はご相談ください
株式会社松江鉄工所では、射出成形用金型の設計・製作・修理・改造・メンテナンスまで一貫して対応しています。
反りが発生する原因を確認し、冷却ラインの調整、冷却穴の追加、ゲート位置の変更、肉盗み、押し出し機構の見直しなど、製品や金型に合わせた改善方法をご提案いたします。
・製品が毎回同じ方向へ反る
・成形条件を変更しても改善しない
・量産開始後に反りが増えてきた
・他社製金型の改造・修理を検討している
・金型側から反りを改善したい
このようなお悩みがございましたら、お気軽にご相談ください。
【企業情報】
株式会社 松江鉄工所
所在地:日本 愛知県 西尾市 江原町柳原78
TEL:0563-52-1611
FAX:0563-52-1613
HP:http://matsue-tk.co.jp/index.html
会社情報
| 会社名 |
株式会社 松江鉄工所 (まつえてっこうしょ) |
エミダス会員番号 | 26647 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 西尾市 |
| 電話番号 | 0563-52-1611 | FAX番号 | 0563-52-1613 |
| 資本金 | 1,000 万円 | 年間売上高 | |
| 社員数 | 39人 | 担当者 | 犬塚 大輔 |
| 産業分類 | 治工具 / 輸送機器 / 輸送機器電装品 | ||
| 主要取引先 |
|
||

