- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
91-100件表示 / 3105件

|
|
|
【インサート成形とは何ですか?】 インサート成形とは、金型(部品を作る型、たい焼きの型のような物)の中に金属部品など(たい焼きの具になる物)を入れ、そこに樹脂・プラスチック(たい焼きの生地になる物)などを注入する事で一つの部品にするという方法です。プラスチック部品、金属部品などの違う材料もこの方法では組み合わせる事が出来る為、金属の強度、プラスチックの軽さなどのいい所を取り入れることが出来て強度も性能も向上します。部品の表面を樹脂が覆い、金属部品が内部に組み込まれるような形が多いです。 また、この方法は自動車産業・電子機器産業などで多く使われています。 ▼アウトサート成型についてはこ... |
|

|
|
|
ROHS対応 小型DCダイヤフラポンプ(マイクロポンプ) 気体用(加圧・吐出) 液体用 NBRの代替で、EPDM(フタル酸フリー)を 提案できある場合があります ①小型DCダイヤフラムポンプ(マイクロポンプ) R27流量UPタイプ 気体用 用途 ①庫内加圧/減圧 ②洗剤泡立て ③エアブラシ ④ガス採取 ⑤エアーバッグ拡張/収縮 ⑥製品吸着 その他様々な用途で採用いただいております R27A5B12K103 用途 加圧 定格電圧 DC12V 流量 1.7L/min以上 消費電流※開放時 270mA... |
|

|
NBR代替 EPDM(フタル酸フリー)提案 ROHS対応 小型DCダイヤフラポンプ(マイクロポンプ) 気体用(加圧・吐出) 液体用 |
|
ROHS対応 小型DCダイヤフラポンプ(マイクロポンプ) 気体用(加圧・吐出) 液体用 NBRの代替で、EPDM(フタル酸フリー)を 提案できある場合があります ①小型DCダイヤフラムポンプ(マイクロポンプ) R27流量UPタイプ 気体用 用途 ①庫内加圧/減圧 ②洗剤泡立て ③エアブラシ ④ガス採取 ⑤エアーバッグ拡張/収縮 ⑥製品吸着 その他様々な用途で採用いただいております R27A5B12K103 用途 加圧 定格電圧 DC12V 流量 1.7L/min以上 消費電流※開放時 270mA... |
|
|
|
NBR代替 EPDM(フタル酸フリー)提案 ROHS対応 小型DCダイヤフラポンプ(マイクロポンプ) 気体用(加圧・吐出) 液体用 |
|
ROHS対応 小型DCダイヤフラポンプ(マイクロポンプ) 気体用(加圧・吐出) 液体用 NBRの代替で、EPDM(フタル酸フリー)を 提案できある場合があります ①小型DCダイヤフラムポンプ(マイクロポンプ) R27流量UPタイプ 気体用 用途 ①庫内加圧/減圧 ②洗剤泡立て ③エアブラシ ④ガス採取 ⑤エアーバッグ拡張/収縮 ⑥製品吸着 その他様々な用途で採用いただいております R27A5B12K103 用途 加圧 定格電圧 DC12V 流量 1.7L/min以上 消費電流※開放時 270mA... |
|

|
|
|
【Rubber O-Rings for Hydrogen Stations】 We contribute to the realization of an environmentally friendly "hydrogen society" through O-rings specially designed for hydrogen stations. Takaishi Industry's O-rings for hydrogen stations are made from materials developed specifically fo... |
|
|
|
|
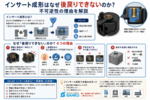
製品の軽量化や高機能化に欠かせない「インサート成形」。 金属と樹脂を一体化できる優れた技術ですが、こう言われる事もます。 「インサート成形は後戻りできない」 なぜ、やり直しが効かないのでしょうか? この記事では、専門知識がない方にもわかるように、インサート成形の“不可逆性”の理由と、失敗を防ぐためのポイントを解説します。 「インサート成形とは?」 インサート成形とは、あらかじめ金属部品(ナット・端子・シャフトなど)を金型の中にセットし、その上から樹脂を流し込んで一体化する成形方法です。 これにより、 ・部品点数の削減 ・強度アップ ・組立工数の削減 といっ... |
|

|
|
|
精密マイクロシャフト 精密切削+高精度センターレス研磨+鏡面バレル研磨 材質:SUS630+H900(固溶化熱処理+析出硬化熱処理)+パシペート処理 【SUS630+H900+パシペート処理のパフォーマンス】 1. SUS630の中で「最高レベルの強度と硬度」(H900処理の効果) H900処理とは、480℃(華氏900度)で1時間保持したあと空冷する熱処理。 これにより、組織内に微細な銅(Cu)の化合物が析出し、SUS630の熱処理条件の中で最も高い強度と硬度が得られる。 引張強さ: 約 1350 MPa 以上(SUS304の2倍以上) 硬度: Hv400 〜 450(HRC... |
|

|
|
|
【ゴム材料の性能評価試験・材料開発支援】 私たちがゴム材料の性能評価試験・材料開発支援としてお手伝いできることは多岐にわたります。これまで、私たちは様々な研究開発のお手伝いをしてきました。 私たちができる、ゴムに関する主な分析評価試験についてご紹介させていただきます。 【評価試験】ゴムの老化試験について ゴム製品を使用しているともろくなったり、表面に亀裂が入ったり、粘りついたりすることがあります。このような現象はゴムの「老化」と呼ばれ、主な原因は空気中の酸素(オゾン)による酸化作用と考えられます これらのゴムの酸化反応は熱や光によって促進され、高温で「老化... |
|

|
|
|
【ゴム材料の性能評価試験・材料開発支援】 私たちがゴム材料の性能評価試験・材料開発支援としてお手伝いできることは多岐にわたります。これまで、私たちは様々な研究開発のお手伝いをしてきました。 私たちの行っている、主な取り扱い試験についてご紹介させていただきます。 【永久伸び試験】 1. 永久伸び試験とは 永久伸び試験は、加硫ゴムを一定の長さに引張り、一定時間保持したのち、はね返させることなく急に収縮させ、一定時間後の残留伸びを測定する試験です。 試験片は1号形ダンベル状試験片を用い、試験片には伸び測定用の標線を付け、この部分を規定された長さに伸ばして収縮後... |
|

|
|
|
【蝶番の耐久性が安定しない原因とは】 蝶番は扉やカバーの開閉を支える重要な機構部品です。一見単純な構造に見えますが、回転軸部の精度や強度が不足すると、ガタつきや異音、早期摩耗の原因になります。 特に問題になりやすいのが、軸を形成する「巻き部」の加工精度です。円筒形状が真円に近いかどうか、隙間が適正かどうか、材料に割れや過度な加工硬化が生じていないか。これらは製品寿命に直結します。 この巻き部を形成する代表的な加工技術が、カール曲げ加工です。 _/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/_/ 河村機械工業所 https:... |
|
91-100件表示 / 3105件

