- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
471-480件表示 / 26083件

|
|
|
◆材質◆ SUS430 ◆板厚◆ 1.5 ◆業界・使用用途◆ 部品枠 ◆完成寸法◆ 150㎜× 16㎜× 10㎜ ◆加工機械◆ HDS5020 ◆◆特徴・加工のポイント◆◆ 後工程にスポット溶接があるため、位置決めを容易にできるように 位置決めダボを追加しています。 曲げ時には、この部分を避けて曲げを行っています。 ------------------------------------------------------------------------------------ その他にも、自動車部品、建設機械部品、車両部品等様々な業界向けの製品を加工し... |
|
|
|
|
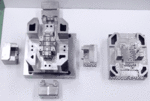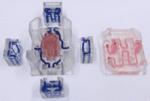
●機種:OPM350L ●金属粉末材料:OPM HYPER 1(マルエージング鋼) ●金属3D造形品外形:136mm×116mm×170mm ●成形品サイズ:79.5mm×43.0mm×54.3mm ●成形材料:PA66 G20(ポリアミド66) ●射出成形用金型一体造形、三次元水管(コンフォーマル水管)と三次元エア冷却(コンフォーマルエア冷却)の2種類の冷却を施した、三次元ハイブリッド冷却仕様となっております。 固定側メインパーツ、製品部のセンターパーツは、三次元水管(コンフォーマル水管)を設置。可動側フレームコア、スライドコアは、エア冷却のメリット(水漏れの心配がない)を生... |
|

|
|
|
半導体関連で使用されるアクリル部品では、透明度と寸法精度の両立が求められるケースがあります。特に内部の視認性が必要な用途では、加工面の仕上がりが性能に直結することもあります。 一方で、穴加工やテーパ形状、斜め加工を含む場合、加工後の表面に微細な傷や曇りが残りやすく、透明度を維持することが難しくなる傾向があります。形状が複雑になるほど、精度と外観の両立が課題となります。 そのため、加工工程と仕上げ工程を分けて考えるのではなく、一体で検討することが重要になります。加工方法と仕上げ方法の組み合わせが品質に影響します。 この記事では、アクリル透明部品の加工事例をもとに、バフ仕上げによ... |
|

|
|
|
弊社の絞り、溶接組み付け技術を駆使したオーディオ製品の筐体カバーです。 筐体正面の顔部分は、絞り型にて加工し、鈑金溶接加工にて、一体ものとしました。 プレス絞り加工、溶接仕上げ加工 および、仕上げ 表面処理までお任せください。 TIG溶接後、サンダー仕上げ、バフ加工を行い、塗装処理しております。 1個から加工いたします。 プレス絞りは、積層型による工法で、コストを抑えることも可能です。 ------------------------------------------------------------------------------------ その他にも、自動車... |
|

|
|
|
表面処理:アモルファスクロムめっき 世界初のアモルファスクロム「クロアモール」は2〜4%の炭素を含むクロム系合金めっきで、膜厚3~4μと薄いながらも高硬度と優れた耐摩耗性を兼ね備えています。 【特徴】 ●アモルファス構造を有し、通常の結晶構造のめっきとは異なる特性を有する。 ●熱処理により、硬度が硬質クロムめっきの約倍の最大Hv1,800にまで達する。 ●耐熱性に優れ、約600℃までは軟化しない。 ●表面に存在する酸化皮膜の影響により通常のクロムめっきよりも優れた耐摩耗性を有する。 ●約5μmまでの厚みでクラックが存在しないため、耐食性が良好である。 ●塩酸等の薬品に対... |
|

|
|
|
表面処理:クラックレスクロムめっき 世界初のアモルファスクロム「クロアモール」は2〜4%の炭素を含むクロム系合金めっきで、膜厚3~4μと薄いながらも高硬度と優れた耐摩耗性を兼ね備えています。 【特徴】 ●アモルファス構造を有し、通常の結晶構造のめっきとは異なる特性を有する。 ●熱処理により、硬度が硬質クロムめっきの約倍の最大Hv1,800にまで達する。 ●耐熱性に優れ、約600℃までは軟化しない。 ●表面に存在する酸化皮膜の影響により通常のクロムめっきよりも優れた耐摩耗性を有する。 ●約5μmまでの厚みでクラックが存在しないため、耐食性が良好である。 ●塩酸等の薬品に対... |
|
|
|
|
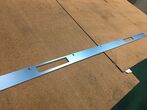
素材・・・・・・ A5052 出来上がり寸法・約 t2.0x 1243 x 43.4 加工内容・・・・ タレットパンチプレスにて抜き加工 皿穴加工があるため、皿深さには注意して加工する必要がある ------------------------------------------------------------------------------------ その他にも、自動車部品、建設機械部品、車両部品等様々な業界向けの製品を加工しております。 弊社は3次元データから、金型やZAS型構想〜設計製作及び試作も対応致します。 3次元CAD、マシニング加工、油圧... |
|

|
|
|
半導体関連部品では、耐薬品性や耐熱性といった材料特性に加えて、加工後の寸法安定性が重要になります。特に割り加工を伴う部品では、加工後に開きや変形が発生しやすく、組み付けや機能に影響するケースがあります。 さらに、穴あけや溝加工、角度加工など複数の加工が必要な場合、それぞれの位置関係がズレることで精度不良につながることもあります。工程ごとの誤差を抑えながら加工することが求められます。 このような条件では、材料特性を踏まえた加工方法の選定と、工程のまとめ方が重要になります。形状と精度を両立するための対応がポイントとなります。 この記事では、PPS材を用いた半導体部品の加工事例をも... |
|

|
三光化成㈱多治見工場【中京地区】【プラスチック】【樹脂】【射出成型】【特殊成型】【組立】【自動車】【住設】【衛生】【産業機器】【通信】【医療】 |
|
・三光化成グループは精密機器・電子機器・自動車・衛生機器・メーカー各社へオーダーメイドのプラスチック製品を提供するプラスチックトータルメーカーです。 製品設計・金型製作・試作・評価・量産・完成化・出荷までの一貫生産システム、国内10拠点/海外3拠点のネットワークと製造力でお客様の様々なご要望にお応えいたします。 三光化成「多治見工場」の概要をご紹介いたします。 ◆生産性と環境に配慮した工場作りを実践し、最新設備と高い生産力/管理力を誇る中京地区の最新鋭工場です。 ●工場名:三光化成㈱多治見工場 ●所在地:岐阜県多治見市 ●開設:2007年 ●業界・用途:自動車・住宅・衛生... |
|

|
|
|
クロムめっきをしているのに部品がサビてしまう、腐食環境で使用できる表面処理をさがしている……弊社がご提案できる表面処理について紹介いたします! 【ポイントはクロムめっき特有のクラック】 ①超高硬度クロムめっき「クロアモール」 クラックフリーであり、高温でも軟化しない https://www.otec-kk.co.jp/hard-chrome-plating/chroamor/ ②2重めっき/Wめっき めっき1層目と2層目の境界でクラックが切られて、素地まで届かなくなる ③高耐食性クロムめっき「クロストン」 通常クロムめっき層に発生するクラックやピットが存在... |
|
471-480件表示 / 26083件

