- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
381-390件表示 / 102408件

|
|
|
耐薬品性 小型DCダイヤフラムポンプ(マイクロポンプ) 気体用(加圧・吸引)・液体用 ゴム部品 OA機器 インクでの耐久UPのゴム開発 医療機器用分析装置 薬液及び洗浄剤への耐薬ゴムの開発 特徴 ①高圧力、低騒音 ②小型、軽量 ③自吸式、呼び水不要 ④気体、液体用として使用可能 ⑤ブラシ付きモーター:DC12V・24V ⑥ブラシレスモーター:DC12V・24V ①小型DCダイヤフラムポンプ(マイクロポンプ) R27タイプ 気体用 R27A5A12K103 用途 加圧/吸引 定格電圧... |
|

|
|
|
【板厚6㎜の鉄製ジョイント部品を一体化するプレス加工】 板厚6㎜の鉄製ジョイント部品は、建築設備、搬送機、産業機械、エレベーター関連設備などで、フレームや構造材を強固に接続するために使用されます。一定の荷重や振動を受けるため、材料強度だけでなく、穴位置、曲げ角度、取付面の平面度まで安定させることが重要です。 複数の鉄製プレートを溶接して製作するジョイント部品では、材料切断、位置決め、仮組み、溶接、仕上げといった工程が必要です。形状によっては、一枚の鉄板から外形、穴、曲げを加工する一体構造へ変更することで、部品点数と溶接工程を削減できます。 株式会社山口熊製作所では、150tプ... |
|

|
|
|
■ はじめに|アルミの「強度」とは?材質選びに欠かせない基本知識 アルミは軽量で加工しやすい金属ですが、 用途に応じて適切な強度を持つ材質を選ぶことが重要です。 しかし、「強度」と「硬度」「硬さ」は混同されることが多く、 それぞれ意味が異なります。 💡 この記事は「アルミの強度」について解説する記事です。 本記事では、引張強さ・耐力・疲労強度など、 アルミの「壊れにくさ」を表す強度についてわかりやすく解説します。 目的に応じて、以下の記事もあわせてご覧ください。 📖 アルミの硬さとは 🔗https://ja.nc-net.or.jp/compa... |
|

|
|
|
この写真に映っている部品は、SKD11材を使用した高精度加工品であり、中央には特徴的なダルマ穴形状が設けられている。このSKD11という素材は、冷間工具鋼の代表的な鋼種であり、高い硬度と耐摩耗性を持つため、金型部品や精密治具、パンチ・ダイ部品などに幅広く採用されている。SKD11は焼入れ後の硬度がHRC60前後まで上がるため、切削加工が困難であり、仕上げには研磨加工や放電加工が欠かせない。本写真の部品も、最終的に内径研磨によって高精度に仕上げられた製品である。 中央の二連構造のダルマ穴は、2つの円孔が連続して接続されたような形状を持ち、精密な位置関係で加工されている。このダルマ穴内部は非... |
|

|
|
|
「人が足りない」。 この言葉は、もはや製造業の“日常語”になりました。 しかし、ここで一つ冷静に考えるべきことがあります。 本当に“人が足りない”のか? それとも“人がいないと回らない仕組み”になっているだけなのか? 実はこの問いこそが、今の製造業にとって最も重要な視点です。 ■ 人手不足は“現場の構造を見直すチャンス”である 人が増えないのは、企業努力の問題ではありません。 人口構造、価値観の変化、働き方の多様化。 外部環境が変わった以上、「人を増やす」以外の選択肢を持つことが経営戦略になる時代です。 そして、人手不足は皮肉にも、 「現場の構造を根本から見直す絶好の... |
|

|
|
|
気液混合運転が可能 噴霧用 小型DCダイヤフラムポンプ(マイクロポンプ) 特徴 ①高真空、高圧力 ②低騒音 ③低コスト ④気体・液体の用途に幅広く使用可能 ⑤コンパクトサイズ ⑥ブラシ付きモーター:DC12V・24V ⑦ブラシレスモーター:DC12V・24V ⑧ゴム部品は、主にEPDMをご用意 用途 各種液体の噴霧 その他様々な用途で採用いただいております ①小型DCダイヤフラムポンプ(マイクロポンプ) R27タイプ 気体用 R27A5A12K103 用途 加圧/吸引 定格電圧 DC... |
|
|
|
|
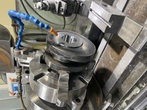
本写真は、SCM435材を使用したカム部品の高精度研削加工を行っている現場を捉えたものです。外径が異形状となる特殊なカムワークを、単独四つ爪チャックで精密に把握し、内径研磨を実施している様子が確認できます。 カムは、機械要素の中でも動力伝達と運動制御を担う極めて重要な部品であり、その形状精度や表面品質は機械全体の性能を左右します。特に、外径異形状を持つカムの場合、偏芯形状による振れやバランスを抑えながら加工する高度な技術が要求されます。 ■ SCM435材の特徴とカム加工への適用 本カムの素材であるSCM435(クロムモリブデン鋼)は、機械構造用合金鋼の中でも特にバランスの取れた... |
|
|
|
|
|
「自動化したいけれど、いくらかかるのか分からない」 「ロボットは高いイメージがあって踏み出せない」 「見積もりを取っても、妥当なのか判断できない」 現場の自動化を任されている責任者から聞く悩みが“価格の見えにくさ”です。 実は、自動化の費用は“設備の値段”ではなく、 「何を解決したいか」「どこまで自動化するか」で大きく変わるのが本質です。 この記事では、 製造業の自動化にかかる費用の“正体”を分解し、最適な投資額を判断するための視点をまとめます。 ■ 自動化の費用は「3つのレベル」でまったく違う 自動化の費用は、大きく次の3段階に分かれます。 ① 治具による改善(数... |
|

|
|
|
「自動化したいけれど、うちは製品の種類が多すぎて……」 「段取り替えのたびにロボットの設定を変えるなら、人がやったほうが早い」 多品種少量生産の現場では、こうした声をよく耳にします。確かに、品種が変わるたびに発生する「治具の交換」「プログラムの調整」「ワークの供給準備」は、自動化における大きなハードルです。 しかし、今の自動化技術は進化しています。「段取り替えをゼロにする」のではなく、「段取り替えのコストを最小化する」という視点に立てば、多品種現場でも驚くほど高い投資効果が得られます。 ■なぜ、段取り替えが多いと自動化に失敗するのか? 多くの失敗例に共通するのは、「単品専用... |
|

|
|
|
「自動化を進めたいが、産業用ロボットは高すぎて手が出ない」 「多品種少量生産だから、専用機を入れても段取り替えで時間が消える」 中小製造業の経営者様からよく伺う悩みです。 世にある「スマートファクトリー」などの記事は、大掛かりな設備投資が前提のものが多く、現場の実情と乖離しています。 本記事では、高額なロボットアームを入れる前にやるべき、「治具(ジグ)」と「からくり」などを活用した、泥臭くも確実な自動化(LCA:ローコストオートメーション)のロードマップを提案します。 目指すのは「無人化」ではなく、作業者の「あと一本の手」を機械に担わせることです。 Q:なぜ「いきなりロ... |
|
381-390件表示 / 102408件

