- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
1401-1410件表示 / 2639件

|
|
|
エリン処理は、用途に合わせた3つのラインナップがあるのでご紹介します。 【ERIN-B】 仕様: 基本仕様 特徴: 塩水噴霧試験で24時間以上耐久。 メリット: 薄膜高密着で防錆性、耐摩耗性など多くの特長を持つ、 常温成膜のセラミックコーティングです。 【ERIN-F】 仕様: ERIN-Bにフッ素系コーティングを追加 特徴: 塩水噴霧試験で72時間耐久 メリット: ERIN-Bと比較して、粘着テープ試験の引っ張り強さが約99%減少。 はんだが付着しても、容易に剥離できます。 金型分野にはぴったりです。 【ERIN-S】 仕様... |
|

|
|
|
掛金 素材 :SUS304 加工内容:レーザー 曲げ 溶接 参考価格はPDFダウンロードからご参照ください。 ◆レーザー加工 早野研工は、3次元レーザー加工機とファイバーレーザー複合加工機を保有しています。これにより、平板から立体形状の部品まで、多様な形状のSUS304材に対して高精度な切断が可能です。 ◆曲げ加工 鉄・ステンレス(0.5~9mm)、アルミ(~6mm)の曲げ加工に対応し、寸法公差±0.1mmの高精度を実現しています。特に、フランジの高さや段差が短いワークなど、難易度の高い形状にも対応可能です。内製の特殊金型と豊富なノウハウにより、複雑な形状や難加工... |
|

|
|
|
板金加工を行う際、左の図のようなコの字を溶接する様に設計すると、 溶接の手間がかかる上に熱によってひずみが生まれます。 具体的には、溶接を行った裏面にひずみが生じ、表面が膨らんでしまいます。 外観重視するような板金製品では、溶接の手間がかかる上に外観が損なわれてしまう可能性が高いです。 そこで代わりになるのが「スポット溶接」です。 依頼者様と相談したうえで製品の形をコの字形状からハット形状に。 そうすることでスポット溶接が可能になります。 この方法を用いれば手溶接するよりはるかに時間短縮になります。 溶接によって膨らむ、ひずみは低減されるので外観優先される製品にはうってつけ... |
|

|
|
|
異なる金属を接触させて組み付けを行う際は、電蝕に注意が必要です。 対策を打っていないと接触面に、通常より早く錆びが発生してしまいます。 異なる金属の電位差が大きければ大きいほど、電蝕が促進されやすいです。 電蝕とは、「 違う金属が接触して腐食を促進する現象」です。 板金の組付けの際、代表的なものとして「アルミ+鉄」「アルミ+SUS」「鉄+アルミ」等の組み合わせパターンがあります。 対策として、 ①接触部に絶縁材を挟む。 ②素材に塗装や表面処理を施す。 ③電気を通さない材質へ変更する。 が考えられます。②が一般的かつ、安価にできる対策の1つです! 「材料がす... |
|

|
|
|
『セラミックコーティングが欠けてしまった…』と、お困りの時はございませんか? ・組立作業中に他部品へ接触してしまった ・運搬中の振動や衝撃でセラミックコーティングが欠けてしまった ・保管中に誤って落としてセラミックコーティングが欠けた 再手配の負担、品質ロスコストを改善したいが代案が無くて困っている…。 ======================================================= 『欠けないセラミックコーティングERIN(エリン)』を試してみませんか。 =================================... |
|
|
|
|
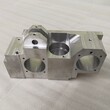
豊実精工が手がけた、アルミ(A7075)を使用した 自動車関連部品の加工事例をご紹介します。 ◎加工部品の概要 材質:アルミ(A7075) 加工方法:横型マシニングセンタ → ワイヤー放電加工 表面処理:白アルマイト仕上げ この部品は、角材から全面6面を加工し、 直角度や平行度で1/100の高精度公差が要求される 難易度の高い仕様となっています。 ◎加工の特徴 高精度加工の実現 直角度・平行度1/100公差をクリアするため、 横型マシニングセンタとワイヤー放電加工を駆使しました。 複雑な加工工程を7回行き来しましたが、 豊実精工の設備力でスムーズな加工を... |
|

|
|
|
今回は金属3Dプリンタを使った金型製作のプロセスについて、お話ししたいと思います。 金属3Dプリンタは「粉末の金属を層ごとに積み重ねて、必要な形を作り上げる」技術であり、これを積層造形(AM)技術といいます。 例えば、一般的なSLS(選択的レーザー焼結)やSLM(選択的レーザー溶融)と呼ばれる技術では、金属粉末にレーザーを当てて焼結または溶融させ、層を積み上げていきます。 具体的にはこのような手順で進めます。↓ ①デジタルモデル作成 3D設計ソフトを使って作りたい金型の詳細なモデルをデジタルで設計します。 「CADデータ」と呼ばれるデータをもとにしますが、この時点で寸法や形... |
|

|
|
|
長尺・厚板ハット曲げ加工事例(写真製作事例 : SPH 板厚4.5mm・長さ1300mmほど) 【加工事例紹介】 本事例は、SPH材 板厚4.5mm、長さ1300mm、展開幅約157mmの長尺ワークに対し、ハット曲げ加工および長孔加工を行ったものです。 長尺かつ厚板条件に加え、複数回の曲げ工程を伴うハット形状のため、歪み抑制と寸法精度の確保が重要な加工でした。 【加工条件の特徴】 本製品は次の3つの条件が重なる加工です。 厚板(4.5mm)による高曲げ荷重 長尺(1300mm)による自重たわみ 多工程曲げ(ハット形状)による誤差累積 これらの条件が重なることで、形状本... |
|

|
|
|
NC旋盤加工において「寸法が安定しない」「狙い寸法よりも削り残りが出る」といった相談の中で、現場でよく話題になるのがぬすみ加工です。 加工理論上は問題がない条件でも発生することがあり、設計者・工程設計者にとっても判断が難しい現象の一つです。本記事では、実際のNC旋盤加工の現場視点から、ぬすみ加工の原因と対策を解説します。 ぬすみ加工とは ぬすみ加工とは、切削時に工具が想定通りに食い込まず、削り残りが発生する現象を指します。 特に外径加工や仕上げ加工時に起こりやすく、測定すると寸法がプラス側に振れるケースが多く見られます。 理論上は切込み量が足りているにもかかわらず発生する... |
|

|
|
|
【小ロットでも対応可能な理由とは】 「必要なねじが見つからない」「量産は不要だが高精度が求められる」。そんなお悩みに、株式会社タカイコーポレーションは個別対応でお応えしています。当社では、低頭ねじやいたずら防止ねじ、さらにユニファイ・管用ねじ・細目ねじなど、特殊ねじの製作を1本から承っています。ご希望の材質と強度、加工法を熟慮のうえ、耐久性とコストの両面を最適化した製品をご提案します。 【材質とねじ規格の自由度が選ばれる理由】 特殊ねじを求めるユーザーにとって、材質とねじ規格の選択肢の広さは大きな利点です。弊社では以下のような多様な対応が可能です。 ・ねじ規格:メートルねじ(並目/... |
|
1401-1410件表示 / 2639件

