
- 基本情報
- 設 備
- 技術・製品
- 動画
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点
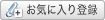

長尺・厚板ハット曲げ加工事例 / SPH 板厚4.5mm
業界
---
仕様
- 素材:鉄
ステンレス
鋼 - ロット: ---
- 精度: ---
説明
長尺・厚板ハット曲げ加工事例(写真製作事例 : SPH 板厚4.5mm・長さ1300mmほど)
【加工事例紹介】
本事例は、SPH材 板厚4.5mm、長さ1300mm、展開幅約157mmの長尺ワークに対し、ハット曲げ加工および長孔加工を行ったものです。
長尺かつ厚板条件に加え、複数回の曲げ工程を伴うハット形状のため、歪み抑制と寸法精度の確保が重要な加工でした。
【加工条件の特徴】
本製品は次の3つの条件が重なる加工です。
厚板(4.5mm)による高曲げ荷重
長尺(1300mm)による自重たわみ
多工程曲げ(ハット形状)による誤差累積
これらの条件が重なることで、形状本加工では、長尺かつ厚板、さらにハット形状という条件を踏まえ、以下の点を重点的に管理しました。
【加工時に注意したポイント】
① 厚板は角度を戻しにくいため、曲げすぎないよう管理
厚板はスプリングバックが大きい一方で、一度曲げすぎると修正が難しくなります。
そのため過度な過曲げは避け、段階的に角度を確認しながら加工しました。
② 反りはほとんど発生しなかった
長尺加工では反りが発生しやすい条件ですが、今回のワークでは大きな反りは見られませんでした。
保持状態と曲げバランスを意識した加工により、形状の安定性を維持しています。
③ ワーク重量が大きい
板厚4.5mm・長さ1300mmのため重量があり、保持状態による角度変化が起こりやすい条件でした。
そのため、ワークの支え方と姿勢を安定させることを重視しました。
④ ハット形状のため穴ピッチを最優先で管理
ハット曲げは曲げ工程が多く、曲げ角度のわずかな差が穴位置に影響します。
今回は長孔加工があるため、穴ピッチを基準に角度調整を実施し、曲げ位置との整合を確保しました。
これらの管理を行うことで、長尺厚板かつ多工程形状でも安定した寸法精度を確保しました。
【加工結果】
・寸法:一般公差範囲内
・形状:安定
・長さ方向の曲げバランス:良好
・穴位置精度:維持
長尺1300mmの厚板ハット形状でも、形状安定性を確保した仕上がりとなりました。
・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・
お見積もりや加工依頼等受け付けております
弊社のHPから、お問い合わせフォーム にて受け付けております
▼会社紹介
有限会社 早野研工
〒503-0965 岐阜県大垣市多芸島1-86-2
E-mail:hayano@quartz.ocn.ne.jp
-------SNSも随時 発信中----------------------
Twitter : https://twitter.com/hayanokenko
Instagram : https://www.instagram.com/hayanokenko
・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・・
★添付pdfにて、曲げ加工等参考価格表 ご覧いただけます
会社情報
| 会社名 |
有限会社 早野研工 (はやのけんこう) |
エミダス会員番号 | 5681 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 岐阜県 大垣市 |
| 電話番号 | 0584-89-6598 | FAX番号 | 0584-89-1186 |
| 資本金 | 500 万円 | 年間売上高 | 45,000 万円 |
| 社員数 | 37人 | 担当者 | 代表取締役社長 早野文仁 |
| 産業分類 | 工作機械 / 輸送機器 / 事務用機器 | ||

