- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
31-40件表示 / 1953件

|
|
|
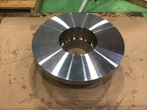
大径ねじや高硬度材の加工でお困りの方に、参考になる事例です。 工作機械メーカー様向けに、 芯金(しんがね)をロット2個で製作しました。 今回の加工は、 「SKD11の高硬度材」×「大径M45」×「左ねじ(逆ねじ)」 という難易度の高い組み合わせになっています。 写真の通り、外径の左ねじがひときわ目立つ仕上がりになっています✨ ■ 当社の加工ポイント ① SKD11に対応した専用刃物を準備 P4.5の大ピッチねじは負荷が大きく、 専用刃物を新規で選定し、刃先の耐久性を確保しました。 ② 左ねじ専用の送り方向で加工 通常の右ねじとは逆方向に送... |
|

|
|
|
【設計現場の悩みを解決する「第三の選択肢」】 製品開発の現場では、「量産前に実機に近い品質で試作したいが、金型を起こすほどの数量ではない」という課題が頻繁に発生します。一方で、砂型鋳造ではコストは抑えられるものの、寸法精度や表面品質に限界があり、評価用としては不十分なケースも少なくありません。 このような“板挟み”の状況において、有効な解決策となるのが石膏鋳造です。石膏鋳造は、精密な石膏型を用いて鋳造を行う工法で、ダイカストに近い品質を実現しながら、金型を必要としない点が大きな特長です。つまり、「品質は落としたくないが、初期投資は抑えたい」というニーズに応える“第三の選択肢”として、... |
|

|
|
|
皆さんは「基準面創成研削」という加工方法をご存じでしょうか? 今回、薄物ワークの研削加工で、「平面度・平行度0.002㎜以下」という高精度な加工が必要となりました。 通常であれば、まず底面を平面研削で基準面をつくり、その後に上面を研削する必要があります。 この場合、素材の反りや歪みによって底面に十分な基準面がないため、 まずは反り取りを行い、研削の基準となる面をつくる必要があります。 その工程が約10分程度はかかってきます。 この10分をいかに短縮できるかが、今回の見所になります! そこで今回、活用したのが「基準面創成研削」です。 ■基準面創成研削で底面の平... |
|

|
|
|
こんにちは!今回は、私たちの5S活動の取り組みを紹介します✨ 作業効率を上げるために、日々ちょっとした工夫を積み重ねています。 ❓ なぜ整理が必要だったのか 社内アンケートで... 「引き出しの中身がいっぱいになっていて刃物がしまえない」 という声が寄せられていました。 そこで、まずは優先的に整理する必要があると判断しました。 📋 取り組んだこと 今回フォーカスしたのは、引き出しの中身がぐちゃぐちゃになっているチップ式ホルダーです。 まずは、使用頻度の高いホルダーを引き出し内に整理しました。 使用頻度の低いホルダーは別の場所に保管し、不要なものは廃棄して引き... |
|

|
|
|
『自社治具で完全攻略(^^♪ 肉厚5㎜極薄アルミパイプ! 真円度同芯度0.01!!~内径貫通の深穴加工もポイントです~』 半導体向けの筒状の部品を、加工から表面処理まで行いました。 素材はアルミ(A5056)です。 製品サイズはΦ100×300です。 ロット数は1個で単品の加工品です。 外観を旋盤加工、外径と端面のねじ穴をマシニング加工で行いました。 表面処理 アルマイト(黒)を行った後に仕上げ加工をした製品です。 今回の注目ポイントは表面処理後の加工です!!(^o^)丿デデンッ お客様によっては様々な要望があります。 例えば、表面処理を行った後で精度を確保してほし... |
|

|
|
|
いつもグローリー(南箕輪村)のページをご覧頂きありがとうございます。 製造の宮原です(^^) 作ってみたシリーズ第6弾! マシニング加工でキューブを作ってみました! ただのキューブではありません。 6面全てに9個の穴が貫通してるんです(゚д゚)! 機械は立型マシニングセンター キタムラ機械 My Center Zero 材質はアルミ(A5052) 角材をバイスで掴み、穴を開けていくんですが… 使用した刃物はたった1本! 細いエンドミルで全加工を行いました。 サイズは16.0㎜角の正方形で、1ヶ所の角穴のサイズが4.0㎜×4.0㎜ 1番薄いところで1.0㎜の肉... |
|

|
|
|
こんにちは。 今回は SUS304 Φ150mm × 厚み20mm 材を使ったフランジの Oリング溝加工 にフォーカスした記事をお届けします\(^o^)/ Oリング溝は、フランジの “密閉性能” を左右する最重要ポイント。 「ただの溝」ではなく、ほんの数ミクロンの違いが漏れの原因になることもあります。 今回は、実際の加工ポイントや工夫をまとめてみました。 そもそもなぜOリング溝が難しいのか…? Oリングは溝にセットされた状態で圧縮されることで密閉します。 つまり溝加工では、溝深さ、溝幅、底面の粗さといった 細かな条件をすべて高いレベルで揃える必要があります。 しかも... |
|

|
|
|
『外径に細く深い溝がいっぱい!幅2㎜長さ10㎜の溝バイトを自社製作・加工しました!〜深溝加工事例〜』 アルミのA5056の材料からの切削加工 全長は30㎜の一般公差、外径はΦ90の一般公差、内径はΦ45±0.005 加工は普通旋盤の滝澤製 【TAC-510 】 で行いました。 写真では分かりませんが、内径にはΦ45±0.005となかなかの難しい寸法公差が求められています。 温度管理、切削条件などしっかりと調整しながら寸法に入れる事が出来ました。 今回注目していただきたいのは、外径に何ヶ所もある細くて深い溝! 見た目はシンプルですが、加工するにあたりいくつか問題点があり... |
|
|
|
|
今回は硬度HB212〜321のSCM440材で、内径4箇所を旋盤加工だけで±0.007mmに挑戦🎯 対象寸法: φ130.106 ±0.007 φ129.979 ±0.007 φ123.730 ±0.007 φ123.858 ±0.007 普段なら研磨で出す精度ですが、今回は 研磨なし! 💪 2. 背景・課題 😅 対象部品は公差±0.007mmと超シビア。 さらに形状的に研磨は困難。 φ309.58側:奥が大きくて砥石が当たらない ⚠️ φ146.10側:R0.25部分が研磨できない ⚠️ ➡️ 結論:旋盤加工だけで勝負🔥 ... |
|

|
|
|
材質:SUJ2 【精密切削と浸炭処理を組み合わせたASSY部品製造とは】 精密切削と表面処理を組み合わせたASSY部品は、自動車や産業機械などの機能部品において重要な役割を果たします。吉田工業株式会社では、鉄系素材SUJ2を用いた精密切削加工と浸炭処理を組み合わせ、組立品として完成度の高いASSY部品の製造を行っています。素材加工から表面処理、検査まで一貫して対応することで、安定した品質と量産対応を実現しています。こうした一貫生産体制は、部品精度だけでなく納期やコスト面でも大きなメリットをもたらします。 【SUJ2材の精密切削加工による部品精度の確保】 SUJ2は耐摩耗性や強度... |
|
31-40件表示 / 1953件

