- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
1-10件表示 / 102件

|
高精度ニードルローラー,JIS B1506:2000ローラー,高精度円筒コロ(SUJ2) JIS B 1355ダウエルピン |
|
■B1506:2000 高精度ニードルローラー,高精度JISローラー,高精度円筒コロ,JIS B 1355ダウエルピンをオーダーメイド対応 メイン材質:SUJ2(ベアリング鋼,高炭素クロム軸受) SUS400番台(SUS440C,SUS420J2,SUS420F) SUS300番台(SUS303,SUS316,SUS304)と多種に対応 【ローラ精度】 ローラ外径は精密センターレス研磨により相互差を2μmごとに選定可能。軌道箇所に高精度なころを組み込むことで剛性が高く高精度を実現し、ころがスキ... |
|

|
|
|
センターレス研磨(外径研磨)の専門メーカー 小径センターレス研磨,高精度センターレス研磨 当社は、40年間のセンターレス研磨(スルー研磨,停止研磨)外径研磨加工を通し、固有のノウハウによる最高位技術を有し、小径高精度シャフト、極小ピンにおいてはサブミクロン精度を確立し、あらゆる精度にも追随できる技術力、応用力を兼ね備えております。 【センターレス研磨による最高位研磨精度】 対象サイズ:D0.5mm〜D5.0mm 外径精度:0.0002mm (0.2μm) 真円度:0.00005mm (0.05μm) 表面粗さ:Ra 0.01μm (マルテンサイト) Ra0.015μm(オ... |
|

|
|
|
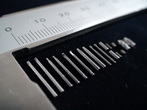
■超精密円筒コロ [SUJ2:ベアリング鋼,高炭素クロム軸受鋼製] JIS B1056 クロスローラー,針状ころ,省スペースでは扁平(薄型)ローラー サイズ:量産D/5mm以下 試作D/12mm以下 外径精度:最高精度/外径0.0005mm(0.5μm) 一般精度/外径0.001mm(1μm) 硬度:HRC60以上(ズブ焼き,高周波焼き,浸炭) 材質:SUJ2はじめステンレス全般SUS440C SUS304 【豊富な加工技術】 □切削(NC自動機,切削二次加工,カム式自動機,高速切断プレス) □研磨(外径研磨,内径研磨,球面(丸面)研磨) □研削(両頭端面研削,平面研削... |
|
|
|
|
■ステンレス小径シャフト,小径ピン,細径シャフト,細径ピン サイズ:1.5㎜未満の小径シャフト,小径ピン,平行ピン,位置決めピン 材質:SUS440C,SUS420,DSR7B,SUS304,SUS316,SUS201,SK-4,SKS3,SKH,SKD 特殊鋼:タングステン,ニッケル,SUH(耐熱鋼),高強度/高高度非磁性ステンレス 数量:オリジナルの工法により試作小LOT1本~量産100万本オーバーまで対応可能 形状:Dカット,Hカット,ローレット(平目ローレット/アヤメローレット),段付き, 溝入れ,ネジ加工,テーパー加工 精度:外径面は精密センターレス研磨により高精... |
|

|
|
|
【 当社の熱間鍛造品は、自動車部品、建設機械部品、産業機械部品など多くの分野で使用されています!!】 *** 当社が選ばれる理由 *** ☑ 熱間鍛造一筋80余年 会社設立以来、80年以上に渡り鍛造品を製造し、熱間鍛造を事業の柱としてきました。会社設立当初は、馬具や工具、架線金物等を製造し、自動車が普及するとともに1951年ごろから自動車部品を製造し、自動車産業を下支えしてきました。 ☑ 優れた技術力・生産管理・品質管理能力 長年に渡り自動車メーカーとの取引で得た熱間鍛造品の製造に関する「技術力」、「知識と経験」、「生産管理能力」、「品質管理能力」を有しており、昨今で... |
|

|
|
|
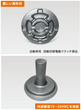
【幅8mmの突起を鍛造で製作!製品コスト25%削減!】 ▼課題 ①フランジ端面に突起が2か所ある難形状を鍛造で製作したい。 ②他社では、突起は型命数が悪くなるため鍛造したがらない。 ③切削するとコスト高になってしまう。 ▼解決 ○突起が小さい(R1、幅8mm)為、欠肉等がでやすいが、前工程の作り込みを行い、その課題を解決。 ○切削コストを削減できた。 ▼仕様 製品名:サイドフランジ 材質:S48C(鉄) 重量:2.44kg 寸法:Φ137×103mm 精度:-0.5~+1.5㎜(一般公差) 設備:2500トン フォージングプレス 数量:200~3,00... |
|
|
|
|
【鍛造では難しい溝形状を成形!内部硬度15~25HRCを保証!】 ▼課題 ①フランジ端面の油溜り(油溝部)は、通常鍛造では製作しない難形状。 ②強度を保つため(コストを抑えるため)鍛造で製作したい。 内部硬度15~25HRCを保証してほしい。 ▼解決 ○鍛造で溝を成形する為、前工程の形状について試行を重ねて決定。 ○内部硬度の保証について、客先、熱処理メーカーと3社で検討を重ね、製品破壊検査により表面硬度と内部硬度の相関関係のデータを作成。表面硬度にて内部硬度を保証した。 ○油溜り(油溝部)の素材成形、S35Cの材質で内部硬度を保証できるのは当社だけだった。 ▼仕... |
|

|
|
|
【センター穴を鍛造で製作!40,000個/月の生産能力を捻出】 ▼課題 ①センター穴がある形状の温間鍛造品。 ②急な依頼だが対応してほしい。 ③等速ジョイントの製造実績のないメーカーに依頼できない(弊社実績あり)。 ④40,000個/月の生産能力必要。 ▼解決 ○センター穴を鍛造で成形することを提案。 ○熱間鍛造で製作し、軸先端とカップ内にセンター穴を成形。切削工数を削減した。 ○他社でもトライしたができず、画期的と評価された。 ○急な依頼に対して迅速に設備を整え、40,000個/月の生産能力を捻出した。 ▼仕様 製品名:アウターレース 材質:S55C(鉄... |
|
|
|
|
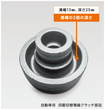
【溝の幅の2倍の深さを鍛造で製作!】 ▼課題 ①電磁クラッチに使用する為、素材は自制の低いS10Cを使用。 ②フランジ部の溝が深い形状だが、鍛造で深さを出すのは難しい。 ③S10Cは柔らかく切削に向いていない。 ▼解決 ○通常、溝の幅と同じくらいの深さまでしか成形できないが、溝の幅の2倍の深さを成形できた。 ○溝の幅が狭く深さがあり、金型が広がってしまうため、金型のメンテナンスや製品の品質確認が大変ではあったが、実現できた。 ○他社よりも溝を深く成形できたため採用となった。 ▼仕様 製品名:ロータークラッチ 材質:S10C(鉄) 重量:2.54kg 寸法... |
|

|
|
|
■SUJ2特殊位置決めピン 精密小径テーパーピン(案内ピン) サイズ:D1mm L8mm 材質:SUJ2熱処理品(HRC62) 面取り形状:面取り角度5°-面取り幅(テーパー面3㎜) 精度:外径0/-0.003(3μm) 精密センターレス研磨仕上 全長0/-0.1精密切削仕上 用途:エンジンハウジング部への精密位置ぎめピン 外径1mm部にテーパー面(面取り幅を3㎜)設けることで小径位置決めピンとして最適な圧入案内を可能とします。 φ1以下の0.5mmピン,0.6mmピン,0.7mmピン,0.8mmピン,0.9mmピンの小径ピン、小径ニードルにも自由に面取り幅を設定可能。両端に... |
|
1-10件表示 / 102件

