- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
1-10件表示 / 13件

|
|
|
当社では、装置用の大型ベースプレートの精密フライス加工に対応しています。本製品は、t50×1500×4200の大型プレートに対し、複雑な外形形状および多数の穴加工・タップ加工を高精度に施した部品です。図面に示されるように、広範囲にわたる穴位置精度や平面精度が求められる加工内容となっています。 材質は用途や使用環境に応じて最適なものを選定しており、強度・剛性・コストバランスなどを考慮した提案が可能です。表面処理についても塗装をはじめ各種対応しており、耐食性や外観品質の向上にも対応しています。 本製品は、産業機械・搬送装置・大型設備のベース部品として使用され、装置全体の精度や安定性に大... |
|

|
|
|
不動態化処理の主な目的は、金属表面に耐食性の高い酸化被膜を形成し、金属の腐食を防ぐことです。特にステンレス鋼などの材料に対して行われることが多いです。 ■耐食性の向上 ■表面の清浄化 ■医療用具や食品加工機器の安全性向上 不動態化処理は、ステンレス鋼製品の品質向上や耐久性向上に欠かせない技術であり、さまざまな産業で広く利用されています。 |
|

|
|
|
バレル研磨は、自動車、航空宇宙、電子機器、医療機器など、さまざまな業界で広く使用されています。特にバリ取りや表面仕上げ、鏡面仕上げなどの用途に最適です。 バレル研磨後のめっき処理のご対応も可能です。 仕上がり、製品の特長により条件を変更し、ご対応可能です。 ■遠心、回転、振動、ポット対応 ※材質等もお気軽にお問い合わせ願います。 |
|

|
|
|
成形加工品全般の、ロボット塗装による安定した表面塗装が可能です。お客様のニーズに合わせた加飾対応を行っております。24h稼動の生産体制を整え、短納期で安定した加工が可能です。 〈対応可能サイズ〉 塗装:600㎜×600㎜ |
|

|
|
|
機能性を持つ塗装に 対応可能です。 平吹き、スーパースピンドル、単体スピンドル、吊り下げ式等 複数の塗装方式設備を保有しており各製品仕様に対し最適な塗装方法をご提案致します。どのような塗装仕様でも柔軟にご対応させていただきます。 ・溶剤塗装 高光沢品から艶消し塗装、 様々な機能性塗膜へ対応致します。 ・ピアノブラック塗装 微小な異物も許されない高光沢塗装、高い技術力で高品質な製品を提供致します。 ・高輝度メタリック塗装 精密な塗装条件のコントロールで均一なコーティングを行います。 ・マット塗装 光の反射を抑えた塗装。 その他 ■防錆・防食 ■ソフトフィール塗装 ■自... |
|

|
|
|
水系塗装に対応可能です。 スーパースピンドル塗装方式設備を保有しており各製品仕様に対し最適な塗装方法をご提案致します。 水性塗装 健康面・環境面に配慮した塗料。臭気や有害性も低く、VOC排出量を削減できます。 当社では、自動車内装部品、医療部品、自転車部品などの表面処理加工、(塗装・スクリーン印刷・シート印刷・ホットスタンプ・プレス・レーザー加工)を中心に金型設計、金属加工、メッキ、プラスチック成型加工等の一貫生産を行っております。 また、プラスチック成形加工(金型設計から)も承っており、クリーンエリアを維持し、表面処理におけるゴミの排除に努めています。 試作・開発の検証... |
|

|
|
|
お客様からの試作案件に対し迅速に精度良く対応させていただくため、3Dプリンターを導入致しました。 複雑形状製品のマスキング・治具等を、3Dプリンターによる造形で最適な形状を作成し、迅速に対応が可能です。 試作製品を3Dプリンターで造形することで、そのままどのように加工ができるかご提案ができます。 造形サイズ:297mm×210mm×200mm 当社では、自動車内装部品、医療部品、自転車部品などの表面処理加工、(塗装・スクリーン印刷・シート印刷・ホットスタンプ・プレス・レーザー加工)を中心に金型設計、金属加工、メッキ、プラスチック成型加工等の一貫生産を行っております。 試... |
|
|
|
|
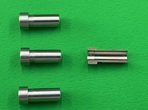
サンプル品(写真)の品質 外径φ3.0005±0.0005mm 内径φ2.4995±0.0005mm 全長9±0.001mm 面粗度Ra0.053μm 同軸度0.0015mm 真円度0.4μm (条件:切削加工、材質:SUS303) |
|

|
|
|
供給実績があるのは、アルミ素材で平面部を鏡面加工したパーツですが、サンプル写真のようにテーパー形状や段差、Rの輪郭を描きながら平面以外も鏡面加工が可能です。 弊社の鏡面加工技術は、まだまだ未熟なため、アルミ・プラチナ・金のみの実績ですが、今後は様々な素材・形状にチャレンジしたいと考えています。 |
|

|
|
|
イメージ図の底面部の厚さは0.2mmです。ラッピングや研削であれば容易に加工できると思いますが、弊社ではコストを意識して切削加工のみで仕上げます。 加工後の熱処理は外部委託で対応可能です。 簡単に加工できるように見えますが、変形したり、スジが出たり、寸法維持ができないなど見た目以上に難しい加工です。 ※図の各寸法は一例です |
|
1-10件表示 / 13件

