- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
1-10件表示 / 44件

|
|
|
精密マイクロシャフト 精密切削+高精度センターレス研磨+鏡面バレル研磨 材質:2相ステンレス SUS329J3L SUS329J4L 【マイクロシャフト2相ステンレスとは】 2相ステンレス(二相ステンレス鋼 / Duplex Stainless Steel)とは、金属のミクロな組織(金属組織)の中に、性質の異なる「オーステナイト相」と「フェライト相」という2つの相がほぼ50%ずつ、半分ずつの割合で混ざり合っているステンレス鋼。物理的に2枚の板を重ね合わせた「2層構造」という意味ではなく、1つの金属素材の中に2つの結晶構造がハイブリッドで共存している状態を指す。代表的な規格としては ... |
|

|
|
|
ハステロイ精密シャフト ハステロイ切削シャフト ハステロイ研磨シャフトを1本から数万本まで一貫生産を可能とする。 当社は難削材ハステロイを表面を美しく綺麗に仕上げる切削、研磨技術を有す。 薬剤等の液体を流体するポンプ機構にハステロイは最適。ピストン、プランジャー、ピンとして高耐食機能を発揮できる。 ハステロイ加工サイズ:外径0.5mm〜6.0mm 全長1mm〜100mm ハステロイ加工精度:外径0.001(1ミクロン) 表面粗さRa0.05ミクロン センターレス研磨、バフ研磨、端面研磨、バレル研磨、スーパーフィニッシュ ◾️ハステロイとは? ハステロイは、ヘインズ社が商標登録... |
|

|
|
|
■医療機器向けシャフト,医療機器向けピンは高耐食材,高強度材NAS106を使用。 製品:医療機器向け 段付きピストン軸 [アッセンブリ] サイズ:シャフトD2mm L72mm ブッシュD10mm L5mm 材質:NAS106 精度:外径1.5μm 真円度0.5μm 表面粗さRz0.4 抜去力:10kgf VA工法:通常はブッシュ最大径部10mm材を使用し、10mmから段付き部の2mmまで削り出し、段付き部をセンターレス研磨機による停止研磨か、円筒研磨を施す。しかし高耐食材,高強度材NAS106を10mm⇨2mmまで切削するのは負荷が大きい。更に停止研磨で対象精度に仕... |
|

|
|
|
タングステン切削加工 タングステン研磨加工 タングステン研削加工 タングステンバレル加工によりタングステン材をミクロン台の高精度に加工可能。 タングステン材をセンターレス研磨、バレル研磨により表面粗さRa0.1ミクロン以下の鏡面加工を可能とする。 タングステン対応外径サイズ:0.5mm〜5.0mm タングステン対応全長サイズ:0.5mm〜100mm ◾️タングステンの特徴 タングステンは、金属の中で最も融点が高く、非常に硬くて密度が高いという特徴を持ち、高温環境や耐摩耗性が求められる様々な分野で活用される。 タングステンは高融点: 金属の中で最も融点が高く、3422℃(3653... |
|

|
|
|
耐食材SUS630を使用したピンPin。外径面はセンターレス研磨を行い高精度仕上げ。 強度はH900(固溶化熱処理+析出硬化熱処理)SUS630耐食位置決めピン ■SUS630ピンH900(固溶化熱処理+析出硬化熱処理) SUS630耐食シャフト サイズ:D4mm L15mm 材質:SUS630 処理:H900(固溶化熱処理+析出硬化熱処理) 硬度:HRC40以上 形状:端面バレル研磨によるR0.3 【SUS630特徴】 耐食性と高強度を兼ね備えた硬化系ステンレスの代表鋼。 SUS630は1020~1060℃の固溶化熱処理(溶体化熱処理)後に、析出硬化熱処理(時効硬... |
|

|
|
|
■ドライブシャフト 駆動シャフト [Dカット+平目ローレット] 材質:SUS420F(熱処理品) サイズ:外径 4mm 段付き径 3mm 全長 36mm 仕様:Dカット部は回転軸としてギアに締結。平目ローレット部はプレス品の圧入。 段付き部にはベアリングが挿入。シャフトがドライブシャフトとして駆動。 切削加工,転造加工,外径研磨加工,Dカット研削加工により精度を確立。 全ての加工において、社内一貫加工。 ●切削加工では、平目ローレットの下挽き加工、段付き部のブランク加工 ●転造加工では、平目ローレットを外径部に塑性加工。 ●熱処理を行いHRC55以上の硬度を確保。... |
|

|
|
|
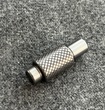
精密Dカット 高機能Hカットつきドライブシャフト(出力軸、回転軸) ■高強度材へのDカット,Hカットは研削により行いDカット、Hカット面の粗さはRa0.4以下も可能。難削材耐熱鋼SUH材への加工も可能である。 ドライブシャフト用、小径Dカット 微細Hカットを得意する精密研削加工 D:5mm L:40 SUS440C HRC60以上(サブゼロ処理) D:8mm L28 SUH HRC40以上 上段品:クロス穴部にピンを圧入しドライブ機構を構成 当社でシャフト及び、圧入用ピンの製作、並びに精密アッセンブリまで対応可能。 ワンストップで品質保証、精度保証が可能。 ... |
|

|
|
|
スーパーフィニッシュシャフト,スーパーフィニッシュローラー,スパーフィニッシュピンは外径センターレス研磨後に更に鏡面の表面粗さが必要な場合に行う超仕上鏡面加工を施すことでRa0.01ミクロン台の粗さを確保できる。 ■SPF(スーパーフィニッシュ)鏡面加工シャフト,超仕上げシャフト スーパーフィニッシュ(超仕上盤)は、研磨後の表面粗度を更に向上させるための最も優れた表面磨き処理方法。 【当社の磨き技術】 保有機:スーパーフィニッシュ(超仕上盤),バフ研磨,スパロール,バニッシング バレル研磨(回転バレル,遠心バレル,振動バレル,傾式バレル) 精度:外径面Ra 0.01μm... |
|

|
|
|
■先端球面(丸面)位置決めピン(SUS316ピン) サイズ:D 2.7mm 段付き径 1.9mm L9mm 高耐食用位置決めピン 材質:SUS316L 精度:外径部0/-0.002 段付き部0/-0.01(根本部にぬすみ/逃げ加工付き) 先端形状:1.4R 先端球面(丸面)粗さ:Ra0.1μm⇨磨き研磨により面精度を高め抵抗を軽減 追加工:段付き根元部にヌスミ(溝入れ)も可能 当社は、外径狙い値がh7公差,g6公差では不十分な場合には、精密研磨仕上げにより高精度タイプへの選択も可能。外径スペック1μmレベルでも自由に狙い値を設定でき精密ガイドピンとしてお使い頂く事が可能。... |
|
|
|
|
回転機構における焼き付け防止 油だまり機能付き段付きピン,無給油段付きピン 客先課題:相手部品の焼結品を回転軸として通常のSUJ2ローラーを使用していたが、長時間回転する事で焼き付けを起こし耐久が持たない課題が発生。 当社の技術リソース:焼結部品との接触部に油だまりとなる加工を施したことで通常のSUJ2ローラーの10倍以上の耐久性を実現。 硬度はSUJ2材に熱処理を行いHRC60以上 油だまり部、両端軸にはインフィード段付き研磨を施しミクロン仕上げ。 ★焼き付け防止に最適 表面の溝に油だまりとなり高寿命を可能にする ■外径面に油だまり機能を付帯した特殊高精度ローラー,特... |
|
1-10件表示 / 44件

