
- 基本情報
- 設 備
- 技術・製品
- 動画
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点

マグネットチャックで歪みゼロ|精密内径研磨
業界
工作機械
冶具
生産設備
仕様
- 素材:鉄
ステンレス
鋳鉄 - ロット:1個(単品)
- 精度:1/100~1/1000mm
説明
■ 鋳物ワークの特徴と加工難易度
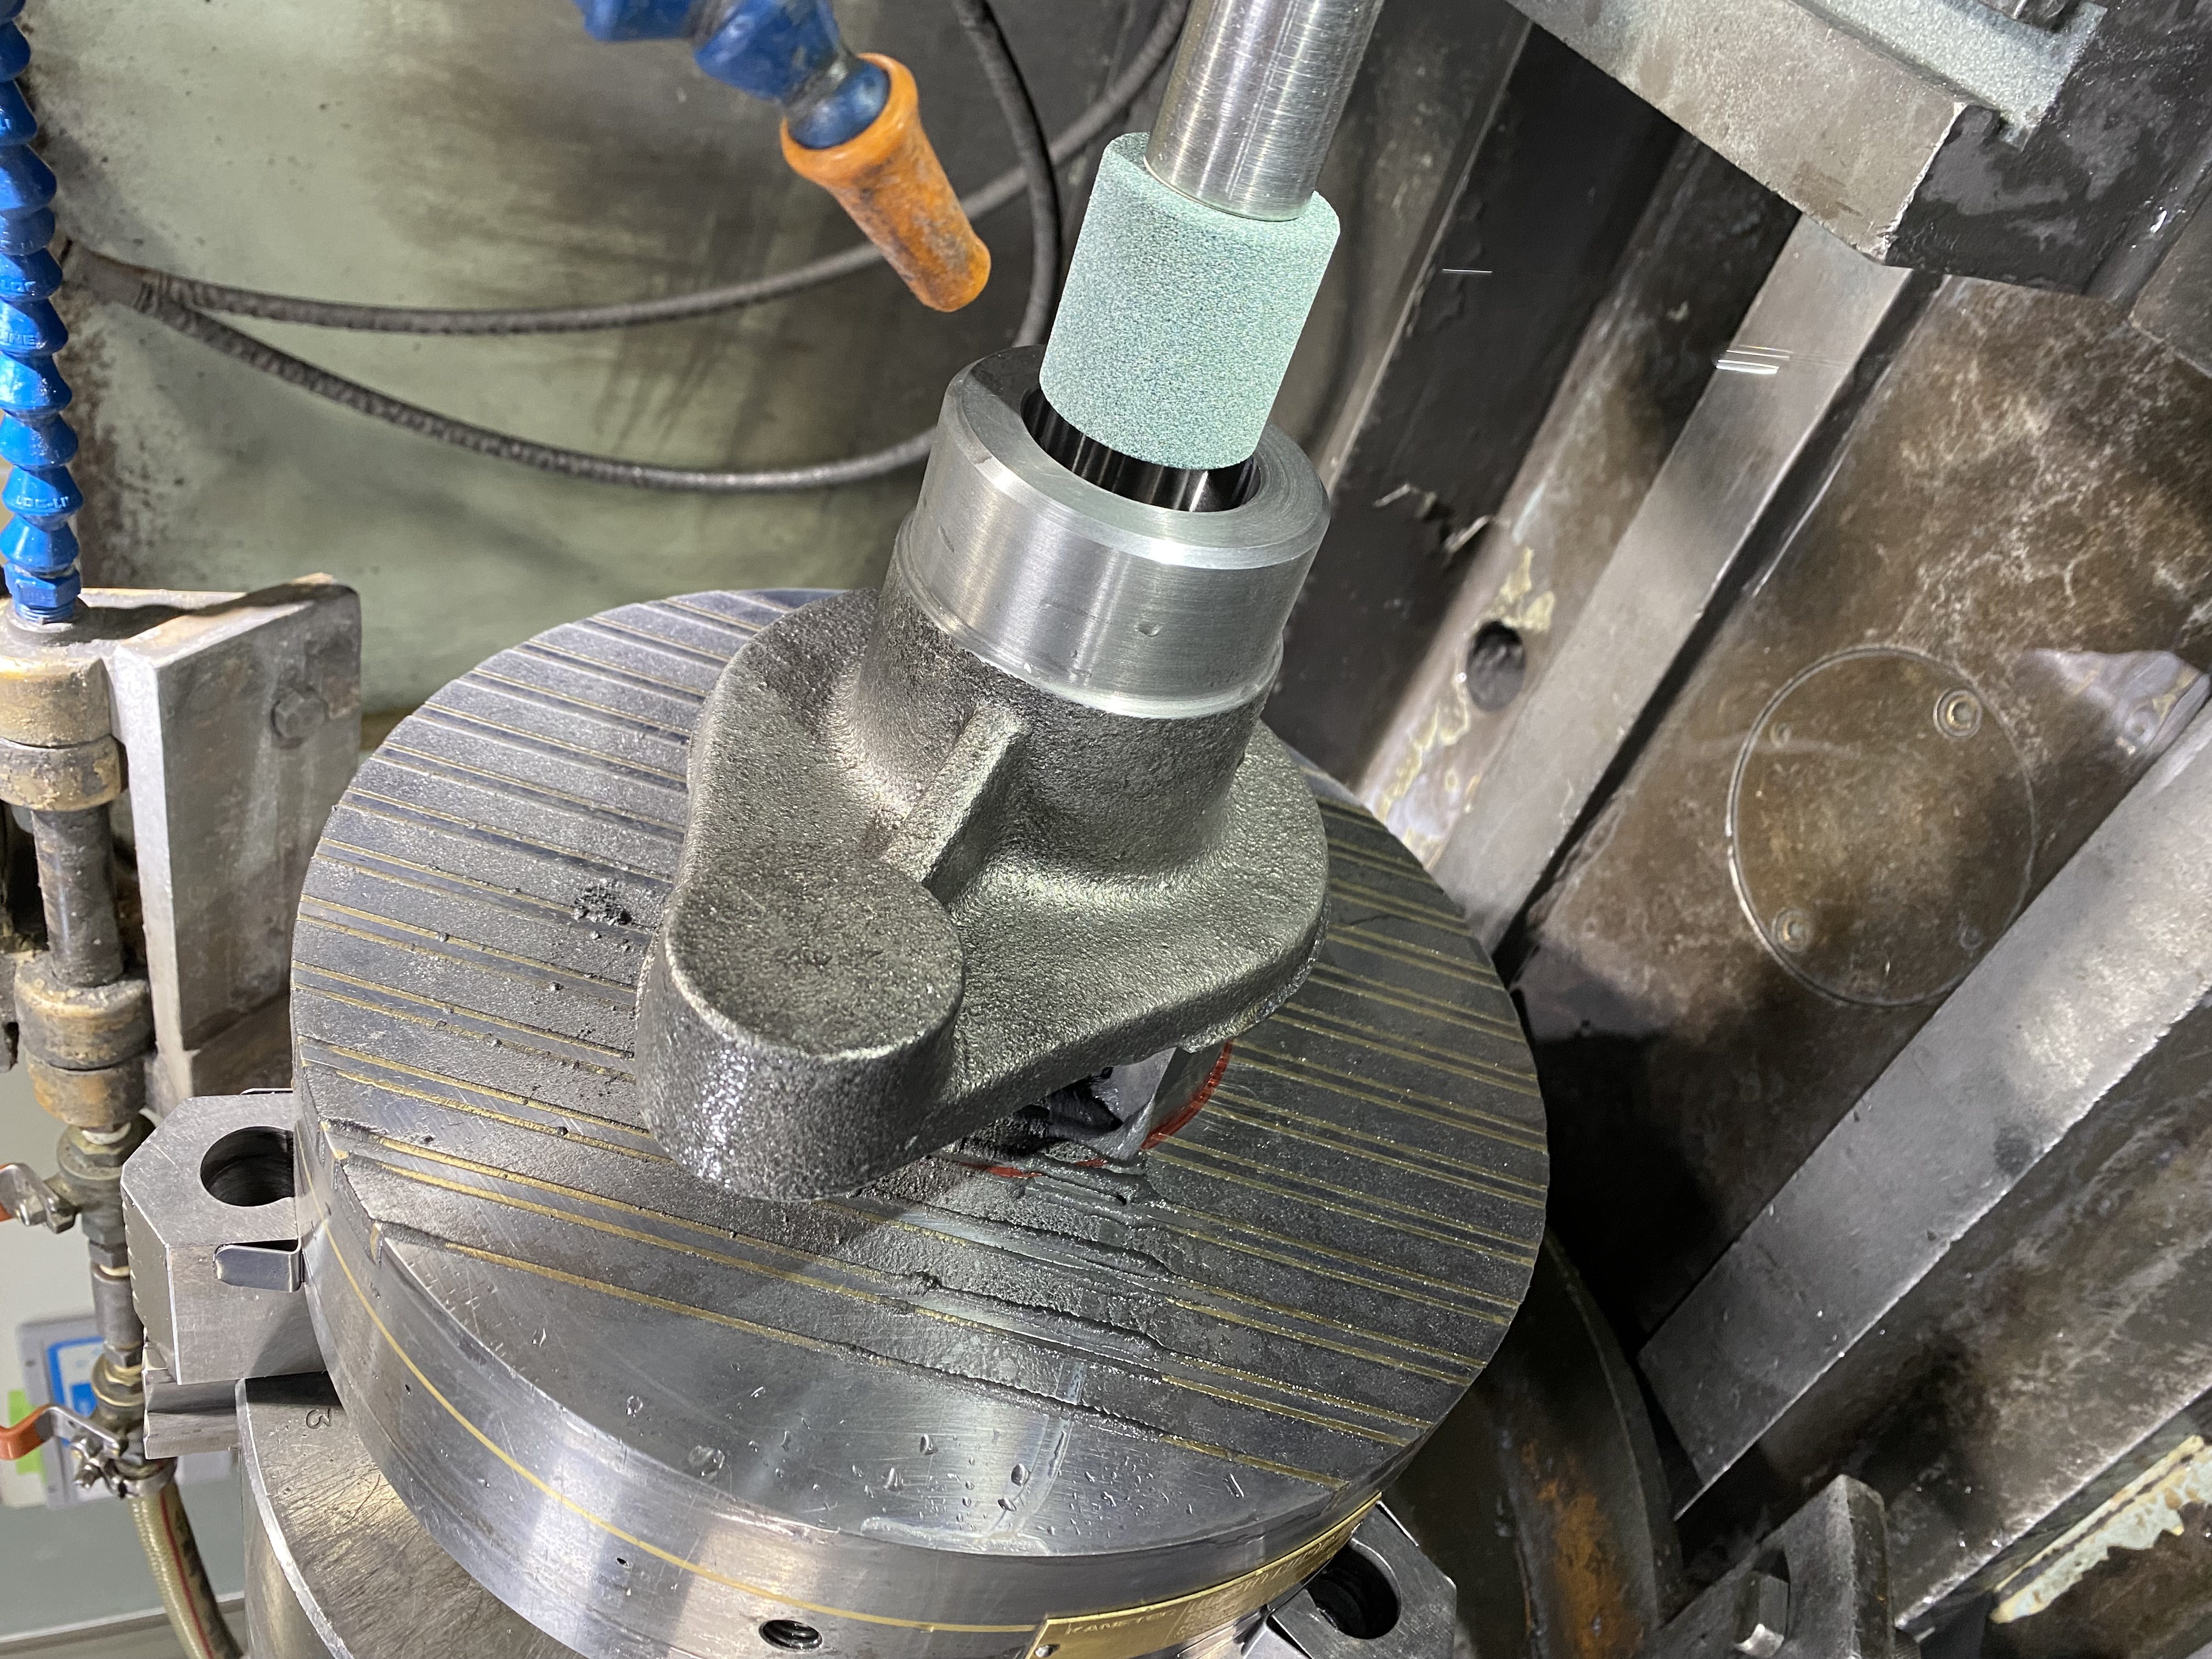
本写真のワークは鋳物製部品であり、鋳造工程によって形成された複雑な外形とリブ形状を有する異形状構造となっています。鋳物は、溶湯を鋳型に流し込んで成形する製造方法であり、以下のような特性を持ちます。
・内部に微細な巣や組織のばらつきが存在する可能性
・表層と内部で硬度差が発生する場合がある
・残留応力による歪み変化が起こりやすい
・切削時に黒皮層と母材部で切削抵抗が変化する
そのため、鋳物部品の仕上げ工程では、一般的な圧延材や鍛造材とは異なるアプローチが必要になります。特に内径研磨のような高精度仕上げ工程では、わずかな歪みや振動が真円度や円筒度に影響を及ぼすため、固定方法と加工条件の最適化が極めて重要となります。
■ 異形状ワークの固定方法 ― マグネットチャックの活用
本事例では、ワーク固定にマグネットチャックを採用しています。写真からも確認できるように、大径円板型のマグネットチャック上に鋳物ワークを吸着固定し、回転させながら加工を行っています。
・異形状ワークの場合、以下の課題が発生します。
・クランプ位置が限定される
・機械的クランプでは歪みが発生しやすい
・形状干渉により治具設計が複雑化する
・固定圧の偏りによる加工精度低下
そこでマグネットチャックを使用することで、
・面全体で均一に吸着固定
・機械的締付けによる局部変形を防止
・段取り時間の短縮
・異形状形状でも安定した保持力確保
といったメリットが得られます。
特に鋳物の場合、局所的な締め付けは変形リスクを高めるため、磁力による面吸着は理想的な固定方法といえます。また、加工中の振動抑制効果もあり、内径研磨時の面品位向上にも寄与します。
■ 内径研磨加工の技術的ポイント
写真では、内径部に挿入された研磨クイル(砥石軸)が確認できます。内径研磨は、外径研磨と比較して以下の難しさがあります。
・砥石軸が細くなるため剛性が低下しやすい
・深穴加工ではビビリ振動が発生しやすい
・切粉排出と冷却が困難
・測定が難しい
特に鋳物ワークの場合、材質ムラにより研削抵抗が変化しやすく、砥石の当たりが不安定になることがあります。そのため、
・砥石バランスの最適化
・適切な切込み量設定
・低振動条件での送り制御
・研削液による温度安定化
が重要になります。
本加工では、内径部の仕上げ寸法精度だけでなく、真円度・円筒度・同軸度といった幾何公差の確保が求められています。マグネットチャックによる安定固定と、剛性を考慮したクイル設計により、高精度な内径研磨が実現されています。
■ 鋳物×異形状×内径研磨の複合難易度
本事例の難易度は、「鋳物」「異形状」「内径研磨」という三つの要素が重なっている点にあります。
1. 鋳物特有の歪み
加工途中で応力解放による寸法変化が起こる可能性があるため、粗加工→応力除去→仕上げ研磨という工程設計が重要です。
2. 異形状による重心偏り
回転時にアンバランスが発生すると振動源となるため、回転バランスの確認が必須です。
3. 内径研磨の高精度要求
外径基準との同軸精度確保が求められる場合、基準取り方法も重要になります。
これらを総合的に管理することで、鋳物の異形状部品に対しても安定した内径研磨品質が保証されます。
■ 品質管理と測定体制
内径研磨後の品質保証では、
・内径寸法測定(シリンダーゲージ)
・真円度測定
・円筒度測定
・面粗度測定
などを実施します。鋳物部品は機械装置のベース部や支持部品として使用されることが多く、軸受嵌合部の精度が機械性能に直結します。そのため、内径研磨による最終仕上げ工程は極めて重要な品質確保工程となります。
■ 応用分野と実績
鋳物異形状部品の内径研磨は、以下の分野で広く活用されています。
・産業機械ベース部品
・減速機ハウジング
・ポンプケーシング
・建設機械部品
・発電設備関連部品
これらは高剛性・高耐久性が求められるため、鋳物材が採用されることが多く、さらに軸受部や嵌合部には高精度内径研磨が必要となります。
■ 技術的優位性まとめ
本写真が示す加工のポイントは以下の通りです。
・鋳物特有の材質特性を理解した加工条件設定
・異形状ワークに対応するマグネットチャック固定
・振動抑制を意識した内径研磨技術
・高精度寸法管理と幾何公差保証
鋳物、異形状、マグネットチャック、内径研磨という複合要素に対応できる加工技術は、設備力だけでなく、現場経験と加工ノウハウの蓄積によって支えられています。
■ まとめ
本事例は、鋳物製異形状部品をマグネットチャックで安定固定し、高精度な内径研磨を実施している加工現場の実例です。鋳物特有の加工難易度、異形状による固定課題、内径研磨の高精度要求という複数条件をクリアすることで、産業機械分野における信頼性の高い部品供給を実現しています。
鋳物の異形状部品に対する内径研磨をご検討の際は、固定方法・加工条件・品質保証体制を含めた総合的な技術力が重要となります。本加工事例は、その技術的裏付けを示す代表例といえるでしょう。
お問い合わせ・お見積りはお気軽に!
「この部品、製作できますか?」「図面だけ渡して全部任せたい」そんなご要望があれば、ぜひ当社までご相談ください。図面丸投げOK・一貫生産対応・高精度保証の体制で、御社のものづくりを強力にサポートいたします。
お見積り依頼・技術的なご質問など、お気軽にお問い合わせください。経験豊富なエンジニアが迅速・丁寧に対応いたします。
【お問い合わせ・お見積もりはこちら】
株式会社石川研磨
〒448-0001
愛知県刈谷市西境町森108-2
TEL:0566-62-7751
FAX:0566-62-7773
担当:石川 晃
URL https://www.ishikawa-kenma.co.jp/
e-mail gyoumu-kannri@ishikawa-kenma.co.jp
X (旧Twitter) twitter.com/ishiken_gogo
YouTube https://www.youtube.com/@user-zi6eo1pi9f
メールでのお問い合わせや図面の送付にも対応しております。お気軽にご連絡ください。
会社情報
| 会社名 |
株式会社 石川研磨 (いしかわけんま) |
エミダス会員番号 | 94781 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 刈谷市 |
| 電話番号 | 0566-62-7751 | FAX番号 | 0566-62-7776 |
| 資本金 | 300 万円 | 年間売上高 | |
| 社員数 | 45人 | 担当者 | 石川 晃 |
| 産業分類 | 重電関係 / 治工具 / 工作機械 | ||

