
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

鋳物切削加工とは|難削材FC250の工具摩耗と加工対策|ねずみ鋳鉄|ダクタイル鋳鉄|マシニング加工|旋盤加工|工具寿命対策|量産|品質管理

業界
---
仕様
- 素材:鋳鉄
- ロット: ---
- 精度: ---
説明
◆ 製造現場で見落とされがちな「鋳物切削加工」の難しさ
鋳物切削加工とは、鋳造によって成形された鋳鉄素材(FC材・FCD材など)を、旋盤やマシニングセンタで所定の寸法・形状・精度に仕上げる加工工程のことです。自動車部品・農業機械・産業機械など幅広い分野で使われる素材であり、切削加工の現場では日常的に扱われています。
しかし「鋳物だから切削しやすい」と思っていませんか? 実はその認識が、品質トラブルの原因になっているケースが少なくありません。
FC250(片状黒鉛鋳鉄)は、引張強さが250N/mm²クラスの汎用鋳鉄で、機械部品に広く採用されています。ところが切削現場では、《工具摩耗》の速さ・《寸法ドリフト》の発生・加工面の粗さばらつきといった問題が頻発します。特にロット数が多い量産品では、工具交換のタイミングや切削条件の設定ミスが、そのまま不良品の量産につながるリスクがあります。
「外注先に出したら寸法がばらついて戻ってきた」「工具摩耗による中間検査コストが膨らんでいる」――そうした課題を抱える購買担当者・技術者の方に向けて、FC250加工の本質的な難しさと対策をお伝えします。
▼鋳物切削加工事例▼
・農業用機械 FC・FCD加工|旋盤・マシニング鋳物一貫対応
https://ja.nc-net.or.jp/company/107863/product/detail/269409/
・FCD600 トラックローラー旋盤加工|難削材 内径H7公差・Ra1.6 農機具足回り部品 精密鋳物切削
https://ja.nc-net.or.jp/company/107863/product/detail/263301/
・鋳物切削の同軸度管理|熱変位を自動補正で安定保証
https://ja.nc-net.or.jp/company/107863/product/detail/269314/
─────────────────────────────
◆ FC250が難削材である根本的な理由
► なぜ工具摩耗が早いのか
FC250の組織には片状黒鉛が分散しており、切削時に不連続なチップが生成されます。この断続的な切削力が刃先に衝撃を与え、《アブレシブ摩耗》と《クレータ摩耗》を同時に進行させます。特に鋳肌(表面の硬化層・砂かみ層)が残った状態での切削は、チップの欠損リスクが著しく高まります。
一般的なS45Cと比較しても、FC250の鋳肌切削時には工具寿命が1/3以下になるケースが報告されており、切削条件の設定がそのまま加工コストに直結します。
► 寸法ドリフトはなぜ起きるのか
鋳物素材は、鋳造時の内部残留応力が不均一に分布しています。切削によって応力が解放されると、加工後に素材がわずかに変形し、《寸法ドリフト》が発生します。公差が±0.05mm以内の精密部品では、この変形が不良の直接原因になります。
また、工具摩耗が進むにつれて切削抵抗が増加し、びびり振動が生じることで寸法精度がさらに不安定になります。工具交換タイミングの管理と、切削条件の最適化が不可欠です。
► 精度が出ない場合のリスク
精度不良が発生した場合、組み付け先の製品不具合・クレーム対応・再加工コストが重なり、1ロット分の損失が発生することもあります。外注先の《工具ライフ管理》体制と品質保証プロセスを事前に確認することが、購買担当者にとって重要な判断軸になります。
─────────────────────────────
◆ FC250切削加工の難所を克服する工法・設備・品質管理
► 切削条件の最適化
FC250の切削では、以下の3点が基本的な対策になります。
・切削速度:鋳肌部はVc=80〜100m/min程度に抑え、チップ欠損を防ぐ
・切込み量:鋳肌突破のために初回パスは1.5〜2.0mm以上を確保する
・ドライ切削の選択:FC250は切削油を使わないドライ加工が基本。冷却液の使用は熱膨張・収縮を招き、寸法ドリフトを悪化させる場合がある
► 工具選定と工具ライフ管理
FC250には、《コーティングチップ》(TiAlNコーティング等)や《CBN工具》が有効です。特に仕上げ加工における寸法安定性には、チップのグレード選定が直接影響します。
工具寿命は「加工個数」または「切削距離」で管理し、定期交換プログラムを組み込むことで寸法ドリフトの発生を未然に抑えられます。
► 設備と品質管理体制
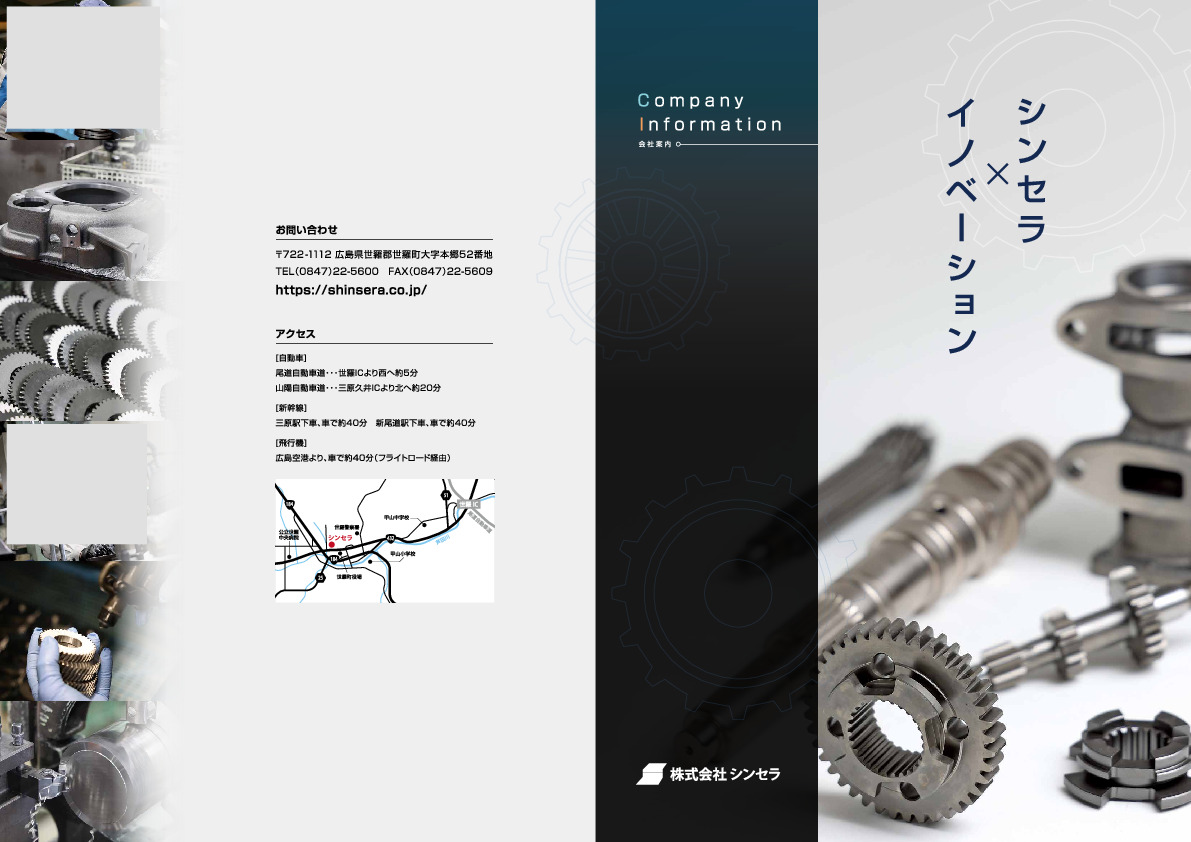
シンセラでは、CNC旋盤33台・マシニングセンタ76台を含む設備総数100台超の加工ラインを保有しています。横形マシニングセンタには牧野フライス a51/a51nx・DMG森精機 NHX4000等を採用しており、FC250のような難削材を含む多品種・大ロットの加工に対応しています。
検査設備には三次元測定機2台・画像測定機3台・非接触型形状測定機1台を備え、加工後の寸法精度を定量的に確認できる体制を整えています。ISO9001:2015の認証に基づいた品質管理プロセスにより、納品ロット全体での寸法安定性を保証しています。
一貫工程を支える3つのポイント
✔ 素材受入れ時の外観チェックで鋳肌状態を事前把握
✔ 工具交換タイミングの数値管理で寸法ドリフトを抑制
✔ 中間検査・最終検査のダブルチェック体制で不良流出を防止
─────────────────────────────
◆ 外注先を選ぶ際に確認すべきポイントと実績
► 購買担当者が確認すべき5つの視点
FC250の鋳物切削加工を外注する場合、以下の点を確認することをおすすめします。
・FC材・FCD材の《量産加工実績》はあるか
・《工具ライフ管理》の仕組みが明文化されているか
・鋳肌加工に対応した切削条件の設定ノウハウがあるか
・寸法精度を保証できる検査体制(三次元測定など)があるか
・設計段階からの《工法改善提案》に対応可能か
シンセラでは、自動車部品・農業機械・建設機械・産業機械・船舶向けの鋳物部品加工に長年対応してきた実績があります。FC200・FC250・FCD450・FCD600といった鋳鉄素材を日常的に扱い、材料特性に合わせた切削条件の選定から工具管理まで一貫して対応しています。
► 設計段階からの提案対応と生産体制
「図面はあるけれど、この形状で本当に精度が出るか不安」――そうした段階からのご相談にも対応しています。工法の見直し・素材変更の提案・加工順序の最適化など、コストダウンと品質安定を両立するご提案が可能です。
また、24時間稼働の生産体制により、短納期対応・繁忙期の増産対応にも柔軟に対応できます。広島県世羅町を拠点に、西日本全域はもちろん全国からのご依頼をお受けしています。
このような案件はぜひご相談ください。まずは図面・仕様書をご共有いただければ、対応可否・概算コスト・納期の目安をご案内いたします。
─────────────────────────────
◆ 会社概要・お問い合わせ
【 会社概要 】
会社名:株式会社シンセラ
所在地:〒722-1112 広島県世羅郡世羅町本郷52番地
TEL:0847-22-5600
FAX:0847-22-5609
コーポレートサイト:https://shinsera.co.jp/
金属切削サイト:https://kinzoku-sessaku.com/
資料ダウンロードフォームURL:
https://ja.nc-net.or.jp/company/107863/dl/catalog/225995
技術相談・見積依頼フォームURL:
https://ja.nc-net.or.jp/company/107863/inquiry/
会社情報
| 会社名 |
株式会社シンセラ (しんせら) |
エミダス会員番号 | 107863 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 広島県 世羅郡世羅町 |
| 電話番号 | 0847-22-5600 | FAX番号 | 0847-22-5609 |
| 資本金 | 2,600 万円 | 年間売上高 | 243,700 万円 |
| 社員数 | 106人 | 担当者 | 大須賀 昇正 |
| 産業分類 | 重電関係 / 産業用機械 / 輸送機器 | ||

