- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
91-100件表示 / 13156件

|
内径加工の突発不良とは|FC200・FC250の切粉対策|ねずみ鋳鉄|ダクタイル鋳鉄|マシニング加工|旋盤加工|ATC切粉噛み対策|外部洗浄装置|量産品質管理 |
|
◆ FC200・FC250の内径加工に潜む「突発不良」とは FC200やFC250に代表されるネズミ鋳鉄は、自動車・農業機械・産業機械などの分野で幅広く使用されており、マシニングセンターによる高精度な内径加工が日常的に要求される素材です。 量産ラインを安定稼働させているつもりでも、ある日突然、内径寸法がアウトになる──いわゆる「突発不良」に悩む現場は少なくありません。 この突発不良の主な原因は、ATC(自動ツール交換)時に主軸テーパ部やツールホルダのテーパ面へ《微細な鋳物切粉》が噛み込むことで発生する、刃先の芯振れにあります。FC200・FC250の切削時に生じる切粉は粒径が細かく飛散し... |
|
|
|
|
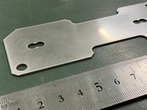
本写真は、SUS304材を使用して製作された精密板金加工部品を撮影したものである。定盤上に置かれたワークとスケール(目盛り)との対比からも分かる通り、比較的小型でありながら高い寸法精度と仕上がり品質が求められる部品である。本製品は板厚1.0mmのSUS304ステンレス鋼板を使用し、レーザー加工または精密プレス加工により外形抜きおよび各種穴加工を行った後、バリ取り・面取り処理を施して仕上げたものである。 材質であるSUS304は、オーステナイト系ステンレス鋼として広く知られ、耐食性・耐熱性・加工性に優れた代表的な材料である。特に水分や湿気の多い環境、食品機械部品、産業装置カバー部品、電装関... |
|

|
|
|
本写真は、円筒研磨加工に使用される各種両センター用センターを一堂に集めた保管状況を撮影したものであり、当社における特注対応力と多品種少量から量産までを支える治工具管理体制を示す一枚です。青色の専用コンテナ内に整然と収納された多数のセンターは、いずれも用途やワーク形状に応じて設計・製作されたものであり、標準規格品だけでなく、加工対象に最適化された特注センターが数多く含まれています。 円筒研磨における両センター加工の重要性 円筒研磨は、シャフトやローター、スピンドル、ピン、治具部品などの外径精度・真円度・同芯度・面粗度を高精度に仕上げるための最終工程として広く採用されています。特に両セ... |
|
|
|
|
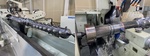
写真に写っているのは、長さ5000mm・外径200mmの長尺スクリューを高精度に研磨している加工現場の様子です。スクリューは、樹脂押出機、ゴム成形機、食品製造機械などに用いられる回転伝達部品の中でも最も重要な要素のひとつであり、精度・耐摩耗性・耐食性のすべてが高い次元で求められます。本製品は、加工 → 焼き入れ → 研磨 → セラミック溶射 → 研磨という複数の高度な工程を経て完成する高精度製品であり、最終仕上げにはダイヤモンド砥石を使用しています。各工程が綿密に連携することで、安定した精度と長期耐久性を実現しています。 まず、素材段階から高品質な合金鋼を選定します。スクリューのような長... |
|
|
|
|
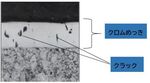
【クロムめっきはクラックを持つ】 硬質クロムめっきは、正常な皮膜でも目に見えないひび割れ(クラック)を持ちます。 そのため、クロム自身の耐食性が高くても、ロクラックを通じて腐食因子が侵入し、母材が腐食してしまうことがあります。 【クラックは無くすには?】 無くすこともできますが、厚付けの場合は基本的に発生するものと考えて下さい。 ・通常のクロムめっきでは、厚さ約0.5µm以下でクラックフリーになると言われていますが、薄膜なため耐食性は劣ります。 ・超硬質クロムめっき「クロアモール」は炭素とクロムの合金めっきで、クラックフリーです。 膜厚~5 µm程度と薄膜ですが、優... |
|
|
|
|
本写真に写っている製品は、「丸材に角材を溶接」した構造体であり、その後に溶接後仕上げ加工を施すことで高い寸法精度と表面品質を実現した機械部品です。このような溶接構造品は、単なる溶接組立品とは異なり、強度・剛性・精度のすべてを高次元で両立させる必要があるため、溶接技術と機械加工技術の両方に高いレベルの知見と経験が求められます。本製品はそうした要求に応えるため、設計段階から溶接変形を想定した構造設計、溶接順序の最適化、そして最終仕上げ切削工程に至るまで、トータルでの品質管理が徹底されています。 ■ 構造の特徴:丸材と角材の溶接による複合構造 本製品は、丸材(円筒形状)に角材(四角断面の... |
|

|
|
|
本写真に写っている部品は、高硬度冷間工具鋼「SKD11」を素材として製作された精密パンチ部品です。長さ約50mmほどの小型形状ながら、金型部品として極めて高い精度と耐久性が要求される製品であり、真空焼き入れ処理および6面平面研磨仕上げによって、微細な寸法誤差を極限まで抑えた仕上がりとなっています。 ■ SKD11とは?冷間工具鋼の代表格 SKD11は、JIS規格で「冷間ダイス鋼」と呼ばれる工具鋼の一種で、クロムを主成分とした高炭素高クロム鋼です。 主な特徴は以下の通りです。 ・高硬度(焼入れ後HRC60前後) ・優れた耐摩耗性と耐久性 ・加工精度の保持性に優れる ・熱... |
|

|
クロムモリブデン鋼SCM415電動工具用ギヤ製造|公差(旧JIS)4級|旋盤|歯切り|浸炭焼入れ|研磨|一貫対応|月産200個対応|品質管理 |
|
───────────────────────────── 軸付きギヤの製造|SCM415材の軸付きギヤ ───────────────────────────── ► 電動工具部品の製造、こんなお悩みはありませんか? 電動工具に使われる軸付きギヤの製造において、多くの企業様が課題を抱えていらっしゃいます。「材料調達から熱処理まで複数の業者に依頼するのが手間」「精度の高い歯車加工ができる業者が見つからない」「月産200個程度の中ロット生産に対応してくれるところが少ない」──こうした声を、私たちは日々お聞きしております。 特にSCM415のような浸炭焼入れが必要な鋼材を使っ... |
|

|
|
|
写真は、円筒形状をベースに複数の段差やフランジ形状を組み合わせた小型精密部品の加工例です。外周には複数の円筒面が形成され、端部にはフランジ状の形状、さらに中心部には内径穴が設けられています。こうした複雑な形状を持つ精密部品では、単純に寸法を合わせるだけではなく、各加工面の位置関係や内径・外径の同軸性、表面状態まで含めた総合的な精度管理が重要になります。 当社では、このような小型精密部品について、試作~量産まで対応しています。試作品や単品加工では、図面に記載された寸法・公差・幾何公差を確認しながら加工条件や工程を検討し、量産加工では安定した品質を維持できる加工工程を構築します。少量の試作から継... |
|

|
|
|
【摩耗対策のプロ集団】金型・治工具の素材選定・表面処理を最適化 皆さん、こんにちは!株式会社ケイ・エフ・ケイの営業担当です。今日は、モノづくりの現場で避けては通れない「摩耗」の問題について、私たちケイ・エフ・ケイがどのように解決策をご提案しているか、具体的なお話ができればと思います。 ►摩耗はなぜ起こるのでしょうか? 製造現場で使われる金型や治工具、そして切削工具といったものは、製品を加工するたびに大きな力や熱、そして摩擦にさらされます。特に金属加工の現場では、硬い材料同士が擦れ合ったり、高温になったりすることで、工具の表面が少しずつ削られていきます。これが〈摩耗〉です。摩耗が進... |
|
91-100件表示 / 13156件

