
- 電話番号: 0265-73-9324
- FAX: 0265-73-2865
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 動画
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点

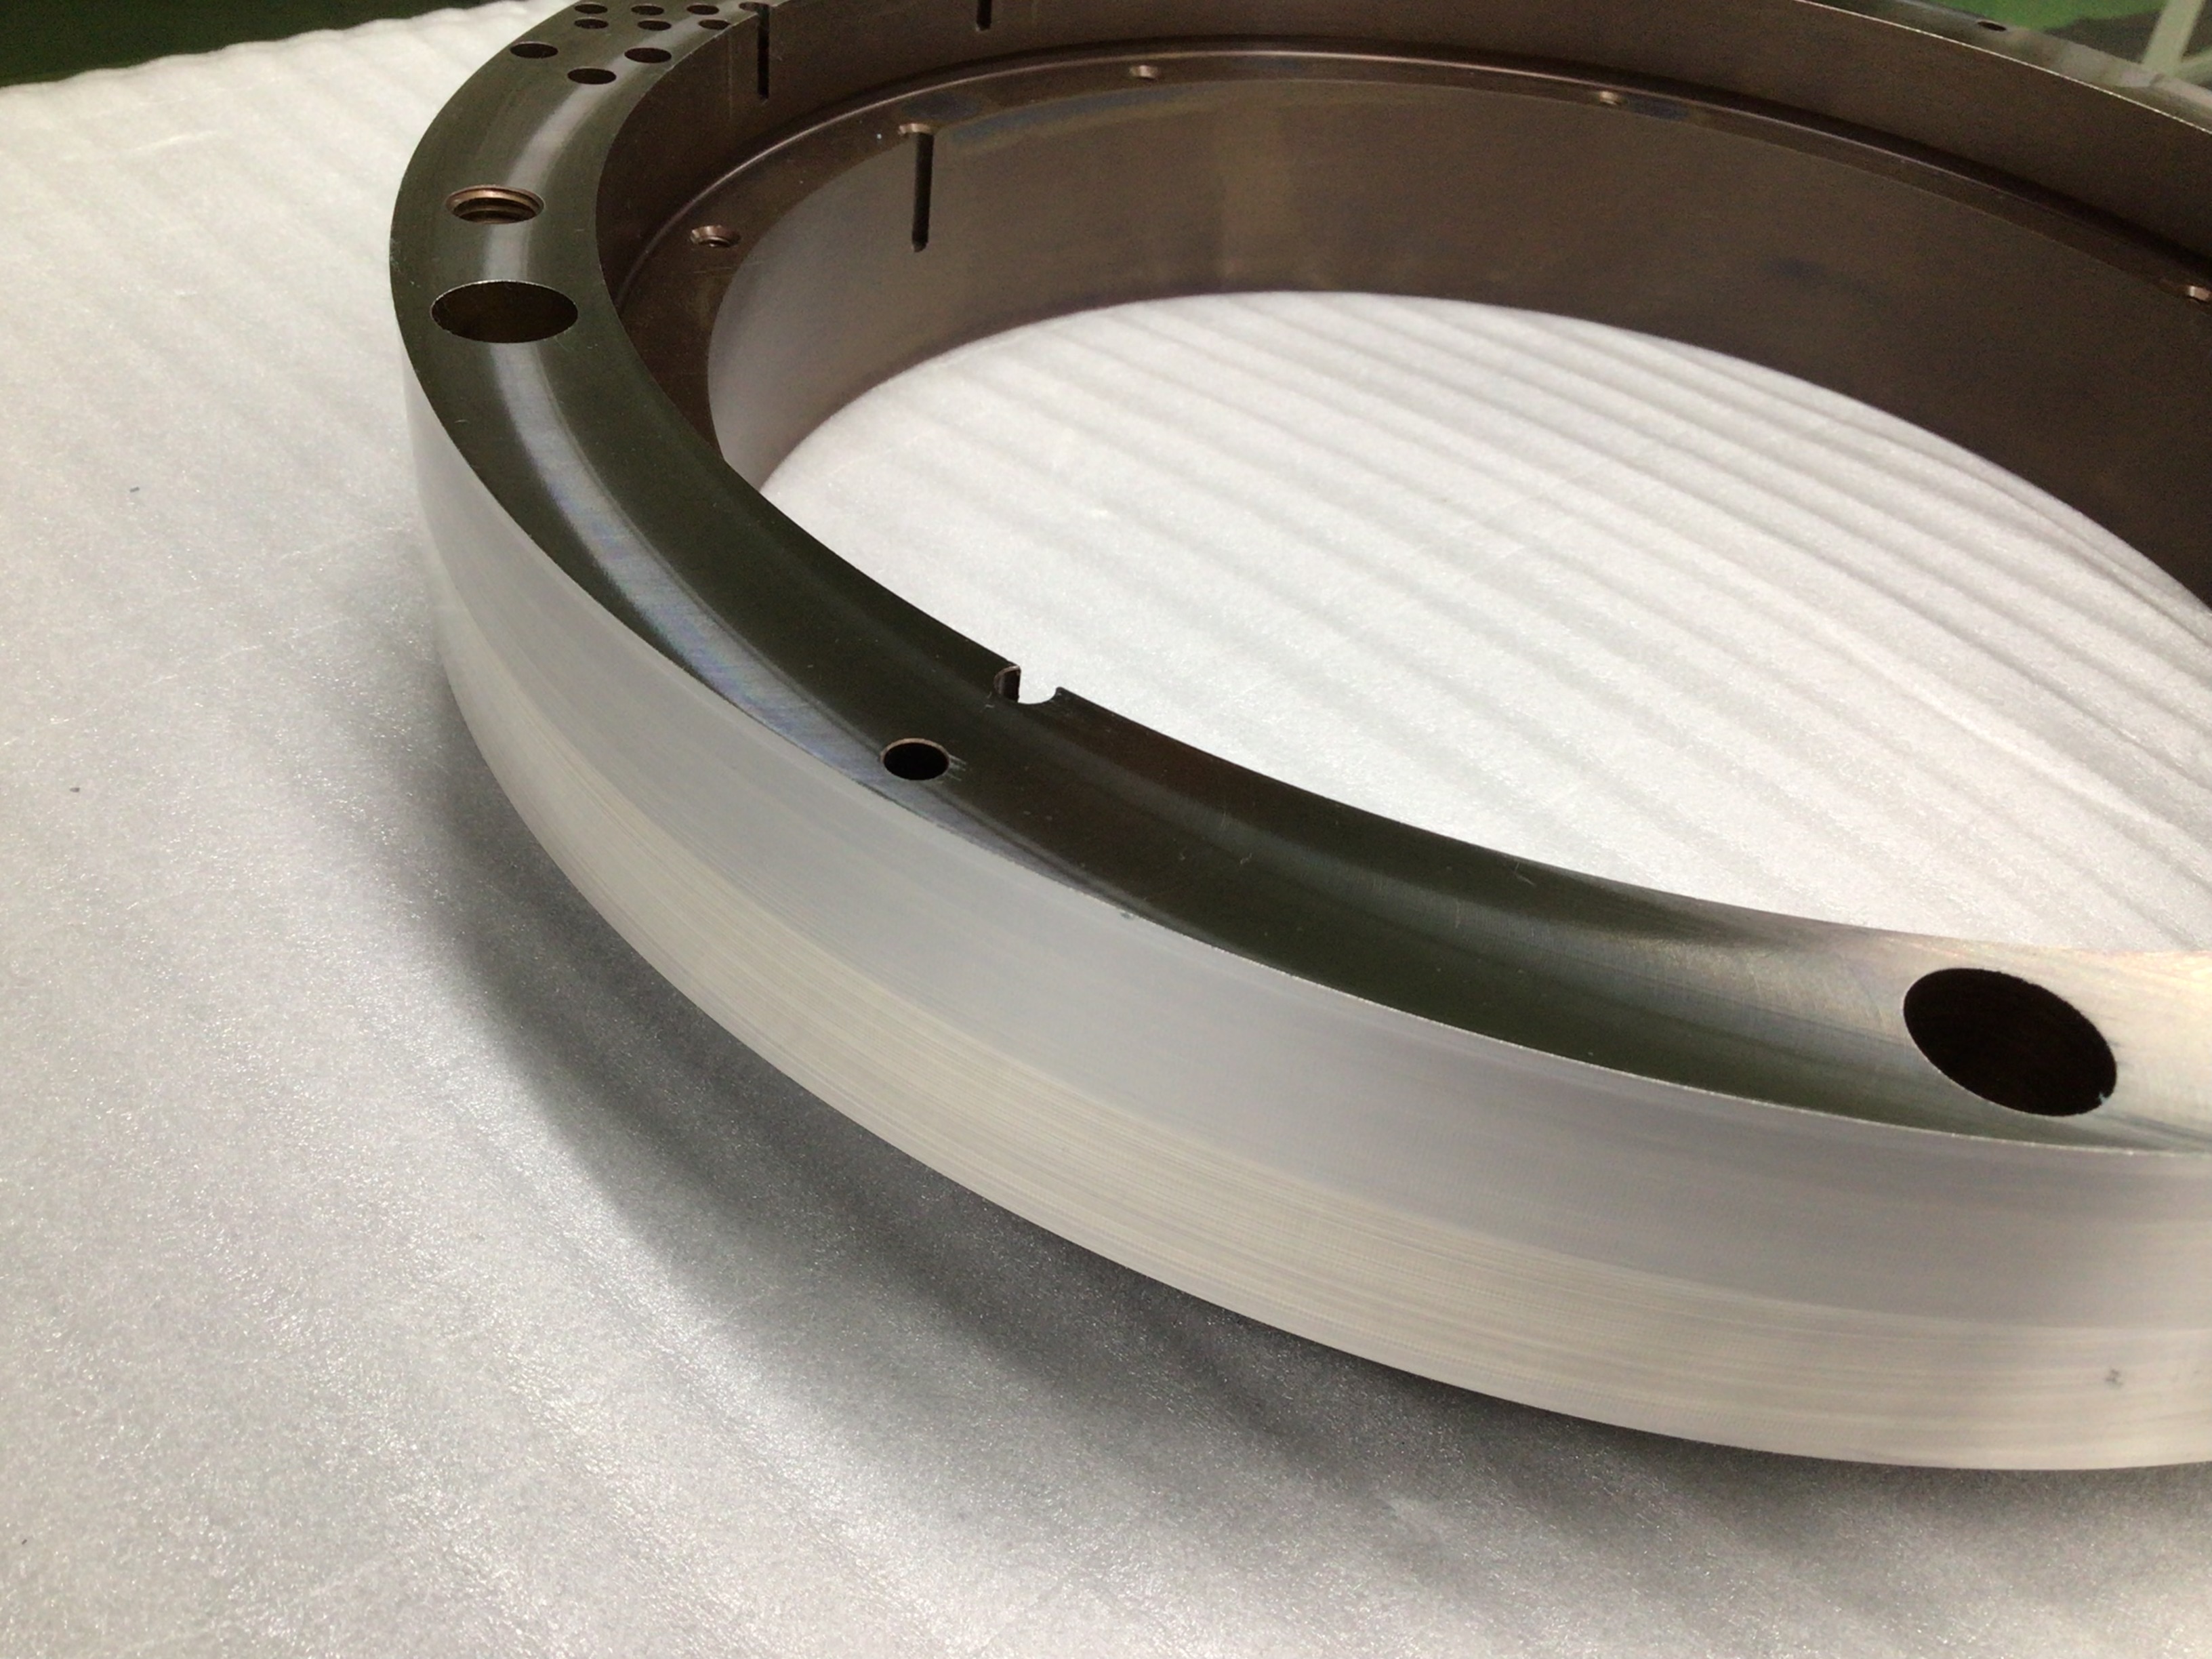
SKD11 真空焼入れ(HRC59)後のFLANGE加工に挑戦!

業界
工作機械
仕様
- 素材:鉄
ステンレス
鋼 - ロット:1個(単品)
- 精度: ---
説明
こんにちは。今回は、SKD11(焼入れ硬度 HRC59)を使用したFLANGE部品のテスト加工レポートをご紹介します。
焼き入れ済みの高硬度ワークを使って、旋盤およびマシニングでの加工がどこまで可能かを検証してみました。
■ SKD11(HRC59)焼き入れ後旋削加工
まずは、高硬度材の旋削加工にチャレンジ。
一部、断続切削部が含まれており、チップ破損のリスクがあるため、慎重に条件を設定。
初期条件(旋盤)
周速:S80
送り:F0.2
切込:0.5mm
加工を開始してみたところ……
チップがすぐに欠損してしまいました。
■ 条件を変更しながらのテスト
▶ 条件①:切込 0.25mm
加工距離:7〜8mm → 刃先欠損発生
▶ 条件②:切込 0.05mm
加工距離:約10mm以上持続 → 比較的良好な結果
ただし、断続切削の多い端面加工ではやはり欠損
旋盤での結果からは、
「高硬度材でも、切込を最小限に抑えることで加工は可能。ただし、断続切削が多いと刃が持たない」
という結論に。
■ ミーリングでの加工検証(マシニングセンタ)
続いて、マシニングセンタでの加工にも挑戦。
使用工具は、Φ20 高硬度用エンドミル。
ミーリング加工条件(外周・リード面)
V = 30m/min
f = 0.09mm/t
ae = 0.05
切削条件:S480 / F260(削り代:0.05、0.1、0.2)
ドライ加工(エアブロー)
結果として、真円切削での加工精度と面粗度は非常に良好!
端面加工(Φ32カッター使用)
S800 / F240
切込:0.05mm
V = 80m/min
f = 0.1mm/t
こちらも期待以上に面粗度が良好でした。
■ 最終的な結論と気づき
旋盤での加工は、切込を抑えれば加工可能
→ ただし、断続切削部が多い場合は注意。
ミーリング(マシニングセンタ)の方が安定加工が可能
→ 面粗度・加工時間ともに有利。
■ まとめ
加工方法 評価 備考
旋削 △ 条件を落とせば加工可。断続切削に弱い。
ミーリング ◎ 面粗度・刃持ち良好。時間効率も◎。
焼き入れ前加工 ◯ 条件を緩めれば問題なし。
今後は、マシニングをベースとした高硬度材の加工戦略をさらに検討していきたいと思います。
今回のFLANGEテスト加工、現場の皆さんの参考になれば幸いです!
グローリーは「大物」・「鋳物」・「複雑形状加工」のプロフェッショナル!!
FC・FCDなどの鉄鋳物からACなどのアルミ鋳物まで幅広く対応可能。
最大6000㎜×1800㎜の大物加工を得意としています。
ロットは1個から!各種処理対応可能!
お見積りお問合せはお気軽に!!
弊社の営業まで!!
株式会社 グローリー
〒399-4511
長野県上伊那郡南箕輪村的射場8587
TEL:0265-73-9324
FAX:0265-73-2865
会社情報
| 会社名 |
株式会社 グローリー (ぐろーりー) |
エミダス会員番号 | 59897 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 長野県 上伊那郡南箕輪村 |
| 電話番号 | 0265-73-9324 | FAX番号 | 0265-73-2865 |
| 資本金 | 1,500 万円 | 年間売上高 | 40,000 万円 |
| 社員数 | 28人 | 担当者 | 木下 修一 |
| 産業分類 | 治工具 / 工作機械 / 産業用機械 | ||
| 主要取引先 |
|
||

