
- 電話番号: 052-501-8826
- FAX: ログイン後表示されます
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

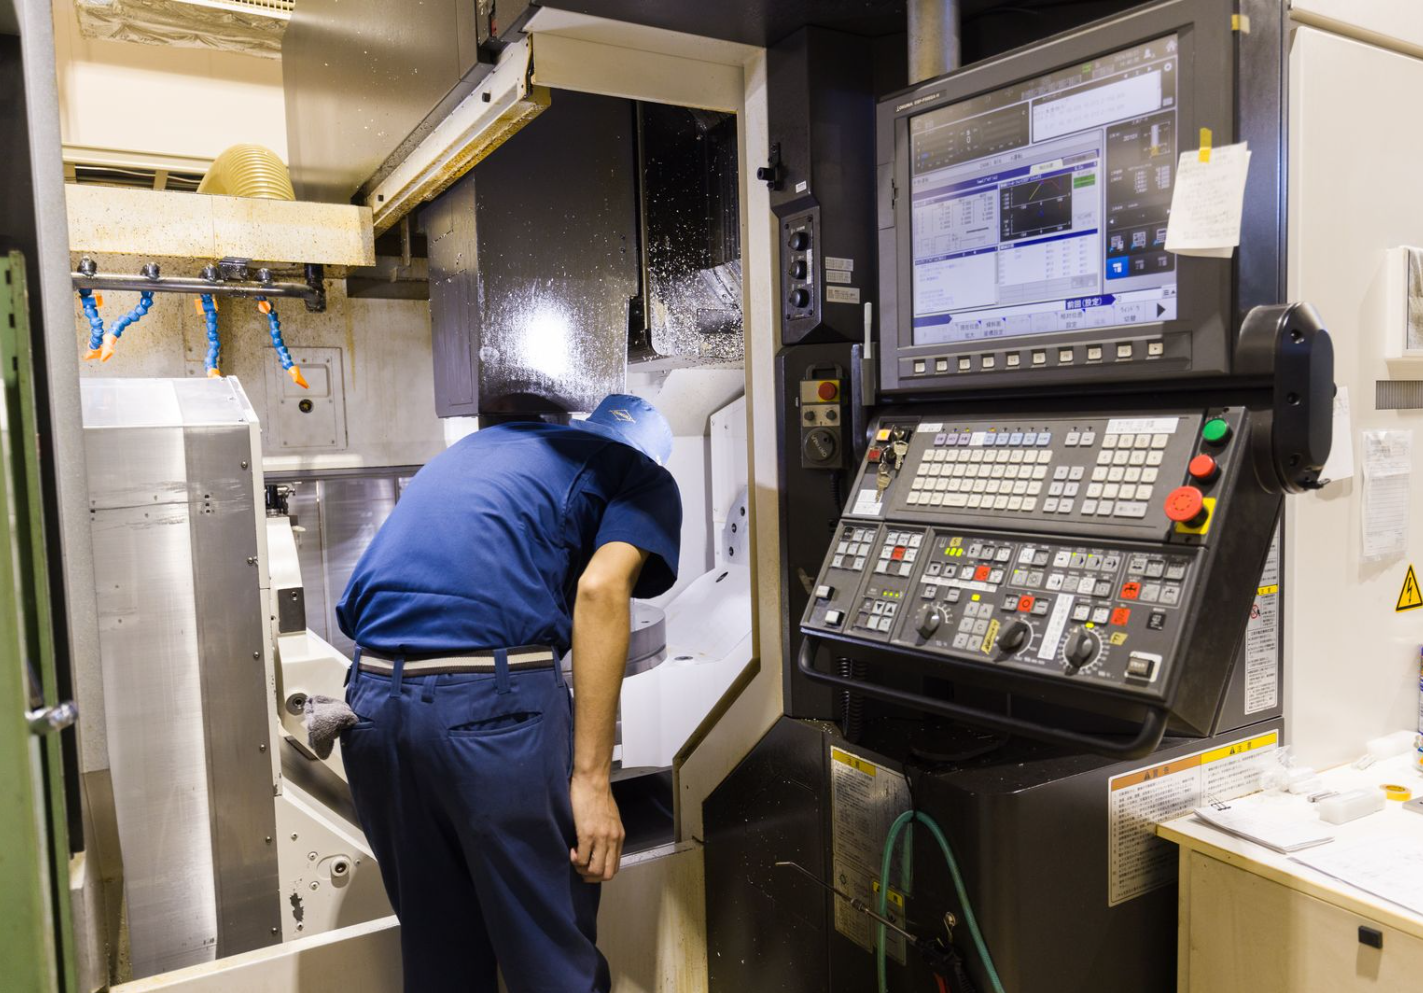
インコネル718が「難削材」と呼ばれる理由とは?加工現場から見た課題と解決策
業界
航空機
宇宙
仕様
- 素材:インコネル
- ロット: ---
- 精度: ---
説明
航空機エンジンやエネルギー分野の基幹部品において、インコネル718(Inconel 718)は欠かせない素材です。耐熱性や高強度に優れる一方で、加工現場では極めて難易度の高い「難削材」として知られています。
本記事では、インコネル718加工で直面する主な課題と、安定した加工品質を実現するために必要な技術的視点について解説します。
1. インコネル718加工が抱える4つの主要課題
インコネル718の加工において、多くの技術者を悩ませるのが以下の特性です。
①激しい熱集中: 熱伝導率が低いため、切削熱が切粉として排出されにくく、母材や工具の刃先に熱が蓄積します。これが工具の急速な摩耗を招く要因となります。
②強烈な加工硬化: 切削中の圧力によって材料表面がさらに硬くなる性質があり、次の切削工程で工具への負荷が倍増し、加工精度を不安定にします。
③制御不能な加工歪み: 高い引張強度を持つため、加工中に予期せぬ内部応力が解放されやすく、形状維持が困難な場合があります
④切粉のトラブル(パーマネント化): 粘り強い性質から切粉が長く繋がりやすく、機械の停止やワークの損傷リスクを高めます。
2. 安定加工を実現するための「戦略的アプローチ」
これらの難題に対し、磯村製作所では単なる切削条件の調整に留まらない、多角的なアプローチを重要視しています。
「削るプロセス」の最適化
難削材だからこそ、「いかに効率よく削るか」と同時に「いかに無駄な切削を減らすか」という視点が不可欠です。例えば、マシニング加工の前に切断機やワイヤーカットを活用して余肉を効率的に除去することで、歩留まりの向上とメイン工程の負荷軽減を両立させる考え方があります。
高度な熱管理と冷却戦略
刃先への熱集中を封じ込めるため、適切なクーラント供給や、熱ダメージを最小限に抑える加工パス(刃物の軌跡)の設計が求められます。また、工具寿命を最大限に引き出すための、材料特性に合わせた特殊な冷却手法の検討も重要です。
理論に基づいた条件管理
工具メーカーの推奨条件をベースにしつつも、実際の加工現場では「加工条件の見直し」「刃物の侵入角度」や「切り込み深さ」の微細な調整が品質を左右します。長時間の加工でも安定した精度を維持するためには、これらのノウハウを蓄積し、プロセス全体を制御する力が不可欠となります。
3. 技術の研鑽と信頼の積み上げ
インコネル718のような難削材加工において、安定した品質を維持し続けるには、理論と実践の絶え間ないフィードバックが必要です。
磯村製作所では、これまでに培った独自の技術ポートフォリオをさらに深化させ、より高精度で再現性の高い加工技術の確立に取り組んでいます。
今後も、難削材加工における「最適解」を追求し、ものづくりの進化に貢献できる情報発信を続けてまいります。
会社情報
| 会社名 |
株式会社 磯村製作所 (いそむらせいさくしょ) |
エミダス会員番号 | 48673 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 名古屋市西区 |
| 電話番号 | 052-501-8826 | FAX番号 | ログインをすると表示されます |
| 資本金 | 2,700 万円 | 年間売上高 | |
| 社員数 | 39人 | 担当者 | 磯村 栄一 |
| 産業分類 | 産業用機械 / 輸送機器 | ||
| 主要取引先 |
|
||

