 高橋金属 株式会社
最終更新日: 2026-05-18
金属塑性加工総合メーカーとしての独自の高い技術力で「超塑性加工」と「環境先端技術」の製品を世界中にお届けします。
PRコメント
当社は滋賀県長浜市に本社を構える金属塑性加工の総合メーカーです。独自の技術力で「超塑性加工」と「環境先端技術」を研究開発し、国内外の自動車・産業機器メーカーをはじめ、多様な業界に向けてプレス・鈑金・パイプ・金型加工、さらに洗浄機械装置の開発・製造・販売を行っています。中国・タイの工場からも高品質な製品を提供し、グローバルなものづくりを支えています。

製造現場では、加工油・切粉・研磨粉・薬品残渣などを除去する洗浄工程が不可欠です。
近年は洗浄品質の安定化に加え、洗剤使用量削減・廃液処理コスト低減・作業環境改善・CO₂排出量削減といった環境対応ニーズが急速に高まっています。
1. 電解水洗浄とは
髙橋金属が提案する電解水洗浄システムは、水と電気から生成されるアルカリ性電解水を洗浄液として使用します。洗剤を大幅に削減しながら、金属部品の脱脂・油除去を効果的に行える洗浄工程を実現します。
アルカリ性電解水は加工油のカルボキシル基と反応して油分を溶解しやすくし、さらにヒドロキシルイオンの界面活性効果によって金属表面の油汚れを効率的に剥離します。
シャワー洗浄や超音波洗浄との組み合わせも可能で、精密部品の微細汚れ除去にも対応できます。
2. 三つの主要メリット
・優れた油水分離
界面活性剤を使用しないため油分の回収が容易。
洗浄液が長持ちし、メンテナンスコストを削減します。
・ランニングコスト削減
洗剤費用と廃液処理費が同時に低減。
自動車部品の洗浄工程では、年間での大きなコストメリットが確認されています。
・環境・GX対応
洗剤使用量・廃液処理量の削減により、
CO₂排出量の低減とグリーントランスフォーメーション(GX)推進に貢献します。
3. 品質面での効果
洗浄品質の向上にも顕著な効果が得られています。
電子ビーム溶接前の洗浄では、洗剤残渣の低減によってブローホールの発生が抑制され、溶接品質が安定しました。
塗装前・コーティング前の洗浄でも、残留物を抑えることで密着性の向上と品質の安定化に貢献しています。
【こんな課題をお持ちの企業様へ】
▶洗浄不良を減らしたい
▶既存設備を活かしながら洗浄工程を改善したい
▶洗剤使用量・廃液処理コストを削減したい
▶洗浄液の寿命を延ばし、メンテナンス工数を削減したい
▶溶接前・塗装前・コーティング前の洗浄品質を向上させたい
【髙橋金属の洗浄テストセンター】
1998年の電解水洗浄機発売以来、多くの製造現場で洗浄工程改善に取り組んできた実績をもとに、お客様のワーク・汚れ・工程条件に合わせた洗浄評価を実施。
最適な洗浄条件・設備仕様をご提案しています。まずはお気軽にご相談ください。
▼詳細・お問い合わせ(高橋金属株式会社 公式サイト)
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131
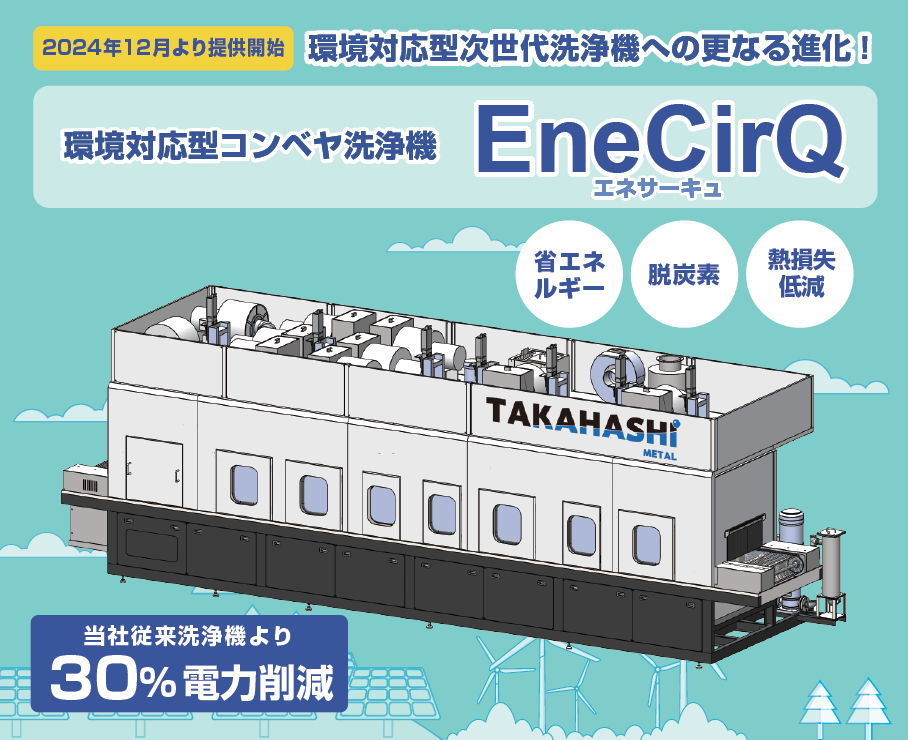
世界的なカーボンニュートラルの進展により、自動車の電動化(HEV・PHEV・BEV)が加速しています 。これに伴い、車載用リチウムイオン電池の需要は2030年には現在の2倍以上に拡大すると予測されており 、電池ケースやバスバーといった「電気系大型部品」の高速洗浄ニーズが急増しています 。高橋金属は、この市場変化と工場の脱炭素化を同時に実現するため、消費電力を従来比約30%削減した次世代洗浄機「Ene CirQ(エネサーキュ)」を開発いたしました 。
「Ene CirQ」は、単一の機能ではなく、複合的な省エネ対策と熱対策を組み合わせることで圧倒的な環境性能を実現しています 。
・ヒートポンプ式排気熱回収装置(独自技術):
洗浄工程で発生する排気熱を効率よく回収し、エネルギーとして再利用します 。
・風量増幅水切りノズル:
流体シミュレーションに基づき設計された特殊ノズルにより、最小限の電力で最大級の水切り性能を発揮します 。
・ヒートサーキュラ機構:
ムダな熱を効率的に回収・循環させ、装置全体の熱損失を極限まで低減します 。
これらの技術により、大型コンベヤ洗浄装置において従来機で230kWを要していた消費電力を、50~85kW(予測値)削減することに成功しました 。これは年間で約49tのCO2排出量削減に相当し、企業の脱炭素経営に大きく貢献します 。
本装置の基本技術は、建機、工作機械、精密機器、医療、食品など、洗浄工程を必要とするあらゆる産業分野に適用可能です 。 高橋金属は、1998年の電解イオン水洗浄機の発売以来、グローバル累計3,600台を超える生産実績を誇ります 。国内のみならず、中国・タイの拠点を通じた設計・製作・アフターサービスの一貫体制(ワンストップサービス Plus+)により、世界中のお客様へ最適な洗浄ソリューションを提供しています 。
弊社ホームページでは、「Ene CirQ」のより詳細な仕様や、従来の炭化水素洗浄から「水系洗浄方式」へ移行した際のコストメリットなど、具体的な技術コラムを多数掲載しております 。 「自社製品に最適な洗浄方法を知りたい」「具体的なCO2削減シミュレーションが見たい」といったご要望は、ぜひホームページのお問い合わせフォームよりお気軽にご連絡ください。3,600台以上の実績に基づき、貴社に最適な設備をご提案いたします 。
▼詳細・お問い合わせ(高橋金属株式会社 公式サイト)
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131
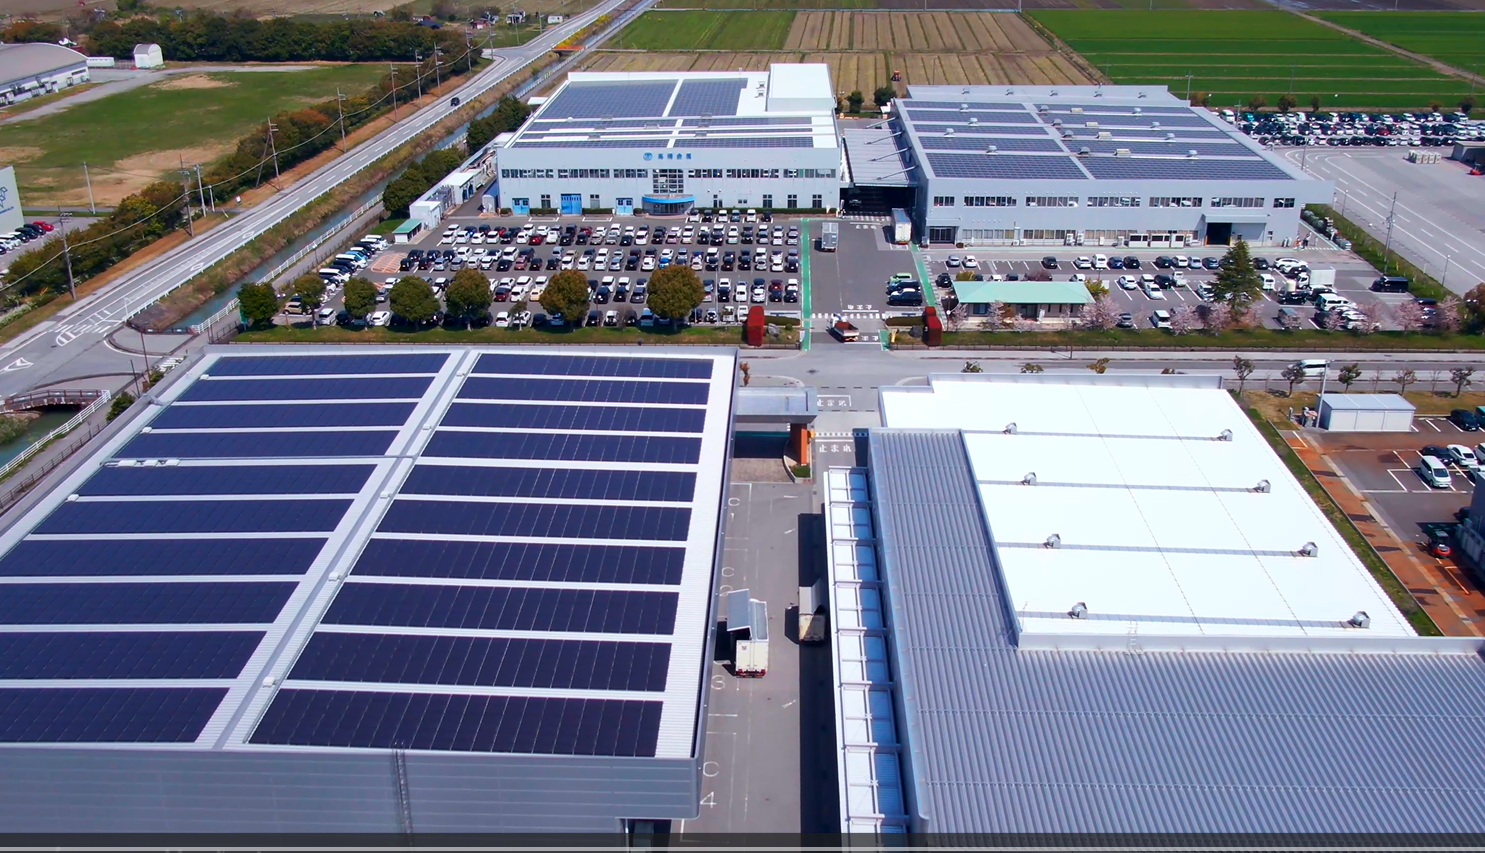
「設計段階からコストダウンを相談したい」「難加工材のプレス・溶接に困っている」「環境対応と生産性を両立させたい」――。高橋金属は、創業以来培ってきた金属塑性加工の深い知見と、最新のエンジニアリングを融合させた「ワンストップサービス Plus+」をご提供します 。滋賀を拠点に、中国・タイのグローバルネットワークを駆使し、単なる部品製造に留まらない「事業価値の向上」を強力にサポートします 。
1. 設計段階からのVA/VE提案と高度な解析技術
弊社が誇る「先端金属加工技術研究所」では、プレスFEM解析や溶接熱歪解析技術を駆使し、試作前の徹底したシミュレーションを実施します。工法転換(切削からプレス・鍛造へ等)による劇的なコストダウン提案は、多くの大手メーカー様より高い評価をいただいています。
2. 世界が認めた高度コア技術(ものづくり日本大賞 受賞)
「第5回ものづくり日本大賞」を受賞した鏡面プレス加工技術や、1ストロークで成形とネジ加工を完結させる「型内ネジ転造技術」など、独自の技術力で生産性と品質を最大化します。これら日本を代表する技術力が、貴社製品の差別化を後押しします。
3. 最先端のファイバーレーザ溶接ソリューション
表面処理鋼板(ZAM材等)の接合において、ブローホールや歪みを極限まで抑える独自工法を確立。ロボットを止めずに溶接する「オンザフライ溶接」や、ズレを自動補正する「シームトラッキング」により、超高速・高品位な生産ラインを実現します。
4. 環境対応型洗浄機「Ene CirQ」による脱炭素化支援
環境商品事業部では、従来比30%の消費電力を削減する次世代洗浄機「Ene CirQ」を展開 。EV用大型部品から精密電子部品まで、世界累計3,600台以上の納入実績に基づき、現場のカーボンニュートラル活動に貢献します 。
高橋金属は、金型設計・製作、プレス、板金、パイプ、溶接、そして最終的な完成品組立まで、自社内で完結できる体制を整えています 。この一貫体制こそが、品質・コスト・納期のすべてにおいて貴社に最適なメリットをもたらす源泉です。
「新しい工法を探している」「グローバルな供給体制を整えたい」といった課題をお持ちであれば、ぜひ弊社ホームページよりお気軽にご相談ください。半世紀を超える加工技術で、貴社のモノづくりをバックアップします 。
▼詳細・お問い合わせ(金属塑性加工.com)
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131
高橋金属グループは、それぞれが特定の分野で国内トップクラスの専門性を磨き上げたプロフェッショナル集団です。「特殊な板バネが必要」「大型の製缶構造物を高精度に溶接したい」「次世代デバイス向けの超微細加工を頼みたい」……。本来であれば個別に発注・管理が必要なこれらの難加工を、グループ内のシームレスな連携によってワンストップでご提供します。貴社の設計・調達・生産のあらゆるフェーズにおいて、各社の技術力が革新的なソリューションをもたらします。
■ 株式会社タカテック:
タカテックでは産業の屋台骨を支える大型板金部品や製缶部品の製造に特化しています。
高精度な大型溶接: 半導体製造装置をはじめとする、精密かつ堅牢さが求められる大型構造物に対応。熟練工の技と最新の溶接ロボットを融合させ、歪みを極限まで抑えた高品質な仕上げを徹底しています。
一貫生産による工数削減: 部材の切り出しから製缶溶接、二次加工までを一貫して引き受けることで、お客様側の管理工数や工場スペースの大幅な削減に貢献します。
■ 株式会社シガスプリング:
金属の弾性を最大限に活かす板バネおよび各種ばね加工の専門企業です。
高度な塑性加工技術: 特殊鋼や難加工材を用いた板バネ成形において、緻密な荷重計算に基づいた設計・製作を実施。過酷な環境下でも安定した性能を発揮するバネを供給します。
試作から量産まで: 複雑な形状の板バネでも、金型設計から内製化することで、短納期かつ高品質な立ち上げを実現します。
■ 株式会社マークレボ
グループ内でも極めて高い精度が要求される精密電子部品等の超微細加工を担っています。
髪の毛一本ほどの精度を争う微細な世界で、最先端の電子デバイスやセンサー部品などの製造をサポート。
加工限界への挑戦: 従来の工法では困難だった微細形状の成形を可能にし、製品の小型化・高性能化という次世代のニーズに応えます。
これら3社の尖った技術を繋ぐことで、高橋金属グループは「何でも造れる、より良く造れる」体制を実現しています。各社の詳細な設備紹介や加工スペック、最新の対応事例は、公式サイトにて詳しく掲載しております。
「この大型製缶を任せられるか?」「超精密部品の相談がしたい」といったご要望は、ぜひ下記URLよりお問い合わせください。私たちが一丸となって、貴社の期待を超える回答をご用意します。
▼グループ詳細・お問い合わせ(公式サイト)▼
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131

溶接工程における「タクトタイムの短縮」と「品質のバラツキ防止」は、製造現場の永遠の課題です。高橋金属では、ロボットを停止させずに連続溶接を行う「オンザフライ溶接工法」と、ワークの個体差をリアルタイムで補正する「シームトラッキング溶接工法」をご提案しています。これら2つの高度コア技術を導入することで、生産性を劇的に向上させつつ、極めて高い溶接品質を維持することが可能になります。
1. オンザフライ溶接工法:非停止溶接による圧倒的な高速化 従来のロボット溶接では、溶接ポイントごとにロボットが停止・移動を繰り返す必要があり、これがタイムロスの原因となっていました。
同期制御の極致:ガルバノスキャナヘッドを搭載したロボットの動作軌跡と、レーザの照射ポイントを完全に同期化させます 。
非停止での連続溶接:ロボットを停止させることなく、移動しながら次々と溶接を行うため、従来の工法と比較して加工時間を大幅に削減し、製造原価の低減に直結します 。
最適化されたタクトタイム:無駄な加速・減速時間を排除することで、多点溶接や長尺溶接が必要な部品において圧倒的な優位性を発揮します。
2. シームトラッキング溶接工法:リアルタイム補正による品質の安定化 プレス品の個体差や治具のセッティング精度により、溶接線がわずかにズレる不具合を未然に防ぎます。
事前の位置モニタリング:センサーを用いて溶接位置を事前にモニタリングし、ズレを瞬時に検出します 。
リアルタイム追従補正:モニタリング結果に基づき、溶接位置を自動で追従補正しながら加工を行います 。
不良率の低減:ワークに寸法公差や熱歪みが生じている場合でも、安定した溶接品質を確保し、手直しや廃棄ロスの削減に大きく貢献します 。
高橋金属は、自社内に「先端金属加工技術研究所」を擁し、これら最新の溶接工法に加えて、CAE解析(溶接熱歪解析)技術を用いた事前のシミュレーションも実施しています 。設計段階からのVA/VE提案により、多くの企業様で工法転換によるコストダウンを成功させてきました 。
「溶接工程を自動化・高速化したい」「品質を落とさずにタクトタイムを詰めたい」といった課題をお持ちであれば、ぜひ弊社の技術力をご活用ください。
▼詳細・お問い合わせ(金属塑性加工.com 技術コラム)
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131
高橋金属は、従来の加工限界を打ち破る革新的な技術開発により、経済産業省が主催する「ものづくり日本大賞」を複数回受賞しています。特に「鏡面プレス加工技術」と「型内ネジ転造加工技術」は、圧倒的なコストダウンと品質向上を実現する弊社の象徴的な技術です。既存工法の常識を覆し、貴社の製品競争力を飛躍的に高めるソリューションをご提案します。
1. 鏡面プレス加工技術(第5回ものづくり日本大賞 製品・技術開発部門 受賞)
プレス加工のみで、表面粗さRa0.02μm以下の「鏡面」を実現する画期的な技術です。
メッキレス・蒸着レス: 従来、樹脂成形やダイカスト後に行っていた蒸着・メッキ工程が不要となります。これにより、経年劣化による剥がれの心配がなく、部品の長寿命化(全反射率85%以上を維持)を達成。
リードタイム・コストの大幅削減: 後工程の廃止により、製造リードタイムを従来の1/2に削減。高輝度LED照明のリフレクターや医療用集光部品など、高精度と耐久性が求められる分野で多くの実績を誇ります。
環境配慮: メッキレスのためリサイクルが容易で、環境負荷低減にも直結します。
2. 型内ネジ転造加工技術(第7回ものづくり日本大賞 特別賞 受賞)
「精密板鍛造」と「カム式型内ネジ転造」を融合し、プレス1ストロークで成形からネジ加工までを完結させる技術です。
生産性5倍・原価1/2: 熱間鍛造や切削後の転造といった複数工程を1工程に集約。製造原価およびリードタイムを1/2に短縮し、圧倒的なコストパフォーマンスを発揮します。
高強度・高精度: 切削を行わない転造工法のため、材料のファイバーフローを断たず、極めて高いネジ強度を確保。自動車のステアリング用部品など、保安部品における厳しい品質基準をクリアしています。
高橋金属は、これらの高度コア技術を自社で完結させる「ワンストップ体制」を整えています。「今の工法ではコストが下がらない」「品質を落とさずに工程を短縮したい」といった課題をお持ちであれば、ぜひ下記URLより弊社の高度コア技術の詳細をご確認ください。
日本が認めた技術力が、貴社のモノづくりに新しい価値をもたらします。
▼詳細・お問い合わせ(金属塑性加工.com)
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131

プレス加工において、設計図通りに製品が仕上がらない最大の要因は「曲げ」にあります。「計算通りに角度が出ない」「高張力鋼板(ハイテン材)を使うと割れが生じる」「工程数が多くコストが下がらない」。こうした現場の課題に対し、金属塑性加工のプロフェッショナルである高橋金属が、独自のノウハウと理論に基づいた解決アプローチを公開します。
曲げ加工の成否を分けるのは、材料固有の性質である「スプリングバック」への正確な対処です。本ページでは、荷重と伸びの変形曲線に基づき、弾性変形と塑性変形のメカニズムを詳しく解説。中立軸の移動や板厚減少といった物理的変化をどう金型設計にフィードバックすべきか、その具体的な対策を提示しています。
さらに、単なる加工知識に留まらず、生産効率を劇的に向上させる「工法の最適化」についても網羅しました。
・V曲げ・L曲げ・U曲げ: 基本形状における精度出しのポイント。
・Z曲げ・ハット曲げ: 1ストロークで複数箇所の曲げを完了させ、工程短縮を実現する高度な金型技術。
材料の圧延方向や、バリの向きによる微細クラック(割れ)を未然に防ぐための設計的配慮。
これらの知見は、弊社が長年培ってきた「先端金属加工技術」の一端に過ぎません。高橋金属では、CAE解析(FEM解析)を用いた高度なシミュレーションと、熟練の金型設計技術を融合させることで、他社では困難とされる複雑形状や難削材の加工にも対応しています。
「今の外注先では精度が安定しない」「工法転換によるコストダウンを検討したい」とお考えの設計・開発担当者様は、ぜひ詳細ページをご覧ください。理論に基づいたプレス加工の基礎から、現場改善に直結する応用事例まで、貴社のモノづくりを次の一歩へ進めるヒントがここにあります。
▼詳細はこちら(金属塑性加工.com 技術コラム)
髙橋金属株式会社
〒526-0105 滋賀県長浜市細江町864-4
TEL: 0749-72-2221 FAX: 0749-72-3131
 |
溶接( 量産 / 金属プレス ) |
|---|


| 会社名 |
高橋金属 株式会社 (たかはしきんぞく) |
自社ホームページURL | http://www.takahasi-k.co.jp |
|---|---|---|---|
| 住所 |
日本 滋賀県 長浜市
[地図を見る] |
担当者 | 担当者 |
| 電話番号 | ログインをすると表示されます | FAX番号 | ログインをすると表示されます |
| 資本金 | 9,832 万円 | 社員数 | 367人 |
| 年間売上高 | 未登録 | エミダス会員番号 | 102426 |
| 産業分類 | 産業用機械 / 電子部品 / 医療機器 | ||
| 主要三品目 |
|
||
| 大分類 | 中分類 | 小分類 |
|---|---|---|
| 設計 | 金型設計 | 順送型設計(弱電) 順送型設計(自動車) 絞り金属プレス金型設計 トランスファー金型設計 一般金属プレス金型 3Dモデリング(プレス) |
| 設計 | 治工具設計 | 一般治具設計 溶接治具設計 量産用治具設計 自動工具設計 汎用工具設計 |
| 設計 | 試験 | 試験片加工 化学分析 |
| 設計 | 産業機器設計 | 自動機設計 搬送用機器設計 プラント用機器設計 精密自動機設計 産業用機械設計 省力化機械設計 |
| 設計 | 電気設計 | 電気機械器具設計 電子回路設計(電子) |
| 設計 | シミュレーション | CAE流体解析 鍛造 プレス 溶接 構造 |
| 試作開発・少量生産 | 機械加工 | 自動溶断加工 汎用フライス加工 汎用旋盤加工 タッピング加工 深穴加工 転造加工 ねじ切り加工 へら絞り(スピニング)加工 機械加工/小ロット(1個から)対応 鉄 ステンレス 自動旋盤 微細品対応 パイプ製造 真鍮 |
| 試作開発・少量生産 | NC機械加工 | マシニング加工(縦形) NCフライス加工 NC旋盤加工 五面/五軸加工 五面加工 3次元対応 |
| 試作開発・少量生産 | 放電加工 | ワイヤー加工 |
| 試作開発・少量生産 | カッティング・ブランク | レーザーマーキング タレパン加工 シャーリング加工 切断加工 レーザ・タレパン複合加工 レーザー加工(4尺超) シャーリング加工(4尺超) CO2レーザー加工 ファイバーレーザー加工 クリーンカット 薄板6mm以下 厚板6mm以上 ステンレス 銅・アルミ 精密切断加工 |
| 試作開発・少量生産 | 板金加工 | パイプ加工 製缶加工 NCセットプレス 精密板金加工 筐体製造 板金試作品製造 ベンダー加工(3.0m超) アングル加工 パイプベンダー加工 バリ取加工 鏡面材加工 ヘアーライン加工 3本ロール機 ベンダー加工(油圧) ベンダー加工(サーボ) 3次元パイプ加工 スウェージング加工 製缶加工(5m超) 薄物(t0.5以下)・小物板金加工 |
| 試作開発・少量生産 | 試作品加工 | 打抜き加工 溶接加工 曲げ加工 小物試作品製造 筐体試作品製造 簡易金型・試作金型 |
| 金型製作 | プレス金型 | 設計 製作 部品加工 プレート加工 ダイセット加工 NCデータ作成 3Dモデリング 絞り型 曲げ型 打抜き型 フォーミング型 ファインブランキング型 シェービング型 順送型 トランスファー型 単発型 プレスロボット型 60t未満 60t~300t 300t以上 コンパウンド型 |
| 金型製作 | バネ金型 | 設計 製作 バネ金型部品加工 線バネ金型 板バネ金型 |
| 量産 | 金属プレス | フォーミング 印刷 汎用 めっき ファインブランキング 塗装 精密 シェービング 脱脂 コイニング 溶接 タップ加工 曲げ かしめ 絞り 接合(複合)プレス加工 バレル 打抜き ステンレス アルミ 鉄 銅 真鍮 リン青銅 メッキ鋼板 ステンバネ材 トランスファー(200~500t) プレスロボット(80t~200t) 単発(80t未満) 単発(80t~200t) 単発(200t~500t) 順送(35t~80t) 順送(80t~200t) 順送(200t~500t) φ9.0mm以上 φ0.6mm未満 φ0.6mm~φ9.0mm t9.0以上 t0.2mm未満 t0.2mm~t3.2mm t3.2~t9.0mm |
| 量産 | 板金加工 | パイプ加工 製缶加工 NCセットプレス 精密板金加工 筐体製造 板金試作品製造 アングル加工 パイプベンダー加工 バリ取加工 塗装処理 鏡面材加工 ヘアーライン加工 3本ロール機 ベンダー加工(油圧) ベンダー加工(サーボ) 3次元パイプ加工 スウェージング加工 製缶加工(5m超) 薄物(t0.5以下)・小物板金加工 曲げ加工 |
| 量産 | カッティング・ブランク | レーザーマーキング タレパン加工 シャーリング加工 切断加工 レーザ・タレパン複合加工 レーザー加工(4尺超) シャーリング加工(4尺超) CO2レーザー加工 ファイバーレーザー加工 クリーンカット 薄板6mm以下 厚板6mm以上 ステンレス 銅・アルミ 精密切断加工 |
| 量産 | 機械加工 | マシニング加工 NC旋盤加工 タッピング加工 ワイヤー加工 ねじ切り加工 放電加工 ステンレス 銅合金 自動旋盤 高精度 |
| 量産 | 研削加工 | NC平面研削加工 平面研削加工 成形研削加工 |
| 組み立て・検査 | 組立 | 精密機器組立 事務機組立 産業機械組立 |
| 組み立て・検査 | 検査 | 金属プレス 鋳造 バネ 計測 |
| 部品製造 | 電気基板・電子部品 | 電子機器の組立・配線 |
| 部品製造 | バネ | 薄板バネ 端子バネ 圧縮コイルバネ 引張コイルバネ 板バネ 皿バネ バネ座金 φ0.6mm未満 φ0.6mm~6.0mm |
| 製品製造 | その他 | 通信機器製造 |