
- 基本情報
- 設 備
- 技術・製品
- 動画
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点

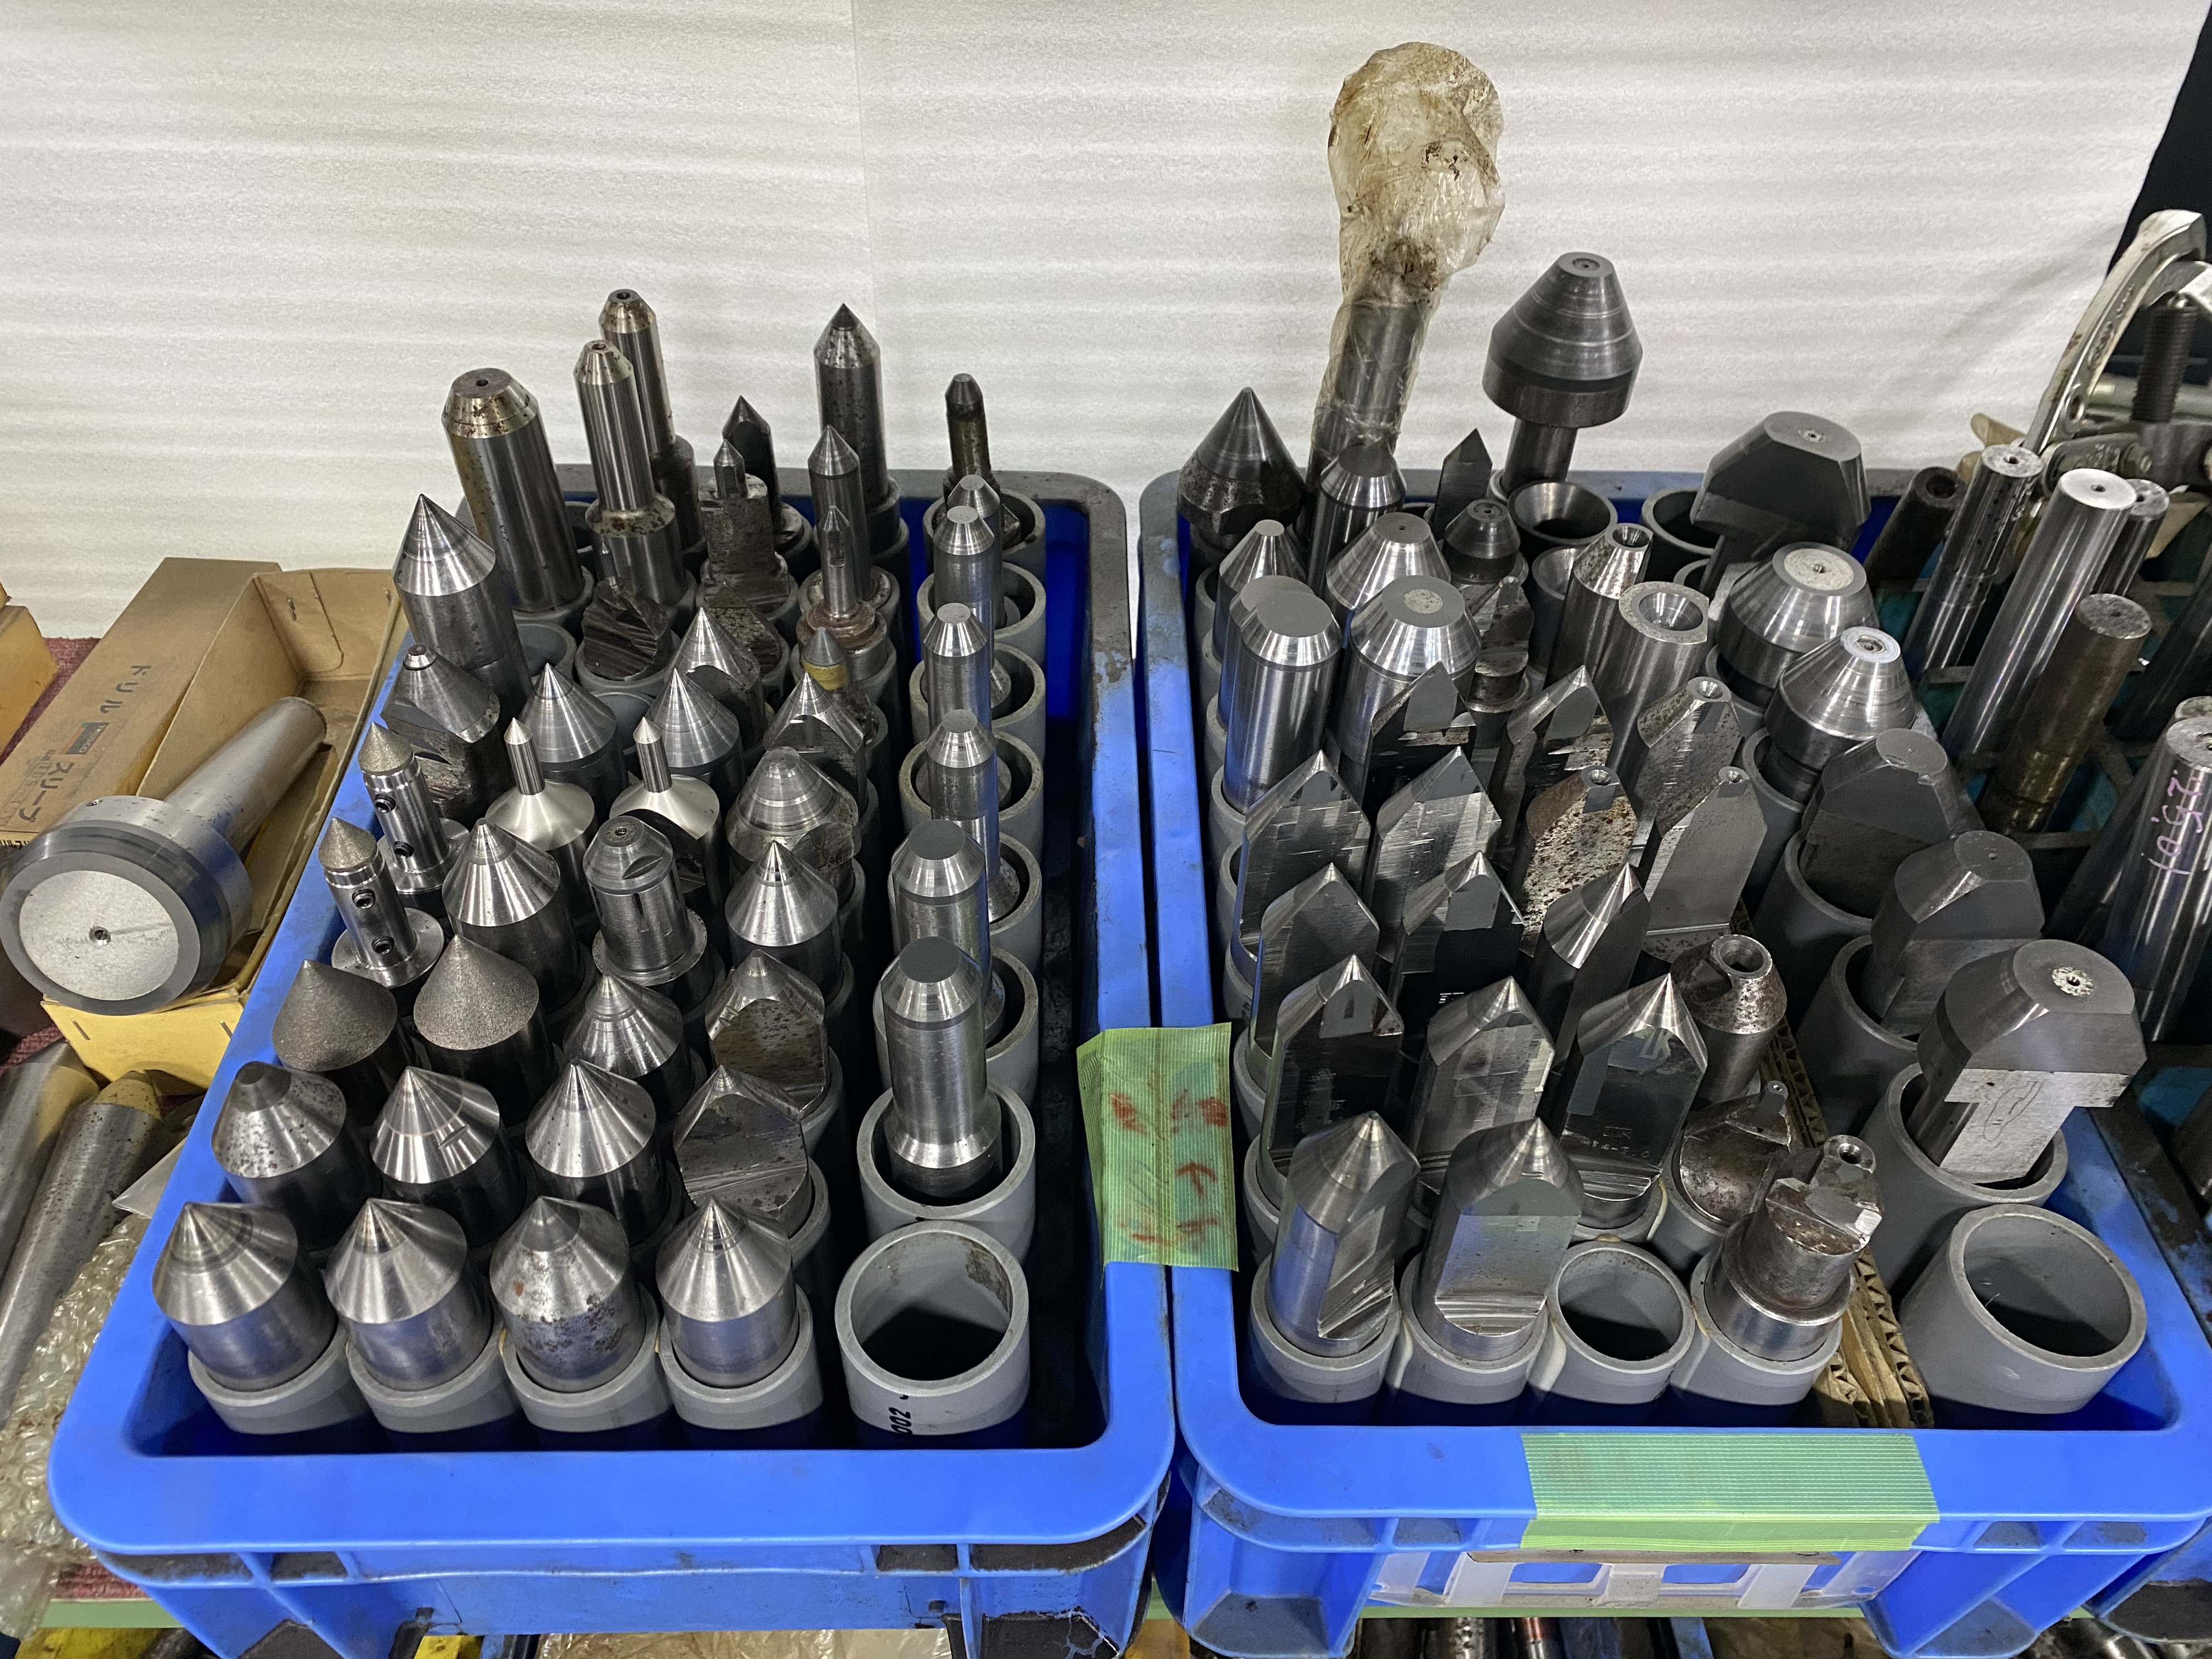
特注対応の両センター加工治具
業界
工作機械
冶具
生産設備
仕様
- 素材:鉄
アルミ
ステンレス - ロット: ---
- 精度:1/100~1/1000mm
説明
本写真は、円筒研磨加工に使用される各種両センター用センターを一堂に集めた保管状況を撮影したものであり、当社における特注対応力と多品種少量から量産までを支える治工具管理体制を示す一枚です。青色の専用コンテナ内に整然と収納された多数のセンターは、いずれも用途やワーク形状に応じて設計・製作されたものであり、標準規格品だけでなく、加工対象に最適化された特注センターが数多く含まれています。
円筒研磨における両センター加工の重要性
円筒研磨は、シャフトやローター、スピンドル、ピン、治具部品などの外径精度・真円度・同芯度・面粗度を高精度に仕上げるための最終工程として広く採用されています。特に両センター加工は、ワーク両端のセンター穴を基準として回転支持することで、振れを最小限に抑えながら安定した回転精度を確保できる加工方法です。
この加工方式では、センター自体の精度がそのままワーク精度に直結します。センター先端の角度、真円度、表面粗さ、芯ブレ精度、焼入れ硬度など、すべてが高次元で管理されていなければなりません。そのため当社では、用途別に最適設計された両センター用センターを自社管理し、加工案件ごとに最適な組み合わせを選定しています。
写真に写るセンターの種類と特徴
写真左側には、比較的標準形状に近い円錐形状のセンターが多数並んでいます。これらは一般的な60°センターを基本としつつ、先端R形状、逃げ形状、段付き形状など、ワーク仕様に応じて微調整された特注仕様が中心です。材質は高硬度工具鋼や超硬合金を用途別に採用し、耐摩耗性と長期安定性を確保しています。
一方、右側のコンテナには、段付きセンター、テーパー付センター、片側逃げ加工付きセンター、特殊当たり面形状センターなど、より複雑な形状のセンターが収納されています。これらはフランジ付きシャフトや段差形状を持つワーク、重量物、長尺物などに対応するための完全特注品が多く、加工対象ごとに設計された一点物も含まれています。
特に大型ワークや偏芯形状ワークの円筒研磨では、標準センターでは干渉や保持不良が発生する場合があります。そのため、ワーク図面をもとに干渉確認を行い、最適な逃げ角や当たり面寸法を設定した特注両センター用センターを製作しています。
特注センター製作の背景と技術力
円筒研磨において高精度を実現するためには、ワーク単体の加工技術だけでなく、それを支える治工具の精度が不可欠です。当社では、加工現場からのフィードバックを基にセンター設計を行い、社内設備で旋削・焼入れ・研磨仕上げまで一貫製作しています。
1.旋盤加工による母材成形
2.焼入れ・焼戻しによる硬度確保
3.円筒研磨および先端研磨による仕上げ
4.真円度・振れ測定による品質確認
これらの工程を経て完成した両センター用センターは、円筒研磨機に装着され、ミクロン単位の外径精度を支えています。特注対応により、ワーク材質(SCM、SKD、SUS、焼入れ鋼など)や重量、回転数条件に応じた最適設計が可能です。
円筒研磨とセンター管理体制
写真からも分かる通り、各センターは個別収納され、傷や接触による精度劣化を防止しています。先端は非常にデリケートであり、わずかな打痕や摩耗が加工精度へ影響を与えるため、保管方法も品質管理の重要な要素です。
当社では以下を徹底しています:
・使用前後の清掃・防錆管理
・定期的な振れ測定
・摩耗状態のチェック
・必要に応じた再研磨・再仕上げ
これにより、常に安定した円筒研磨精度を維持しています。
対応可能な加工分野
本写真に示されるセンター群は、多様な業界ニーズに対応してきた実績の証でもあります。
・産業機械用シャフト
・ガスタービン部品
・精密スピンドル
・金型関連部品
・重量ローター
・長尺シャフト
これらの加工では、同芯度、真円度、円筒度、面粗度などが厳しく求められます。両センター加工による円筒研磨は、その要求を満たすための最も信頼性の高い方法の一つです。
特注対応による差別化
一般的な円筒研磨では標準センターを使用するケースもありますが、当社では「ワークに合わせてセンターを作る」という発想を重視しています。これにより以下のメリットが得られます:
・振れ低減による精度向上
・センター摩耗の抑制
・加工時間短縮
・不良率低減
・長尺物の安定支持
特注センター製作は一見コスト増に思えますが、トータルで見れば品質安定と再加工削減によるコスト最適化につながります。
品質へのこだわり
センター先端角度は60°を基本としつつ、ワークセンター穴仕様に合わせて微調整。接触面の面粗度も管理し、焼付き防止のための潤滑設計も考慮しています。また、重量物加工時にはセンター強度計算も実施し、安全性と精度を両立しています。
円筒研磨は最終仕上げ工程であることが多く、ここでの品質が製品全体の評価を左右します。そのため、両センター用センターの精度管理と特注対応力は、当社の技術基盤を支える重要な要素です。
まとめ
本写真は、単なる治工具の保管風景ではなく、円筒研磨技術を支える基盤そのものを象徴しています。多種多様な両センター用センターを用途別に管理し、必要に応じて特注製作できる体制は、高精度加工を実現するための大きな強みです。
円筒研磨において高精度・高品質を求めるお客様に対し、当社はワークだけでなく治工具レベルから最適化を行います。特注センター製作から円筒研磨仕上げまで、一貫対応が可能です。
高精度円筒研磨、両センター加工、特注センター製作のご相談はぜひ当社までお問い合わせください。
ミクロン単位の品質を支える現場力と、治工具から考える加工提案力で、確かな仕上がりをご提供いたします。
お問い合わせ・お見積りはお気軽に!
「この部品、製作できますか?」「図面だけ渡して全部任せたい」そんなご要望があれば、ぜひ当社までご相談ください。図面丸投げOK・一貫生産対応・高精度保証の体制で、御社のものづくりを強力にサポートいたします。
お見積り依頼・技術的なご質問など、お気軽にお問い合わせください。経験豊富なエンジニアが迅速・丁寧に対応いたします。
【お問い合わせ・お見積もりはこちら】
株式会社石川研磨
〒448-0001
愛知県刈谷市西境町森108-2
TEL:0566-62-7751
FAX:0566-62-7773
担当:石川 晃
URL https://www.ishikawa-kenma.co.jp/
e-mail gyoumu-kannri@ishikawa-kenma.co.jp
X (旧Twitter) twitter.com/ishiken_gogo
YouTube https://www.youtube.com/@user-zi6eo1pi9f
メールでのお問い合わせや図面の送付にも対応しております。お気軽にご連絡ください。
会社情報
| 会社名 |
株式会社 石川研磨 (いしかわけんま) |
エミダス会員番号 | 94781 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 刈谷市 |
| 電話番号 | 0566-62-7751 | FAX番号 | 0566-62-7776 |
| 資本金 | 300 万円 | 年間売上高 | |
| 社員数 | 45人 | 担当者 | 石川 晃 |
| 産業分類 | 重電関係 / 治工具 / 工作機械 | ||

