
- 電話番号: 052-361-8426
- FAX: 052-361-8427
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点
- 採用

板厚9mm対応|中厚板プレス加工で調達コスト削減
業界
---
仕様
- 素材:鉄
ステンレス - ロット:1~100個
- 精度:±0.5mm程度
説明
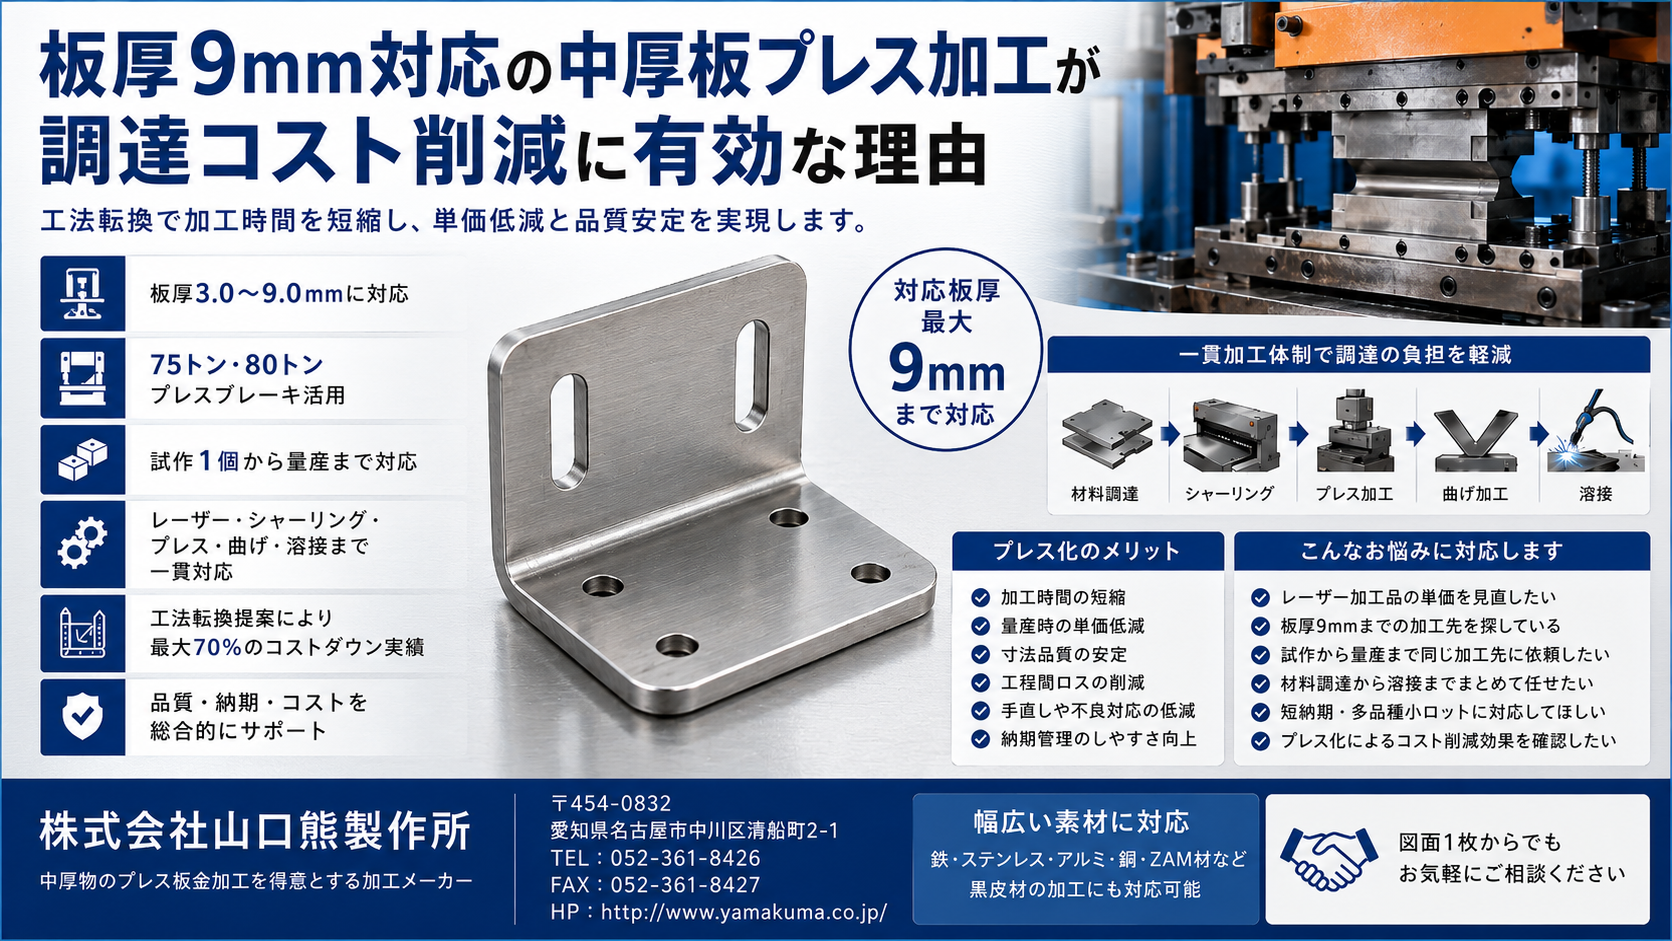
【板厚9mm対応の中厚板プレス加工が調達コスト削減に有効な理由】
中厚板プレス加工は、強度や耐久性が求められる金属部品の製造に適した加工方法です。建築、土木、電力、搬送機、水道設備、自動車関連部品などでは、板厚のある材料を安定して加工できる技術が求められます。特に板厚9mmまでの中厚板加工では、設備能力、金型設計、加工ノウハウが品質とコストに大きく影響します。
調達担当者にとって重要なのは、単に安い加工先を探すことではありません。品質が安定し、納期が守られ、継続発注時にコストメリットが出る加工先を選ぶことが重要です。レーザー加工やタレパン加工で製作している部品でも、形状やロット数によってはプレス加工へ切り替えることで、加工時間の短縮と単価低減が期待できます。
中厚板プレス加工は、量産時の加工スピードに優れ、同じ形状を安定して生産しやすい点が特長です。初期段階では金型製作が必要ですが、継続的に発注される部品では、総コストを抑えられる可能性があります。調達コストの見直しを進めるうえで、工法転換は有効な選択肢になります。
【中厚板プレス加工でコストが下がる仕組み】
中厚板加工のコストは、材料費だけで決まるものではありません。切断、穴あけ、曲げ、成形、溶接、検査、搬送など、複数の工程が積み重なって加工単価が決まります。レーザー加工では柔軟な形状対応が可能ですが、同じ部品を繰り返し製作する場合、加工時間がコストに反映されやすくなります。
プレス加工では、金型を使って打ち抜きや曲げを行うため、量産時の加工時間を短縮しやすくなります。穴加工や外形加工をまとめて行える場合、工程数そのものを削減できることもあります。工程が少なくなれば、段取り替えや中間搬送、検査負担も軽減されます。
〈レーザー加工からプレス化するメリット〉
レーザー加工品をプレス化することで、次のような効果が期待できます。
・加工時間の短縮
・量産時の単価低減
・寸法品質の安定
・工程間ロスの削減
・手直しや不良対応の低減
・納期管理のしやすさ向上
特に中ロット以上で継続的に発注される部品では、プレス化によるコスト削減効果が出やすくなります。製品によっては大幅なコストダウンにつながる場合もあるため、既存部品の加工方法を見直す価値があります。
【板厚9mmまで対応できる加工先を選ぶポイント】
板厚9mmまでの中厚板プレス加工では、薄板加工とは異なる視点で加工先を選ぶ必要があります。材料が厚くなるほど加工負荷が大きくなり、設備能力や金型精度が仕上がりに影響します。調達担当者が確認すべきポイントは、対応板厚だけでなく、材質、ロット、後工程、品質管理まで含めた総合力です。
〈対応素材の幅〉
中厚板部品では、鉄、ステンレス、アルミ、銅、ZAM材など、用途に応じてさまざまな素材が使われます。素材ごとに加工性や曲げ性が異なるため、幅広い材料に対応できる加工先であれば、部品ごとに外注先を分ける手間を減らせます。黒皮材の加工に対応できるかも、建築や土木関連部品では重要な確認項目です。
〈試作から量産までの対応力〉
調達業務では、試作段階と量産段階で加工先が変わると、図面確認や品質調整に時間がかかります。試作1個から小ロット、中ロット、1万個以上の量産まで対応できる加工先であれば、開発段階から量産移行までスムーズに進めやすくなります。
〈一貫加工体制〉
材料調達、シャーリング、プレス、板金、曲げ、溶接まで一貫対応できる体制は、調達担当者にとって大きなメリットです。複数の外注先を管理する必要が少なくなり、納期調整や品質確認の負担を軽減できます。工程間の連携が取りやすいことは、短納期対応やトラブル時の早期対応にもつながります。
【中厚板プレス加工が向いている部品】
中厚板プレス加工は、すべての部品に適しているわけではありません。しかし、条件が合う部品では調達コストを大きく見直せる可能性があります。
次のような部品は、プレス加工への切り替えを検討しやすい対象です。
・同じ形状を継続的に発注している部品
・レーザー加工の加工時間が長い部品
・穴あけや外形加工が多い中厚板部品
・曲げ工程を含む板金部品
・中ロット以上で定期的に必要になる部品
・品質のばらつきや納期遅れが課題になっている部品
・複数工程をまとめて依頼したい部品
エレベーター関連部品、建築や土木関連部品、電力関連部品、搬送機関連部品、水道設備関連部品、自動車関連部品などは、中厚板加工の需要が多い分野です。強度、寸法精度、安定供給が求められるため、工法選定と加工先選びが調達品質に直結します。
【中厚板プレス加工に強い山口熊製作所の対応力】
株式会社山口熊製作所は、中厚物のプレス板金加工を得意とする加工メーカーです。板厚9mmまでの中厚板加工に対応し、鉄、ステンレス、アルミ、銅、ZAM材など幅広い素材を取り扱っています。黒皮材の加工にも対応可能です。
対応工程は、材料調達、シャーリング、プレス、板金、曲げ、溶接まで幅広く、部品製作を一貫して進められる体制があります。単発プレス、順送プレス、レーザー加工、タレパン加工、プレスブレーキ、シャーリング設備などを活用し、製品形状や数量に合わせた最適な加工方法を提案できます。
また、レーザー加工品をプレス化する工法転換提案にも対応しています。製品によっては最大70%のコストダウン実績があり、既存部品の調達コストを見直したい場合に有効です。小ロットから中ロット量産、多品種小ロット、短納期案件まで柔軟に対応できる点も、調達担当者にとって安心材料になります。
【調達担当者が相談しやすい加工内容】
中厚板プレス加工の発注では、図面が完成してから加工先を探すだけでなく、設計段階や試作段階から相談することでコスト削減の可能性が広がります。穴形状、曲げ位置、公差、外形寸法を加工しやすい条件に調整できれば、金型費や量産単価を抑えられる場合があります。
次のような課題がある場合は、早めの相談が有効です。
・板厚9mmまでの中厚板加工先を探している
・レーザー加工品の単価を見直したい
・プレス化によるコスト削減効果を確認したい
・試作から量産まで同じ加工先に依頼したい
・材料調達から溶接までまとめて任せたい
・短納期や多品種小ロットに対応できる外注先を探している
【まとめ】
板厚9mmまでの中厚板プレス加工は、強度が求められる金属部品の調達コストを見直すうえで有効な選択肢です。レーザー加工やタレパン加工で製作している部品でも、形状やロット数が合えば、プレス加工への工法転換によって加工時間の短縮、単価低減、品質安定が期待できます。
調達担当者にとって重要なのは、価格だけでなく、品質、納期、対応力を含めて加工先を選ぶことです。材料調達からシャーリング、プレス、板金、曲げ、溶接まで一貫対応できる体制があれば、外注管理の負担を減らしながら安定した部品調達につなげやすくなります。
中厚板加工のコスト、納期、品質に課題がある場合は、既存図面や現行工法をもとに、プレス化や工程短縮の可能性を検討することが改善への第一歩です。
【企業情報】
株式会社山口熊製作所
所在地:〒454-0832
愛知県名古屋市中川区清船町2-1
TEL:052-361-8426
FAX:052-361-8427
HP:http://www.yamakuma.co.jp/
板厚9mmまでの中厚板プレス加工、レーザー加工からプレス化への工法転換、試作から量産までの相談に対応しています。
会社情報
| 会社名 |
株式会社 山口熊製作所 (やまぐちくませいさくしょ) |
エミダス会員番号 | 79107 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 名古屋市中川区 |
| 電話番号 | 052-361-8426 | FAX番号 | 052-361-8427 |
| 資本金 | 1,000 万円 | 年間売上高 | |
| 社員数 | 10人 | 担当者 | 山口雄史 |
| 産業分類 | 産業用機械 / 建築土木資材 / 輸送機器 | ||
| 主要取引先 |
|
||

