
- 電話番号: 0289-65-6001
- FAX: 0289-62-8084
- ホームページ
- 基本情報
- 設 備
- 技術・製品
- 沿革・理念・品質規格
- 地図・拠点

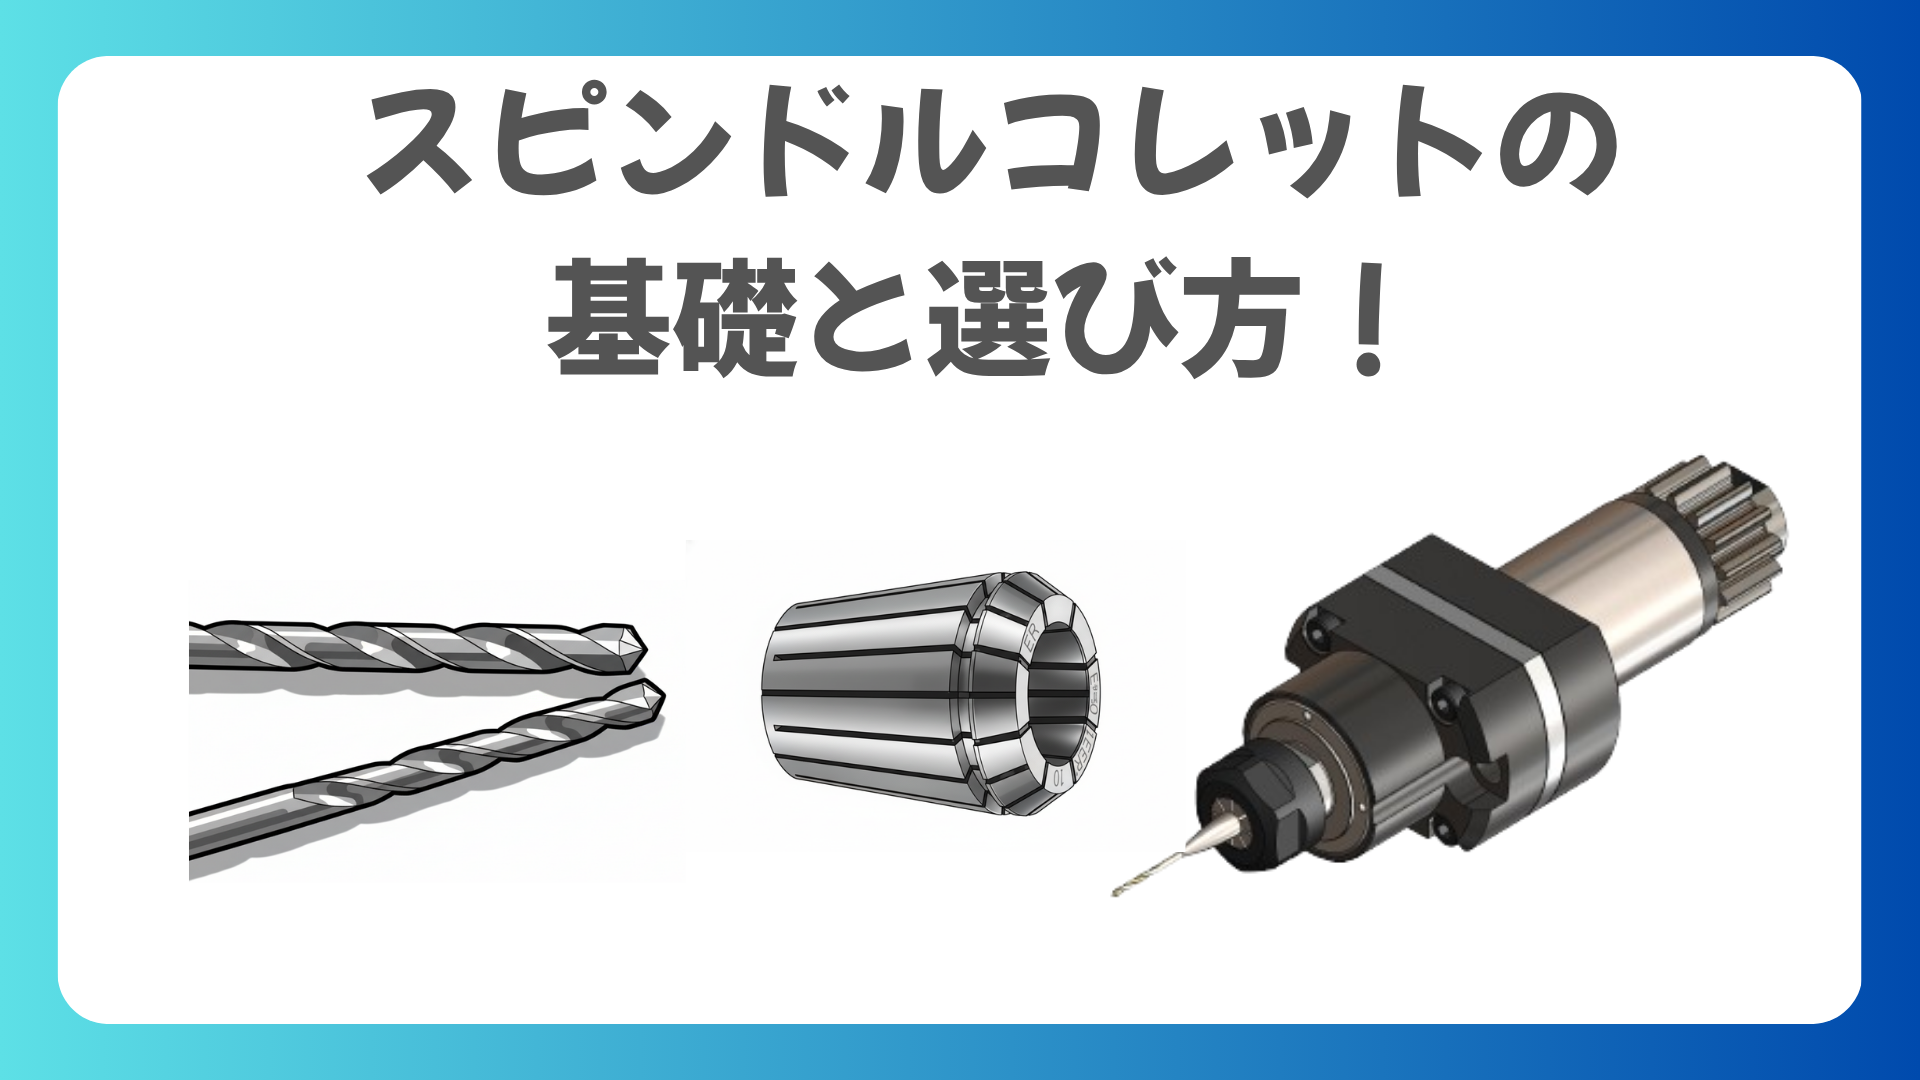
【スピンドルコレットの基礎と選び方】 小径工具の把握精度を最大化する(ER11コレット)

業界
自動車(量産)
半導体
医療機器
仕様
- 素材:鉄
ステンレス
チタン - ロット:1個(単品)
- 精度:1/100~1/1000mm
説明
小径工具を高精度に把握するために欠かせないのがコレットチャックです。その中でもER11規格は、φ0.5~φ7mmの把持径の工具を扱う現場で広く用いられています。しかし、正しく選定・管理しなければ把握精度が低下し、工具の折損や加工不良につながるリスクがあります。本記事では、ER11コレットの基本構造や選び方に加え、清掃や交換の目安、最新の回転工具との関係まで、幅広く解説します。
【コレット規格と適正把握範囲を知る】
ERシリーズは汎用性が高いコレット規格として知られ、ER11は特に小径工具の把握に最適です。許容径範囲が広い反面、適正径以外での使用は振れ精度の悪化を招きます。例えばφ1.0mmのドリルを確実に保持するには、対応径が0.5~1.0mmの専用コレットを選ぶ必要があります。把握力不足は小径工具の折損や加工精度の低下につながるため、工具径に合わせた選定が不可欠です。
【コレット管理の基本 清掃と交換時期】
コレットは繰り返し使用により内面が摩耗し、把握精度が徐々に低下します。特に微細ドリルやエンドミルでは、摩耗によるわずかな偏心が加工精度を大きく左右します。定期的なエアブローや洗浄で切粉や油分を除去し、摩耗が見られる場合は早めの交換が推奨されます。一般的には数千回の工具交換を目安に交換するのが安全です。また、コレットナットの締め付けトルクも重要で、過大締結は偏心や工具破損の原因となります。
【小径工具折損の要因と最新対策】
小径ドリルの折損は、把握不良や回転不足が主要因です。特に硬材加工では十分な回転数が得られず、工具に過大な負荷がかかります。近年は、既存設備に取り付けるだけで回転数を4倍に増速できるアタッチメントも登場し、ER11コレットに装着した工具で高速・高精度な加工を可能にしています。これにより、微細穴加工や小径エンドミル加工の安定性が大幅に向上し、従来課題だった工具折損率の低減が実現されています。
【まとめ】
ER11コレットは小径工具を支える重要な要素であり、正しい選定と管理が高精度加工の鍵となります。さらに最新の増速回転工具を活用することで、小径工具の性能を最大限に引き出し、安定した生産性と品質を両立できます。微細加工の信頼性を高めるために、コレットとスピンドル環境の最適化を意識してみてはいかがでしょうか。
◆スズキプレシオンの取り組み
小径工具の把握精度を活かし切るには、回転数と振れの最適化が要です。スズキプレシオンのアイビー・スピンドルは、CNC自動旋盤に簡易装着するだけで回転数を4倍へ増速し、ER11コレットを用いたφ0.5~7mmの把持径の工具でも安定した切削を実現します。高精度ベアリングと独自ギア設計により振れ精度は3μm以内、追加電源やコントローラも不要です。標準品より20mm長い本体は突き出しを抑え剛性を確保し、最大保証回転数40,000min-1モデルをラインアップ。ISO13485準拠の品質管理下で製造され、国内外の実績も豊富です。ER11コレットの適正選定や端面当たり、トルク管理といった基本を徹底し、同製品を組み合わせることで、微細穴あけや小径エンドミル加工の折損要因を根本から低減し、生産性と品質を同時に引き上げる次の一手となります。
【企業情報】
株式会社スズキプレシオン
所在地:〒322-0251 栃木県鹿沼市野尻113番地2
TEL:0289-65-6001
FAX:0289-62-8084
HP:https://www.precion.co.jp/
会社情報
| 会社名 |
株式会社 スズキプレシオン (すずきぷれしおん) |
エミダス会員番号 | 46376 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 栃木県 鹿沼市野尻 |
| 電話番号 | 0289-65-6001 | FAX番号 | 0289-62-8084 |
| 資本金 | 3,000 万円 | 年間売上高 | 100,000 万円 |
| 社員数 | 48人 | 担当者 | 麦島 佳弘 |
| 産業分類 | 工作機械 | ||

