- Country:


- World


自社の得意な技術や、他社にはまねできない特異な技術を紹介するコーナーです。
61-70件表示 / 362件
|
|
|
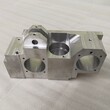
豊実精工が手がけた、アルミ(A7075)を使用した 自動車関連部品の加工事例をご紹介します。 ◎加工部品の概要 材質:アルミ(A7075) 加工方法:横型マシニングセンタ → ワイヤー放電加工 表面処理:白アルマイト仕上げ この部品は、角材から全面6面を加工し、 直角度や平行度で1/100の高精度公差が要求される 難易度の高い仕様となっています。 ◎加工の特徴 高精度加工の実現 直角度・平行度1/100公差をクリアするため、 横型マシニングセンタとワイヤー放電加工を駆使しました。 複雑な加工工程を7回行き来しましたが、 豊実精工の設備力でスムーズな加工を... |
|

|
|
|
【材質 A5052(a5052) 圧力容器 ワークサイズ1500mm ベンディングロール加工】 【材質】 A5052(a5052) 【業界・使用用途】 エネルギー関連業界 エネルギー関連業界の圧力容器部品 【材寸】 最大厚10mm(端曲げ)、15mm(胴曲げ) 最大幅1600mm(実用1500mm) 最小加工R:R160~ 【加工】 ベンディングロール 【特徴】 こちらの製品は、アルミの材質A5052(a5052)を使用しており、ベンディングロール加工を行い円筒曲げした製品になります。 ベンディングロールでは、主にアルミ圧力容器の部品を多く... |
|
|
|
|
|
【材質 A5052(a5052) 圧力容器 ワークサイズ2000mm ベンディングベンディングロール加工】 【材質】 A5052(a5052) 【業界・使用用途】 エネルギー関連業界 エネルギー関連業界の圧力容器部品 【材寸】 最大厚10mm(端曲げ)、15mm(胴曲げ) 最大幅2050mm(実用2000mm) 最小加工R:R160~ 【加工】 ベンディングロール 【特徴】 こちらの製品は、アルミの材質A5052(a5052)を使用しており、ベンディングロール加工を行い円筒曲げした製品になります。 ベンディングロールでは、主にアルミ圧力容器... |
|
|
|
|
|
【材質 A5052(a5052) 圧力容器 ワークサイズ2500mm ベンディングロール加工】 【材質】 A5052(a5052) 【業界・使用用途】 エネルギー関連業界 エネルギー関連業界の圧力容器部品 【材寸】 最大厚16mm(端曲げ)、20mm(胴曲げ) 最大幅3200mm(実用3000mm) 最小加工R:R250~ 【加工】 ベンディングロール 【特徴】 こちらの製品は、アルミの材質A5052(a5052)を使用しており、ベンディングロール加工を行い円筒曲げした製品になります。 ベンディングロールでは、主にアルミ圧力容器の部品を多く... |
|

|
|
|
レイデント処理は、金属表面に高密度で均一な膜を形成し、耐久性や耐食性を高める技術です。 豊実精工では、独自のレイデント処理技術を活用し、金属製品の防錆性、耐熱性を向上させる製品を多く手掛けています。 製造業において過酷な環境下で使用される部品には、劣化防止や寿命延長が求められますが、豊実精工のレイデント処理はこれらのニーズに応え、製品の性能向上を実現します。 一般的なメッキや塗装に比べ、レイデント処理は表面に薄膜を密着させるため、部品の寸法安定性が保たれ、さらに幅広い金属素材に適用可能です。 鉄やステンレス、アルミニウム、銅など、多様な金属に対応できるため、電子機器、産業機械など、... |
|
|
|
|
|
【材質 A5052(a5052) 圧力容器 ワークサイズ1000mm ベンディングロール加工】 【材質】 A5052(a5052) 【業界・使用用途】 エネルギー関連業界 エネルギー関連業界の圧力容器部品 【材寸】 最大厚10mm(端曲げ)、15mm(胴曲げ) 最大幅1600mm(実用1500mm) 【加工】 ベンディングロール 【特徴】 こちらの製品は、アルミの材質A5052(a5052)を使用しており、ベンディングロール加工を行い円筒曲げした製品になります。 ベンディングロールでは、主にアルミ圧力容器の部品を多く取り扱っており、端曲げ機能... |
|

|
|
|
プロトでは、EV部品や産業機械、各種電子機器向け水冷ケースの試作・アルミ砂型鋳造に対応しております。水冷ケースは、内部の冷却流路を効率よく形成しながら、高い寸法精度と気密性が求められる重要部品です。 当社では、木型と3Dプリンターを組み合わせたハイブリッド製法や、3Dプリンター製中子を活用することで、複雑な冷却流路を持つ水冷ケースを短納期で製作いたします。試作品1個から対応し、開発段階での設計変更にも柔軟に対応可能です。 鋳造後は、5軸マシニングセンタによる精密機械加工を実施し、取付面やシール面など精度が要求される箇所も社内で一貫加工します。また、ZEISS三次元測定機およびATO... |
|

|
|
|
モータースポーツ、とくにモトクロス競技は、砂や泥、小石が常に飛び交う過酷な環境です。摺動部や外装部品には高い耐摩耗性と耐久性が求められます。 ERIN(エリン)は、常温成膜による高密着セラミック皮膜を形成する表面処理技術です。モトクロス競技において、その耐久性能が実証されています。 【過酷環境下での実績】 2024年、合同会社オートブラザーズ社とのスポンサー契約により、Victor Alonso選手およびBrian Hsu選手への技術支援を開始しました。 フロントフォークインナーチューブへERIN成膜を施し、D.I.D全日本モトクロス選手権シリーズ第5戦(新千歳モーターランド)にて... |
|
|
|
|
【3DプリンタVS切削VS鋳造】工法によるコスト比較。アルミ試作部品のコストダウン事例 少数の試作、とりわけ単品の試作となると工法が総切削一択になってはいないでしょうか? 比較的単純な形状であれば、コスト的には総切削がベストな選択となりますが、形状が複雑になってくると消失鋳造という選択肢もございます。 消失鋳造は3Dプリンターで造形した粗材形状の粉末積層モデルを石膏鋳型に埋没させ、焼成後に石膏鋳型内に出来た粗材形状の空洞に金属を流し込む工法となります。 型割が無く、形状自由度が高い工法となります。 半額以下にコストダウン出来た事例もございます。 <コストダウン事例>... |
|
|
|
|
|
【材質 ステンレス(SUS304) ワークサイズ3000mm ベンディングロール加工】 【材質】 ステンレス(SUS304) 【業界・使用用途】 エネルギー関連業界、等 【材寸】 最大幅3200mm(実用3000mm) 最小加工R:R250~ 【加工】 ベンディングロール 【特徴】 ベンディングロールでは、主にアルミ圧力容器の部品を多く取り扱っており、端曲げ機能付きで、滑らかな円筒曲の加工が可能になっております。 当社では、曲げ後のTIG溶接にも対応しており、特にアルミのTIG溶接は高圧ガス保安協会溶接施工法(PQR)承認取得、ASME規格認定工場... |
|
61-70件表示 / 362件

