
- 基本情報
- 設 備
- 技術・製品
- 動画
- 沿革・理念・品質規格
- EMIDASBLOG
- 地図・拠点

小径ギヤ|高精度内径研磨
業界
工作機械
冶具
生産設備
仕様
- 素材:鉄
アルミ
ステンレス - ロット:1個(単品)
- 精度:1/100~1/1000mm
説明
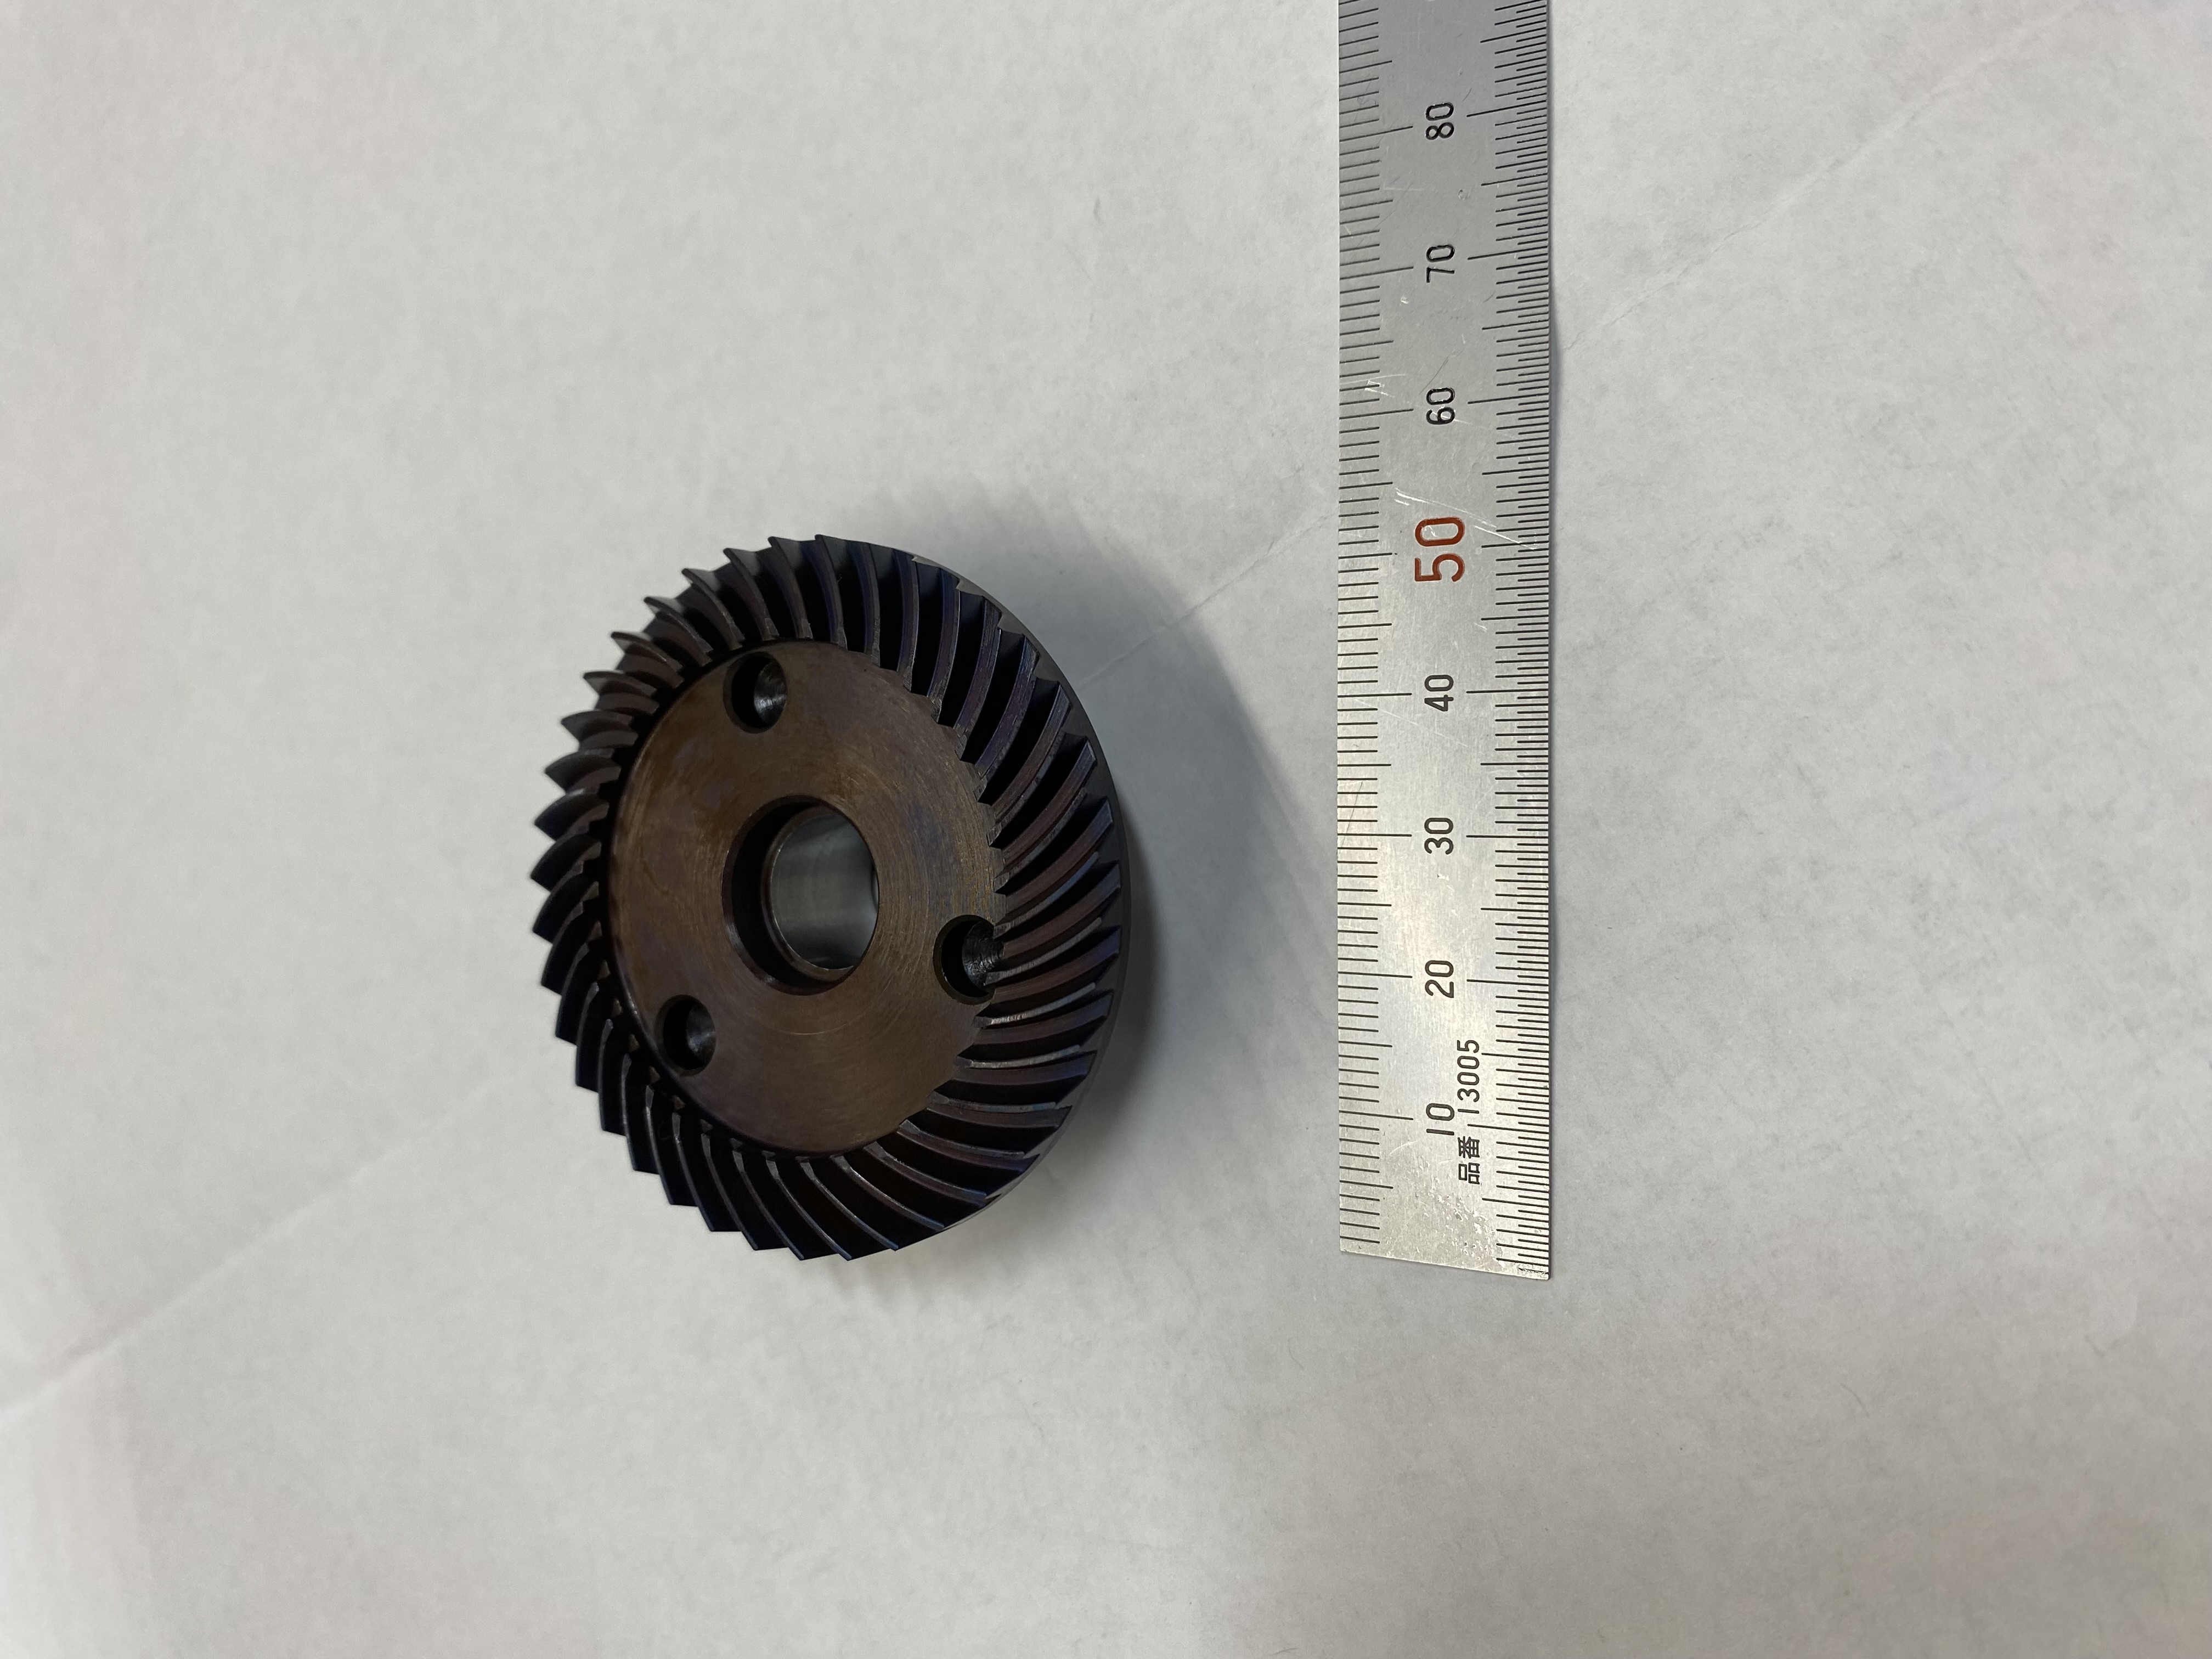
本写真は、外径50mmの小径スパイラル形状を有する高精度ギヤ部品を撮影したものであり、外周には均等に配置された歯形が形成され、中心部には精密仕上げされた内径穴が確認できる構造となっている。写真下部にはスケール(直尺)が配置されており、実寸感が明確に把握できることからも、本製品が小型ながらも高い加工精度を要求される精密ギヤであることが分かる。
本ギヤは、動力伝達機構や回転制御機構に使用されることを想定した部品であり、外周歯形の加工精度はもちろんのこと、中心穴の真円度、同芯度、面粗度といった内径品質が性能を大きく左右する。そのため、最終工程において高精度な内径研磨を実施し、軸嵌合部としての機能を最大限に引き出している点が大きな特長である。
■ ギヤ外周部の加工について
外周部の歯形は、スパイラル状に連続した切れ刃形状を持ち、一般的な平歯車とは異なり、回転時の当たりを滑らかにする構造が見て取れる。歯面の加工はホブ加工または専用歯切り加工によって成形された後、必要に応じて熱処理を行い、耐摩耗性と強度を確保していると推測される。
ギヤは動力を伝達する重要部品であり、歯形誤差やピッチ誤差が振動・騒音・寿命に直結する。そのため、歯形精度管理はもちろん、歯面粗さや歯先のバリ除去処理まで徹底して仕上げる必要がある。本写真からも、歯面の均一な色調と均質な面状態が確認でき、丁寧な仕上げ工程が行われていることがうかがえる。
■ 内径研磨の重要性
本ギヤの性能を決定づける最大のポイントは、中心部の内径研磨工程である。ギヤは通常、シャフトへ圧入またはキー固定されるため、内径部の寸法公差や真円度、同芯度が非常に重要となる。特に高回転用途や精密制御用途においては、内径精度が不足すると偏心回転を引き起こし、振動増大や軸受寿命低下の原因となる。
内径研磨では、専用の内径研磨盤を用い、砥石軸(クイル)を回転させながら微小切り込みで仕上げていく。研削量は数ミクロン単位で管理され、熱変位を抑制するために研削液管理も重要な要素となる。内径研磨後は、真円度測定機や三次元測定機などを用いて精度検証を行い、図面公差内であることを保証する。
本ギヤの中心穴は、外周歯形と高い同芯度を確保する必要があるため、歯切り加工基準との芯出し精度も極めて重要である。歯形基準での仕上げ、もしくは内径基準での歯切り加工など、製造工程設計の工夫が製品品質を左右する。内径研磨工程を最終仕上げとすることで、外径歯形との同芯精度を最大限に高めていることが想定される。
■ 材質および表面処理の考察
写真の色味から、熱処理後に酸化皮膜または黒染め処理が施されている可能性がある。ギヤは耐摩耗性向上のために焼入れ焼戻し処理や浸炭焼入れ処理を行うことが多く、その後に歪み修正を兼ねた研磨工程が実施される。
熱処理後の歪みを考慮すると、内径研磨は最終工程として位置付けられることが多い。焼入れ後は寸法変化が発生するため、熱処理前に仕上げた内径では公差を維持できない可能性がある。そこで、熱処理後に内径研磨を行うことで、最終的な嵌合精度を確実に保証する。これにより、ギヤとシャフトの嵌合精度が安定し、長期的な性能維持が可能となる。
■ 寸法管理と品質保証体制
写真本ギヤは外径50mm前の小径精密ギヤである。小径ギヤは加工時のチャッキングや振れ管理が難しく、特に内径研磨時にはクランプ歪みや芯ズレを最小限に抑える工夫が必要となる。
内径研磨工程では、加工前後での内径寸法測定を徹底し、ミクロン単位での管理を行う。さらに、同芯度測定、振れ測定を実施し、ギヤ外周歯形との位置関係を確認する。これらの測定結果を記録・トレーサビリティ管理することで、品質保証体制を構築している。
■ ギヤ加工における一貫対応の強み
素材調達から旋削加工、歯切り加工、熱処理、内径研磨、最終検査までを一貫して対応できる体制は、品質安定と短納期対応の両立に直結する。特に内径研磨を社内対応できる場合、外注工程削減によるリードタイム短縮や、精度不具合時の迅速なフィードバック改善が可能となる。
ギヤ製造では、歯形精度と内径精度の両立が不可欠である。どちらか一方でも精度が不足すれば、組立後の性能に影響が出る。したがって、歯形加工技術と内径研磨技術を高いレベルで融合させることが、精密ギヤ製造の核心技術といえる。
■ 想定用途と応用分野
本写真のギヤは、小型減速機、産業用装置、精密機械、搬送装置、ロボット機構部など幅広い分野での使用が想定される。特に回転精度を重視する機構では、内径研磨による高精度嵌合が不可欠であり、振動低減や騒音対策にも寄与する。
また、医療機器や半導体装置などの分野では、回転ムラや微振動が製品性能に直結するため、ギヤ精度への要求はさらに厳しい。そのような用途においても、内径研磨を含む高精度加工技術が強みとなる。
■ まとめ
本写真に写るギヤは、小径ながらも高精度加工が施された精密部品であり、外周歯形の均一性と中心部の内径研磨仕上げが大きな特長である。ギヤ性能を最大限に引き出すためには、歯形加工精度と内径精度の両立が不可欠であり、最終工程としての内径研磨は極めて重要な役割を果たす。
高精度ギヤ製造においては、加工技術、熱処理管理、研磨技術、測定技術の総合力が問われる。本製品は、それらの要素が高度に統合された結果として完成した高品質ギヤであり、精密機械分野における信頼性向上に貢献する部品である。
ギヤ加工および内径研磨に関する高度な技術力は、今後ますます要求水準が高まる産業界において重要性を増していく。本製品は、その技術的裏付けを体現する代表的な事例といえる。
お問い合わせ・お見積りはお気軽に!
「この部品、製作できますか?」「図面だけ渡して全部任せたい」そんなご要望があれば、ぜひ当社までご相談ください。図面丸投げOK・一貫生産対応・高精度保証の体制で、御社のものづくりを強力にサポートいたします。
お見積り依頼・技術的なご質問など、お気軽にお問い合わせください。経験豊富なエンジニアが迅速・丁寧に対応いたします。
【お問い合わせ・お見積もりはこちら】
株式会社石川研磨
〒448-0001
愛知県刈谷市西境町森108-2
TEL:0566-62-7751
FAX:0566-62-7773
担当:石川 晃
URL https://www.ishikawa-kenma.co.jp/
e-mail gyoumu-kannri@ishikawa-kenma.co.jp
X (旧Twitter) twitter.com/ishiken_gogo
YouTube https://www.youtube.com/@user-zi6eo1pi9f
メールでのお問い合わせや図面の送付にも対応しております。お気軽にご連絡ください。
会社情報
| 会社名 |
株式会社 石川研磨 (いしかわけんま) |
エミダス会員番号 | 94781 |
|---|---|---|---|
| 国 | 日本 | 住所 |
日本 愛知県 刈谷市 |
| 電話番号 | 0566-62-7751 | FAX番号 | 0566-62-7776 |
| 資本金 | 300 万円 | 年間売上高 | |
| 社員数 | 45人 | 担当者 | 石川 晃 |
| 産業分類 | 重電関係 / 治工具 / 工作機械 | ||

